


热塑性复合材料焊接技术进展:从研究走向商业应用
本博客配合2018年9月专题“热塑性复合材料焊接”,汇总印刷版未收录的图片与细节,含感应焊接发展时间线、未来商用飞机认证细节,以及修复、汽车应用发展、热固性-热塑性(TS-TP)焊接简述。
为重申焊接热塑性复合材料(TPC)组件对航空航天和汽车轻量化结构的吸引力,对比下图空客A320后压力舱壁。上图为当前铝制版本,注意大量铆钉。对比下方Premium Aerotec在2018柏林ILA航展展示的焊接TPC演示件——无铆钉。对复合材料而言,这不仅消除紧固件的重量、时间、成本,还省去定位钻孔、清洗检查孔的工序,且无需为抵消承载纤维切割而加厚层压板垫层,实现更轻结构。
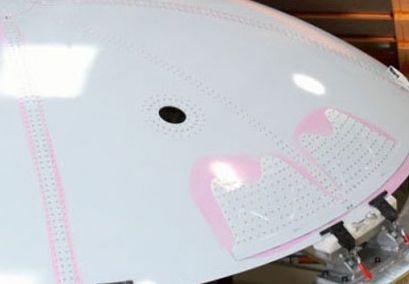
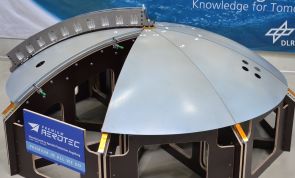
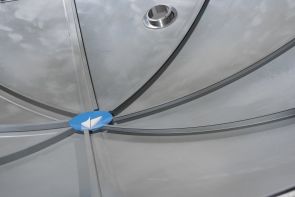
焊接热塑性复合材料A320后压力舱壁(下)提供无铆钉方案,对比当前铝制结构(上)。来源:RUAG(上)和Premium Aerotec(下),DLR轻量化生产技术中心(德国奥格斯堡)
“另一优势是焊接结构检测比胶粘组件更容易,”TenCate-Toray集团TPC材料供应商热塑性复合材料研发与产品开发总监Dr. Hans Luinge说。“C-scan效果好,显示层压板无气孔即焊接良好。胶粘结构可能有虚焊或污染物,难检测。”TenCate-Toray虽不直接开发焊接技术,但支持多种行业和客户项目。“我们按需优化材料,”Luinge说,“基于长期参与TAPAS等项目及与KVE Composites、TPRC、一级供应商和OEM合作,尝试引导发展方向。”
感应焊接发展
KVE Composites自2001年起开发TPC感应焊接。早期应用用碳纤维织物/PPS层压板,含湾流G650和达索Falcon 5X公务机升降舵和方向舵。
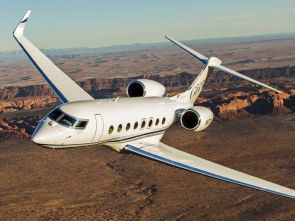
KVE Composites协助开发GKN Fokker感应焊接升降舵和方向舵(左),用于湾流G650(右)和达索Falcon 5X飞机。来源:KVE Composites, GKN Fokker(左)和Gulfstream(右)。
其他感应焊接TPC应用含AVIACOMP S.A.S.(法国Launaguet,现属Sogeclair集团)为空客A220机翼(原庞巴迪CSeries)生产燃油箱检修门。(Aviacomp也生产2017巴黎航展展出的STELIA焊接TPC机身肋条。)
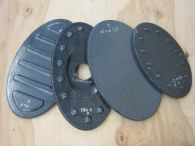
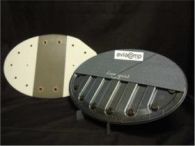
Aviacomp采用KVE Composites开发的感应焊接技术生产空客A220窄体机TPC燃油箱检修门。来源:Aviacomp, Sogeclair集团成员。
此类检修门是TPC焊接降本良机,KVE Composites完成设计制造研究证实。即使小型飞机也有多达60个形状各异的检修面板,通常用复合夹层结构加工蜂窝芯。“若用焊接热塑性组件,仅需$100,000模具成本即可制造飞机所有不同检修面板,大幅节省,”KVE Composites总经理Harm van Engelen说。“无需加工芯材,仅用‘乐高式’组件——平板和冲压加强筋——焊接成各种形状。工具更像焊接夹具,成本远低于现有方案。全机检修面板可在单个焊接单元完成。”
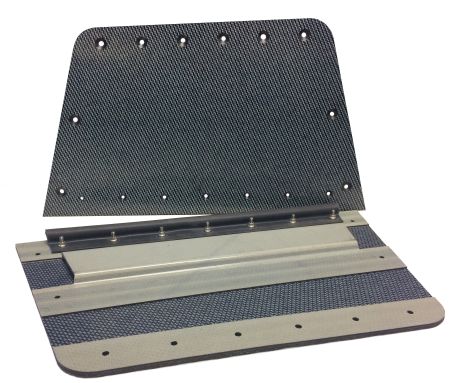
飞机蒙皮面板焊接热塑性组件可用自动化成型焊接单元制造,节省$100,000模具成本。来源:KVE Composites。
KVE Composites持续推进TPC焊接技术,下图时间线展示。底部2019年展示的生产单元为Falko ATL(自动化铺带)机,由Boikon(荷兰Leek)生产,采用GKN Fokker开发的超声焊接末端执行器。“此机器人单元为下一级TPC量产零件提供更高效工艺和控制系统,优于当前拾取定位法,”KVE Composites研发主管Maarten Labordus解释。“例如,可全自动铺设区域喷气式飞机控制面(约60mm×3m)蒙皮和肋条层压板,经非高压釜固结成型步骤,再在相邻焊接单元完成组装。”Falko ATL机也演示GKN Fokker开发的超声焊接闭环控制。“机器能按材料类型、厚度、形状控制能量水平,但平板预成型件完全熔融固结仍需后续成型模塑,”GKN Fokker航空结构研发主管Arnt Offringa解释。
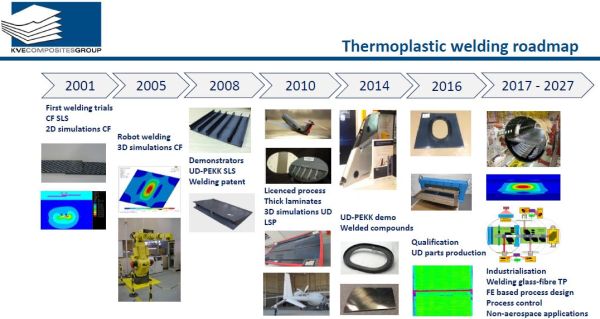
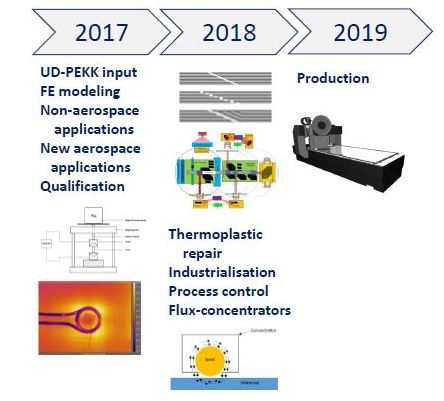
来源:KVE Composites
认证
上图2017年关键发展举措显示,TPC航空结构感应焊接工艺认证是持续优先事项。据KVE Composites即将在2018年10月30-31日德国不来梅第4届国际热塑性复合材料会议展览会(ITHEC)演讲摘要,近年来TPC焊接见证从PPS、PEI等聚合物向PEEK、PEKK及低熔PAEK(LM PAEK,详见我博客“PEEK vs PEKK vs PAEK...”)等高端聚合物转变,并向自动铺放UD带材和更厚层压板用于高载结构转变。响应此趋势,KVE Composites致力于改进标准化工装设备及基于FEA的仿真模型。
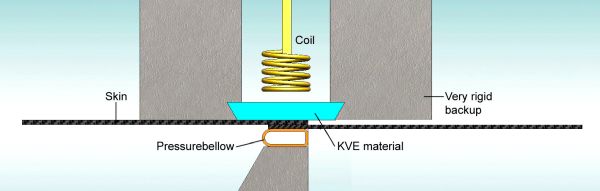
新材料感应焊接认证标准化装置。来源:KVE Composites
为协助新复合层压板感应焊接工艺成熟认证,KVE Composites开发单搭接剪切及L/T形撕开试样焊接标准化装置,含:
- 承受焊接施压载荷的刚性框架
- 可在框架下定位的下工具块,实现标准面板可重复焊接
- 下工具块内可单向膨胀的充气芯模(图中压力波纹管),将待焊层压板压靠特殊热沉(图中“KVE材料”)以将热量限制在焊接界面
通过更换下工具块,可焊接多种标准试样,超声检测后切割小试样做力学测试。此标准化装置已安装于:
- 热塑性复合材料研究中心(TPRC,荷兰Enschede)
- 南卡罗来纳大学McNair中心(美国哥伦比亚SC)
- 荷兰航空航天中心(NLR,荷兰Marknesse)
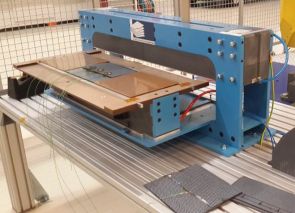
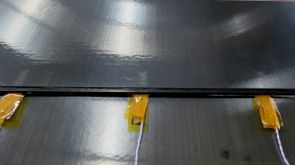
KVE标准化感应焊接装置(左)和带热电偶记录焊缝温度的UD碳纤维/PEKK焊接样品(右)。来源:KVE Composites。
修复
另一关键领域是TPC航空结构修复。“我们先聚焦已认证飞行的CF织物/PPS结构,”Labordus说。“流程基本同热固性复合材料修复:切除损伤材料、制备斜角疤面、粘接预浸料修补贴片。但热塑性预浸料室温下硬挺不粘,难以匹配几何形状。”他认为空客、汉莎等开发的机器人修复系统可解决此问题。
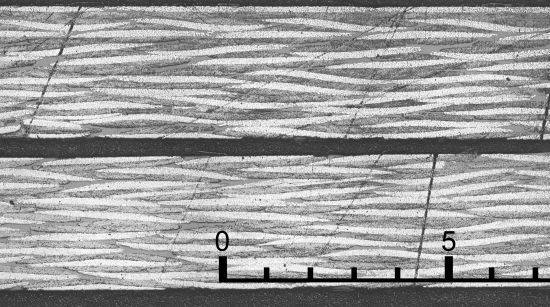
KVE Composites在焊接结构热塑性复合材料修复持续开发中,实现CF织物/PPS层压板感应焊接2D线性斜角接头,厚度均匀,性能达原始材料90%。来源:KVE Composites。
此类系统用测量技术精确测量机器人加工斜角疤面,再粘接预制经机器人斜角加工匹配的贴片。“我们想用感应焊接将热塑性贴片焊接到原结构,”Labordus说,但仍有问题待解。“视零件贴片形状,涡流不处处形成,会有过冷或过热区域。KVE Composites攻克此难题,实现CF织物/PPS层压板2D线性斜角接头,厚度均匀、焊接完美。‘性能达原始材料90%以上,’Labordus说。”
下步将感应焊接两矩形件各带斜角边,再焊接斜角贴片到圆/椭圆孔带斜角疤面,即热固性复合材料修复通用法。“若奏效,将转向PEEK/PEKK制UD层压板,”Labordus说。他指出现场用感应线圈修复系统未演示,“但实验室可行。”另一问题是如何施加压力确保修补贴片与斜面紧密接触。“实验室工具用5 bar压力。真空袋单独提供压力是否足够不确定,但扁平UD材料可能1 bar真空袋压力即可。”
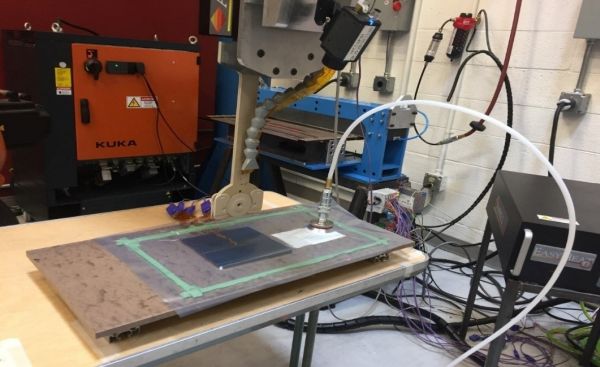
真空袋下感应焊接——未来现场热塑性复合材料修复潜在推手——由南卡大学McNair中心Michel van Tooren团队开发。来源:Michel van Tooren。
KVE Composites此工作由Michel van Tooren延伸,他是南卡大学McNair中心智能州多功能材料与结构中心主任。“我们在真空袋下感应焊接热塑性复合材料,非常类似当前现场复合材料修复用热粘合器和加热毯,”他解释。“真空袋如软工装压缩两部件。施加感应电流实现熔融修复。只需定义工艺边界参数。某方面比热固性修复更易,因随时可重熔修复,即使地球另一端或服役20年后。结果是内聚整体而非胶粘结合,消除热固性修复中粘结质量判断的所有问题。”他也相信随自动化机器人修复技术发展,“感应焊接修复将相对直观。”
热固性到热塑性焊接
Van Tooren也在开发感应焊接连接热固性和热塑性复合材料。“我们仅在需焊接处向热固性复合材料引入热塑性,”他解释。“在纳米颗粒上接枝并进行少量交联聚合。结果是植入热固性复合材料内并化学共熔的热塑性岛屿。随后可焊接到热塑性岛屿上。”愿景仍是替代钻孔和传统胶粘连接的复合材料连接组装新法。
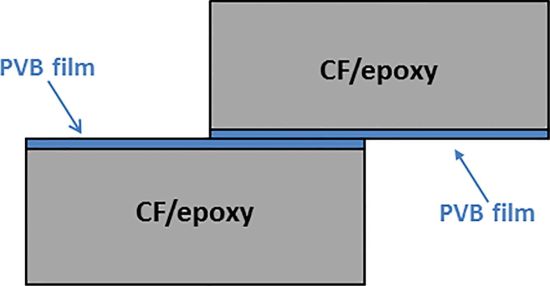
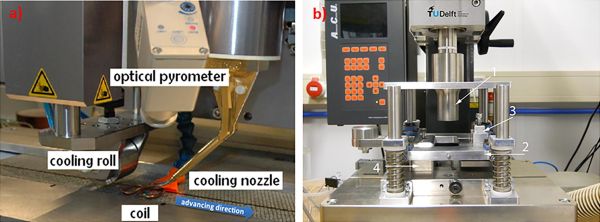
焊接前PVB热塑性耦合层实现TSC-TSC连接示意图(上)。感应焊接(左)和超声焊接(右)装置(下)。来源:“碳纤维/环氧基复合材料混合焊接”。
热固性复合材料(TSC)层压板与TPC层压板焊接(TS-TP焊接)被多家研究机构追求。印刷版文中提到的开发连续超声焊接TPC领军人物TU Delft的Irene Fernandez Villegas,与意大利莱切大学Francesca Lionetto、意大利CETMA Composites的Silvio Pappadà等合著2017年论文“碳纤维增强环氧基复合材料混合焊接”。基础如下:
- 聚乙烯醇缩丁醛(PVB)为半结晶低成本热塑性聚合物,熔点150-170°C,具优异粘结成膜性和对多表面附着力。
- PVB(Kuraray供应的Mowital)作耦合层,添加并共固化到14层碳纤维织物/环氧TSC层压板(Hexcel 3501-6预浸料,纤维体积含量58%,180°C固化)。
- PVB耦合层与CF/环氧复合材料间通过PVB树脂在共固化期间部分渗透TSC第一层(典型10至数百微米)及环氧单体扩散入PVB热塑性薄膜,实现宏观机械咬合。
- 感应焊接和超声焊接工艺产生足够强度焊接接头,经PVB耦合层焊接的CF/环氧至CF/环氧接头搭接剪切强度≈25 MPa,处于CF/环氧胶粘接头典型强度范围内。
汽车应用
热塑性焊接印刷文涉及的几乎所有公司均关注汽车与航空航天应用。“焊接助复合材料对标铝合金具竞争力,”GKN Fokker的Offringa说。“汽车也视焊接为胶粘快速替代。我们与多家车企洽谈复合材料快速加工。”他指出碳纤维复合材料车身多为热固性,用指定厚度胶粘。“若用热塑性复合材料并通过焊接组件消除间隙,可制造更刚性车身结构,带来重量、成本、性能收益。”
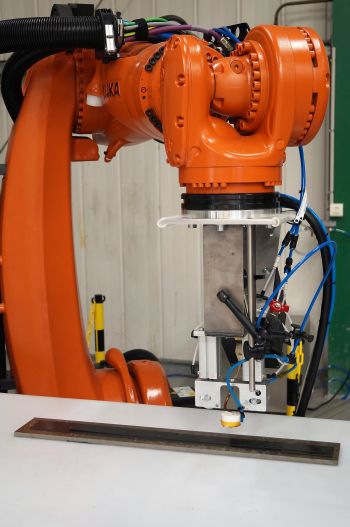
Composite Integrity动态感应焊接工艺装置。来源:Composite Integrity。
Composite Integrity业务发展经理Jérôme Raynal也见潜力。其公司与STELIA Aerospace合作开发动态感应焊接工艺,用于2017巴黎航展揭幕的TP演示件中CF/PEKK UD带材肋条与机身蒙皮连接。“我们为汽车开发电阻焊接,适用聚酰胺[PA,尼龙]和聚丙烯[PP]复合材料,”Raynal说。“技术多样。例如可在一零件嵌入金属丝,接触另一零件通电。也可在焊接界面放置碳纤维电阻贴片产生焊接热量。”一项开发中,两CF/PA组件用特制电阻贴片焊接,贴片用同种聚合物和玻纤毡制成,电绝缘相邻层压板、聚焦能量于焊线。金属嵌件在汽车零件典型怎么办?“电阻焊接金属嵌件无问题,感应焊接可用专用线圈或以其他方式修改电磁场和电流,”Raynal回复。“需开发,但类似我们已为飞机结构自动化生产演示的技术。”
进一步发展与其他项目
首图注:展示DLR轻量化生产技术中心(DLR ZLP,德国奥格斯堡)开发的自动化工艺CAD渲染图,用KUKA Quantec KR210工业机器人搭载超声焊接头将八段TPC拼接成A320型飞机后压力舱壁(RPB)。配套印刷文讨论DLR ZLP开发的电阻焊接法,用于Premium Aerotec在2018柏林ILA航展展出的A320 RPB演示件。据DLR ZLP装配连接技术组经理Lars Larsen,“并行电阻焊接工艺用‘焊接桥’,我们也开发了机器人驱动超声焊接头。已完成初步测试确定相关焊接工艺参数,未来几月将完善该超声焊接末端执行器在机器人上集成。目标开发单一工业流程,同时焊接飞机机身肋条和用热塑性复合材料制造的后压力舱壁。”
未来待覆盖项目含EireComposites参与Ybridio和Innova项目,探索焊接降本增自动化潜力。该公司报告具备CF/PEEK、CF/PEKK和GF/PP复合材料感应焊接和电阻焊接能力,热塑性焊接曾为庞巴迪CSeries(现空客A220)机翼评估。
Tods Aerospace(现属Unitech Aerospace)参与劳斯赞助的国家航空航天技术开发计划(NATEP),研究不使用金属嵌件的电阻焊接技术。TenCate-Toray和英国国家复合材料中心(布里斯托)也为合作伙伴。
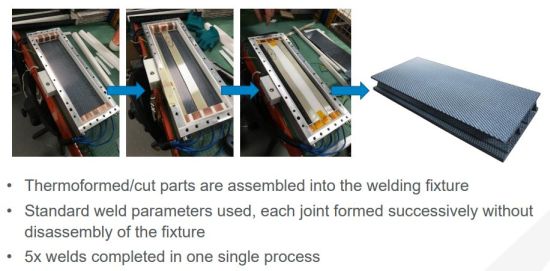
此工艺演示器探索制造帽型筋TPC结构的方法。来源:Unitech Aerospace(从第6节第39页开始)
敬请期待,我计划近期覆盖汉诺威激光中心(LZH)热塑性复合材料激光焊接发展。
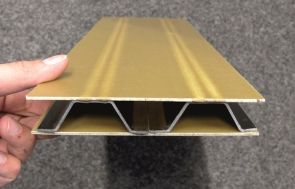
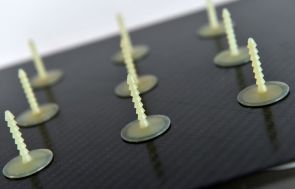
来源:LZH汉诺威激光中心
树脂
- 科思创扩充CFRTP组合:新增带材生产线与混合注塑技术
- CW Trending第4期:Oribi Composites谈热塑性复材与轮毂创新
- RECONTRAS项目推进微波与激光焊接技术,实现可回收复合材料生产
- Salewa推出超轻Ortles Couloir登山靴 采用先进热塑性复合材料
- 掌握热成型:热塑性复合材料专家级故障排查指南
- 2019 款雪佛兰 Silverado:轻量化热塑性复合保险杠支架提升性能
- Toray高性能复合材料引入新型高温层压机 提升热塑性复合材料产能
- Teledyne CML Composites引入新型热塑性加工单元 提升产能
- Cato Composites启用新热塑性复合材料工厂 扩充产能
- IRG CosiMo联盟启动先进热塑性复合材料设施
- 热塑性复合导轨革新天窗设计
- 专家指南:热塑性复合材料焊接技术全解析