


攻克注塑飞边:九大根因与五大实战对策
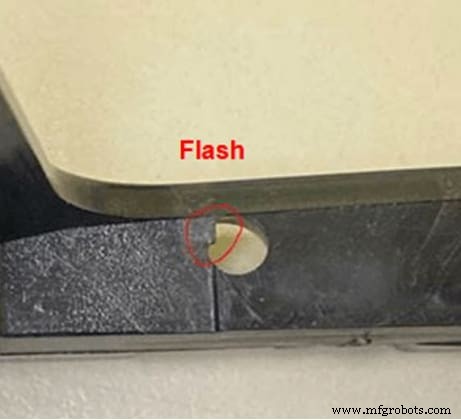
飞边是注塑最常见缺陷:分型线或两异型面交界处溢出薄塑料层。热膨胀差异等因素加剧飞边风险。去飞边(人工/自动)消耗资源、降效率,甚至损件伤模、推高成本。因此从源头最小化飞边至关重要。
解决飞边先识别根因,再靶向治理,实现工艺优化与零缺陷。
什么是注塑飞边?
分型线、边界或模具不同区域交汇处溢料。虽最常见于分型线,其他区域同理。业界普遍显著降低飞边但难彻底消除——无飞边模具昂贵,企业在成本/品质/美观间权衡。
飞边九大根因
成因多元,常多因叠加。贯穿注射、保压、保压、设备、粘度/压力/速度等全过程。
注射阶段飞边
1. 分型面贴合不良
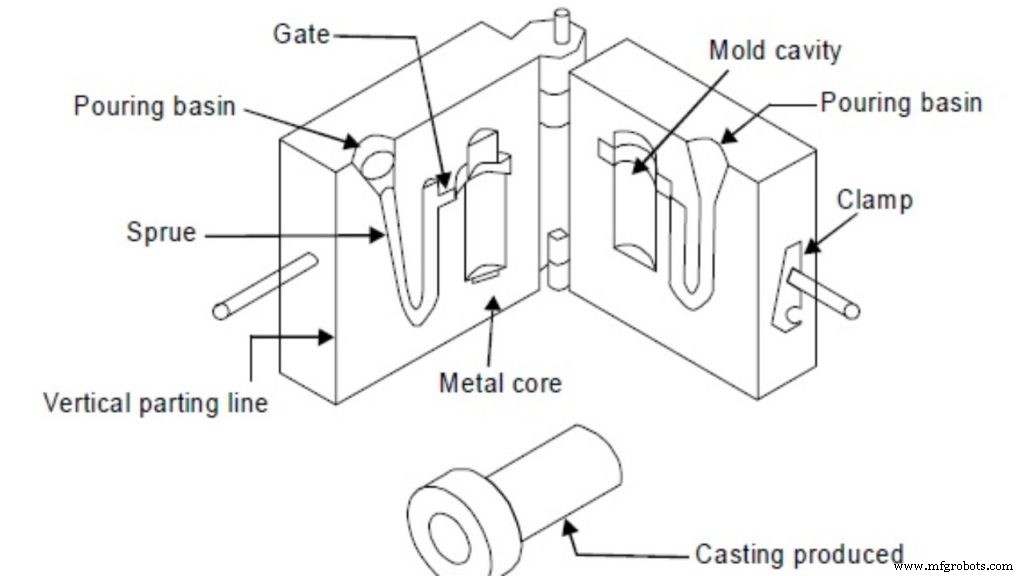
粉尘/异物阻隔分型面→溢料;模具磨损老化→泄漏;锁模力不足或极复杂型腔压力大→局部泄漏。
2. 排气不良
注塑需控温/压/气袋。困气破坏力学性能;温度窗口窄。排气系统故障引发含飞边在内的多重缺陷。
保压/保压阶段飞边
3. 锁模力偏低
保压补偿收缩、保压维持平衡均需精准锁模力。锁模力不足扰动分型面,熔体溢出成飞边。
4. 浇口套问题
浇口套随时间失去支撑,无法承受注射压力,功能退化→飞边频发。
流动特性导致的飞边
5. 粘度过低
粘度低→流动性强易溢出成飞边。粘度受温度/材料/压力/速度综合影响。
6. 料筒/喷嘴温度过高
高温降粘→增飞边风险。
7. 过量填充
超模腔容积注射→注射压克服锁模力→溢料。调整喂料需防欠注(短射)。
8. 注射压力过高
高压升温增流动性→多缺陷含飞边。
9. 过度保压
复杂/狭窄流道局部固化堵流→局部高压→飞边/翘曲/密度不均等连锁缺陷。
五大飞边控制实战策略
1. 可制造性设计(DFM)
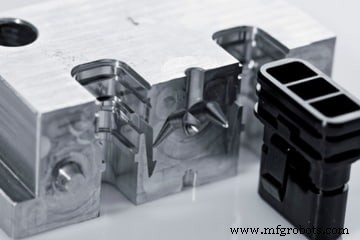
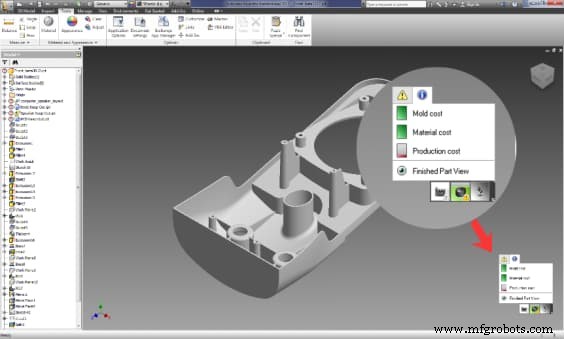
源头消除飞边最有效。简化结构、避免复杂体系。分型线设棱边而非平面——隐蔽美观、缝合线抵消贴合偏差。现代工业注塑必做DFM仿真(流动/翘曲/热通量/飞边/缩痕预测)。RapidDirect平台上传设计即得免费DFM分析。
2. 降低注射速率
注射速率直影响粘度/压力/温度→飞边。专家首选调速控飞边。
3. 指定无飞边模具
昂贵但彻底根治。极高美观/功能要求、成本不敏感场景适用。
4. 规范模具清洁
异物积累→分型面贴合不良;微观颗粒致过度保压→加剧缺陷。清洁维护是基础。
5. 模具维保与工艺持续优化
锁模吨位/压力可能伤模变形→连锁缺陷。持续维保优化是稳定交付基石。
专业伙伴护航注塑项目
飞边不可避免,持续优化+全程监控是正道。无飞边模具贵,不如改善设计/维模/优化工艺性价比高。RapidDirect ISO认证服务,资深团队+严格品控,从复杂到简单全覆盖。核心优势:先进DFM平台——海量模板+专家协作,上传设计即得即时报价,开启智造未来。
树脂