


压溃筋设计指南:强化注塑件过盈配合的关键结构
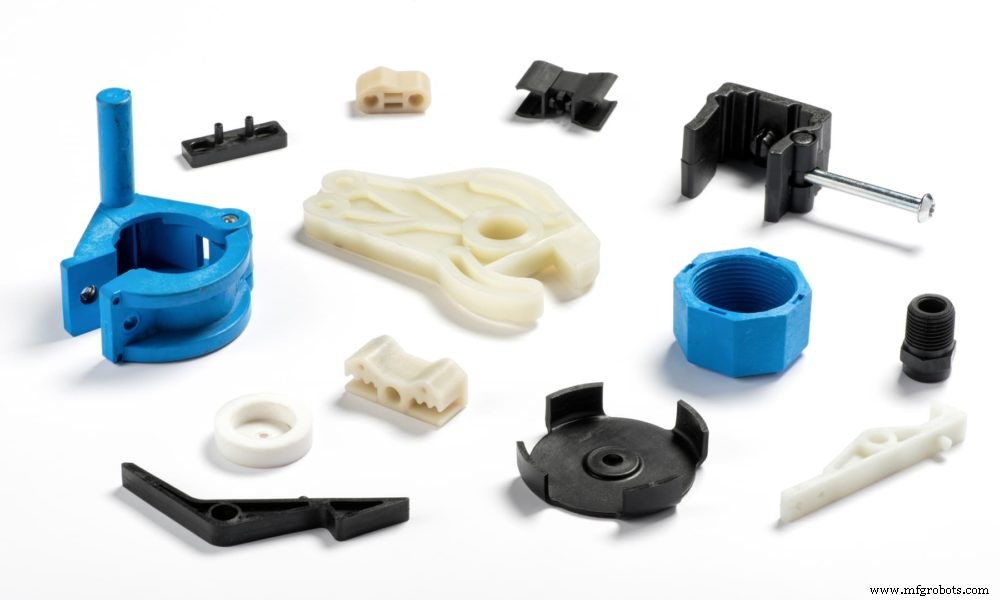
注塑生产塑件高效便捷,但过盈配合(压配)常让厂商头疼,压溃筋正是破局关键。微小结构保障生产顺行、装配牢固。本文详解压溃筋定义、作用、设计规范与替代方案。
什么是注塑压溃筋?
压溃筋是模具设计中为支撑、稳定过盈配合而添加的微小凸台,直径约0.25mm(0.01英寸),需0.01英寸过盈量。常用于需压配的孔/柱。成型时尖端/圆头变形,装配时产生紧密配合。单孔至少3根筋保证支撑/定位/对中,多根更佳。
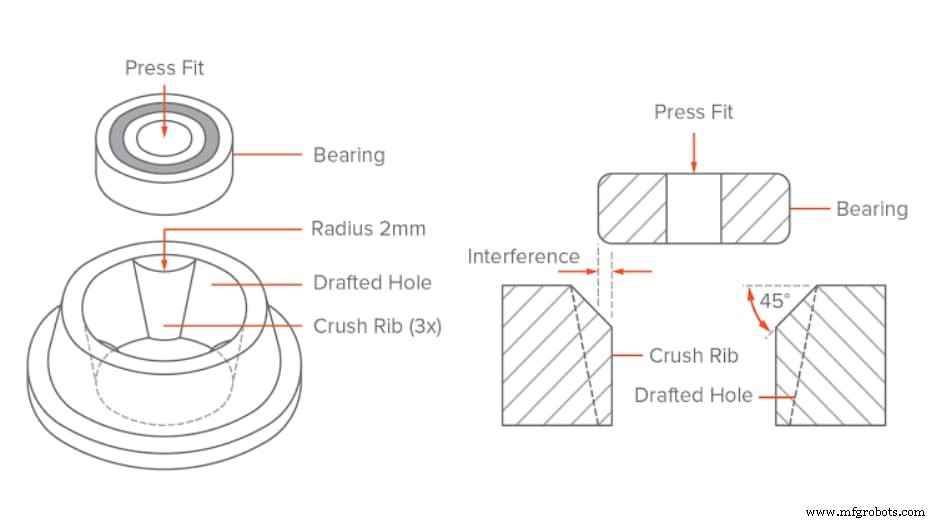
两种主流形态:传统尖筋 vs 圆头筋
两者功能等效,装配时尖端变形锁紧。区别在于成本:尖筋需EDM(电火花加工)刻蚀模具,成本高;圆头筋可直接铣削成型,同普通特征同工艺,成本低。
压溃筋对注塑件必要吗?
必要!尤其是压配结构。
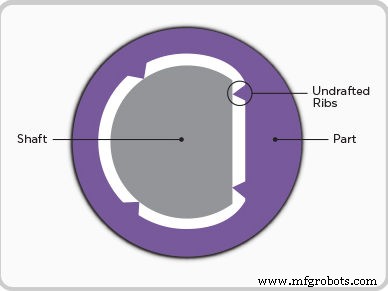
虽3D打印易做压配无需压溃筋,但注塑不同:熔体冷却收缩易粘模壁,强行脱模伤件伤模。故留脱模斜度/通孔减摩擦,但导致压配松动。压溃筋置于孔内,保留脱模斜度的同时提供强锁紧。筋顶面积小、脱模阻力小;筋强化壁体、允许薄壁设计(避免增厚致缩痕/翘曲)。
压溃筋设计规范
筋是垂直于壁/平面的薄延伸。关键准则:
- 筋厚最小化,避免根部增厚
- 筋厚≤壁厚60%,减缩痕
- 设合理<脱模斜度>
- 筋间距≥2×壁厚
- 高光材料筋厚≤40%壁厚
除压溃筋外的斜度与紧配方案
斜度利于脱模但弱化压配。不想用压溃筋可考虑:
1. 孔不加斜度(零斜度)
浅孔可行,深孔脱模需大力→顶针/芯易断。调工艺参数防损模,但引发气孔/熔接线弱。高难度、高风险,非必要慎用。
2. 孔加斜度
收缩脱离模壁,轻推即脱模,应力小。斜度给工艺调整空间,优化几何至最佳。但须确保装配功能不受负面影响。
RapidDirect——专业注塑服务商
压溃筋为压配提供结构稳定性,尖/圆两制,优于单纯加斜度。RapidDirect深耕注塑,覆盖CNC/钣金/3D打印,资深团队交付精准配合高品质件。多样表面处理提升性能,专家全程建议。上传CAD文件,12小时含免费DFM分析报价。
树脂