


电子束熔融(EBM)工业专业人士完全指南
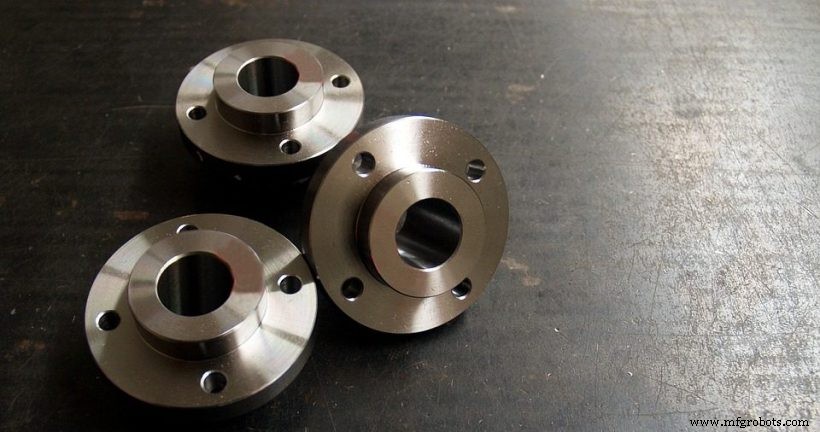
电子束熔融(EBM)是前沿金属增材制造工艺,用聚焦电子束熔融金属粉末成型固体组件。1997年由瑞典Arcam(现属GE Additive)推出,EBM以生产轻量高致密零件著称,满足航空航天、医疗、国防等严苛性能标准。
本文深度剖析EBM工作流、核心优劣势、兼容材料、受益最大行业。
电子束熔融工作原理
与其他粉末床熔融法——如选择性激光烧结(SLS)、直接金属激光烧结(DMLS)——同构建逐层成型。核心差异在于热源:高功率电子束,能量是竞品激光数倍。这带来更快构建速度和独特热分布,影响零件质量。
- 构建板均匀铺薄层金属粉末。
- 预热阶段,电子束按CAD几何选择性熔融粉末区域。
- 层固化后铺新粉层,电子束熔融其与前层结合。
- 循环重复至零件终形。清除多余粉末,执行必要后处理。
打印在高真空腔体进行,消除氧化污染,保障材料完整性优越性。
EBM优势
- 高速构建 — 强力电子束与多束配置实现快速材料沉积,较激光系统缩短周期。
- 卓越零件质量 — EBM产出组件力学性能可比肩传统铸造锻造。
- 超高致密度 — 预热与高工作温度产出超99%致密零件,最小化残余应力,常免支撑结构。
- 材料可回收 — 未用粉末可再磨复用,降低整体材料浪费与成本。
EBM局限
- 精度 — 层厚典型50–200 µm,导致表面光洁度较粗、尺寸精度低于细层激光系统。
- 材料约束 — 工艺要求导电高纯度粉末;目前材料组合仅限少数合金。
- 成本 — 设备与高端粉末使EBM成高端方案,最适配专业工业应用。
EBM兼容材料
EBM最适配导电金属粉末:钛合金(如Ti-6Al-4V)、钴铬、高强钢、镍合金718。技术独特支持钛铝化物(TiAl)制造,因轻量高强耐高温备受青睐——虽TiAl易开裂需审慎工艺。
核心应用领域
EBM创造复杂高强度几何的能力使其在以下领域不可或缺:
- 医疗植入体 — 定制小梁支架与匹配患者解剖的骨科器械。LimaCorporate等率先用EBM做骨科。
- 航空航天组件 — 减重零件如涡轮叶片、结构支架。GE Additive用EBM为喷气发动机3D打印涡轮叶片。
- 国防与高性能工程 — 需极致疲劳抗性和耐腐蚀性的零件。
结论
虽EBM因材料设备成本仍属高端技术,但其在生产致密高性能金属件的验证记录,确立其作为现代增材制造基石地位。随Arcam EBM Spectra H最新推出,技术有望向更多工业领域拓展采纳。
3D打印