


金属制造技术全景指南
金属制造技术种类繁多,不亚于可选金属合金种类。无论您是初学者、特定技术专家、还是金属加工大师,总有新东西可学。
金属制造技术可分增材/减材、自动/手动或其他。本文概览从传统到现代的多种金属制造技术,并讨论其常见应用。
传统金属制造技术
以下传统金属制造技术至今仍是金属加工行业最流行、最常用的方法。
切割
许多常见金属制造技术属切割操作范畴,即用工具从工件分离或去除材料的任何技术。虽CNC加工等自动化技术成许多制造运营首选,手动技术和工具仍广泛使用。
以下手动切割技术示例:
| 技术 | 描述 | 应用 |
|---|---|---|
| 锯切 | 用重型锯片将大工件切成小件 | 工件初步切割至适合后续加工步骤的尺寸形状 |
| 剪切 | 用类似剪刀的剪切工具切割薄板 | 切割直线或修剪薄板多余材料 |
| 车削 | 工件旋转对固定刀具去除材料的加工过程 | 生产旋转对称零件或特征:孔、螺纹、轴承等圆形件 |
| 铣削 | 旋转刀具(与车削相反)从工件去除材料 | 切割精密特征、将工件加工成成品或半成品 |
| 拉削 | 用带一系列切削齿的工具线性切入工件 | 用于高精度切割和键槽等异形切割 |
| 磨削 | 用砂轮逐渐去除工件材料 | 用于精加工操作:光整、去毛刺 |
焊接
切割技术从工件去除材料,其他技术可将金属件结合。焊接——将两金属件表面加热至熔点连接——是最常见方式。
焊接类型很多,最常见四种:
| 技术 | 描述 | 应用 |
|---|---|---|
| 金属惰性气体保护焊(MIG) | 用携带电流加热金属并提供填充金属的消耗性焊丝 | 用于大型或厚金属;比TIG焊更快更易 |
| 钨极惰性气体保护焊(TIG) | 用非消耗性钨极加热金属,可配合或不配合填充丝 | 常用于管材等薄材;比MIG慢、贵、难 |
| 点焊 | 电极直接施于工件通电流,利用金属内阻产生焊接热 | 用于焊接两层或多层金属板 |
| 手工电弧焊 | 用覆药芯消耗性焊条 | 用于厚金属和户外风雨中焊接,因不需保护气体 |
成形
成形技术通过物理变形重塑金属工件。不增减材料。
磨坊创建初始金属库存的许多上游操作,包括锻造、轧制、挤压,均属成形技术。以下是制造商更常用的成形操作示例:
| 技术 | 描述 | 应用 |
|---|---|---|
| 锤击 | 用木槌手工将薄板按成形表面或模具成形 | 将薄板成形为曲线或复杂轮廓 |
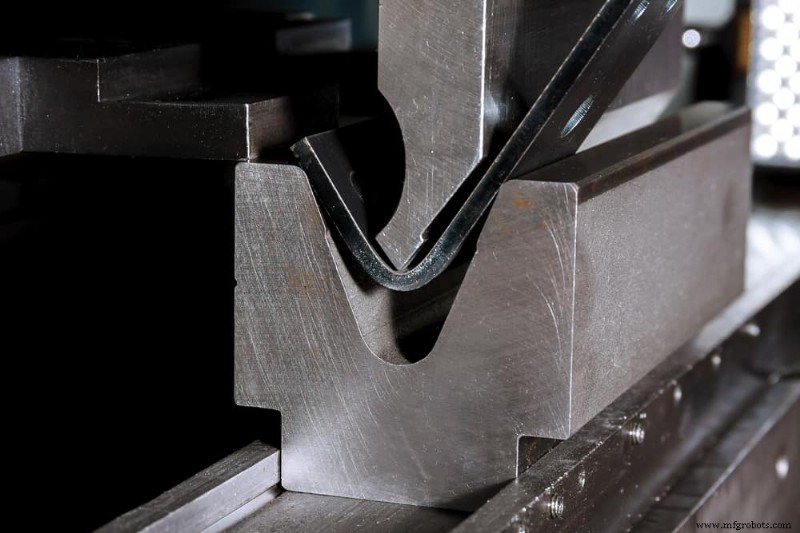
| 弯曲 | 用折弯机等设备强迫金属板或管绕模具弯曲 | 在薄板件(如薄板外壳、金属管)创建角度形状 |
| 冲压 | 施加外部冲击力使工件塑性变形 | 将薄板冲压成特定所需形状 |
自动化金属制造技术
上述所有金属制造技术均可用简单手动工具执行——事实上,其中一些技术使用数千年且至今仍在使用。
然而,现代技术允许许多技术高度自动化。计算机数控(CNC)用软件自动化机床,使其生产极精密、一致的特征。
CNC技术已取代大型制造厂许多手动工具机床。此外,它为全新金属制造技术如3D打印打开大门。这些技术愈发普及,小型车间和家庭制造商负担得起的CNC机床日益增多。
CNC切割技术
几乎任何金属制造技术均可CNC自动化。以下是几种最常见类型:
| 技术 | 描述 | 应用 |
|---|---|---|
| CNC加工 | 用CNC代码执行铣削、车削、路由操作 | 用于各类精密制造 |
| 水射流切割 | 用高压细水流(有时含磨料)切割材料 | 可切割几乎任何材料,含极软极硬材料。需极高精度或避免其他切割产生热影响区时使用 |
| 激光/等离子切割 | 用聚焦激光束或等离子射流切割/蚀刻材料 | 常用于现场建筑施工,因其速度和便携性 |
增材制造
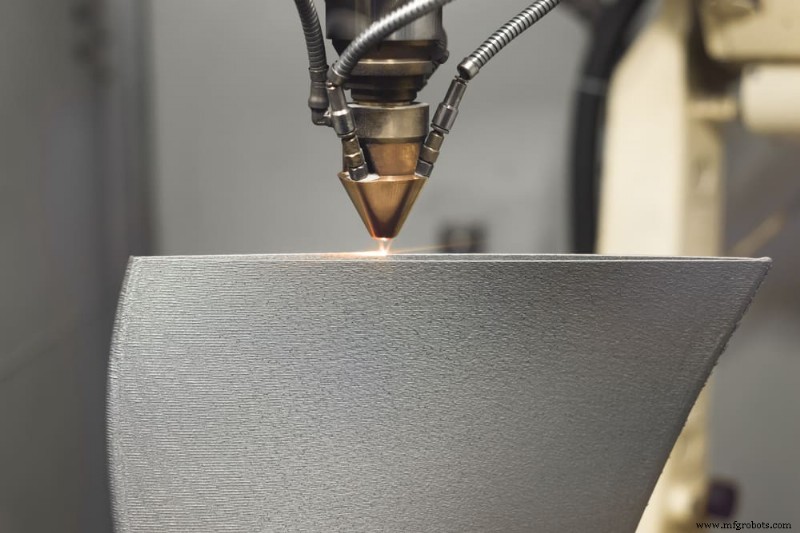
增材制造是最新金属制造技术。不同于切割等减材操作从工件去除材料,增材制造技术逐层沉积少量材料构建工件。
金属增材制造技术持续开发改进,全新工艺不断涌现。但您最可能遇到的是粉末床熔融和粘结剂喷射。
| 技术 | 描述 | 应用 |
|---|---|---|
| 粉末床熔融 | 用激光或电子束加热熔融金属粉末成固体形状 | 用于传统加工无法实现的复杂形状创建 |
| 金属粘结剂喷射 | 用打印头在金属粉末床沉积液体粘结剂成固体零件,后续需烧结 | 应用似粉末床熔融,但成本倾向更低 |
面向所有金属制造技术的本地精密切割材料
无论您使用何种金属制造技术,Industrial Metal Service拥有供养您工艺的所有材料。除庞大新旧金属库存外,我们拥有顶级锯切能力,提供您所需一切。我们的金属锯可将最坚硬最厚金属精密切割至所需尺寸,助您:
- 减少浪费
- 加速生产流程
- 降低人工和材料成本
特殊材料或形状,我们也可安排精密水射流切割。
工业技术