


掌握高质量STL导出设置:精准3D打印的关键一步
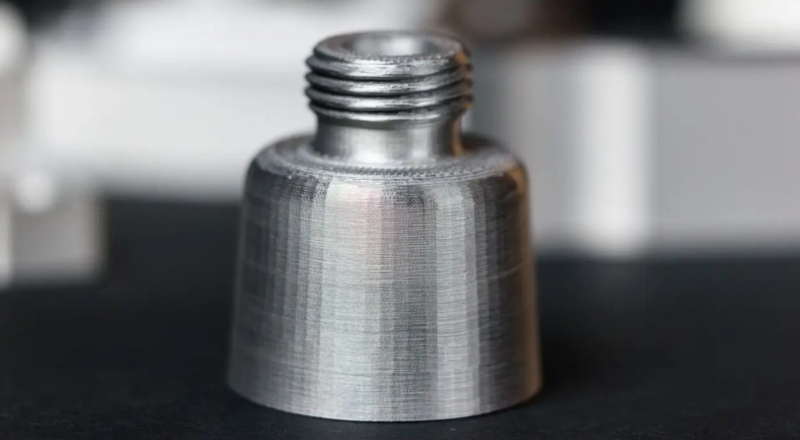
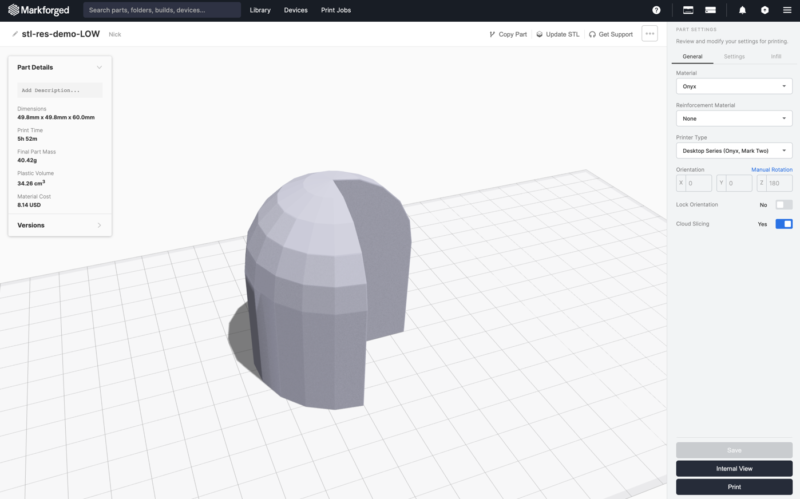
3D打印出现不想要的平面斑点或锯齿曲线,罪魁祸首几乎总是STL文件分辨率,而非打印机。您并非孤例。 我们收到大量新用户关于打印件棱面化表面的提问。为助大家获最佳结果,本指南详解如何生成高分辨率STL文件,转化为光滑、尺寸精准的零件。 本指南覆盖: 阅读关于美国陆军主要训练基地的最新客户成功案例。 TL;DR: 以正确STL分辨率导出CAD几何,获尺寸精准表面光滑零件,不拖慢切片。 推荐起始设置: 文件超20 MB时,增大弦高/角度公差至20 MB以下;大文件显著拖慢切片性能。若平面斑点持续,在20 MB限制内降低公差。 STL格式源于1980s立体光刻,仍为导入Markforged Eiger等切片器的行业标准。STL文件以三角形网格近似3D模型表面。每三角形由三顶点与垂直于三角形平面的法线向量定义。 ASCII STL以文本列出每三角形: 数百万此类三角形构建网格,可导入切片软件打印。 3D打印要求网格为流形——每三角形边恰好共享两面——以避免切片时间隙与错误。CAD软件输出STL通常满足此要求,3D扫描生成文件可能含非流形几何。 三角形为平面形状,网格仅能完美复现平面几何。曲面——圆角、孔、有机形状——由三角形集合近似,近似保真度取决于STL导出设置。 若打印满足预期且切片性能良好,无需更改。但低分辨率STL产生曲面平面斑点,过细STL膨胀文件大小,延长切片时间甚至卡死切片器UI。 STL不含单位信息,分辨率须从导出设置推断。最常见问题是粗糙STL无法捕捉光滑几何,导致可见棱面化。 Markforged Eiger软件助您识别低分辨率STL:悬停零件时切片器蓝色高亮面片。清晰棱面=分辨率不足;平滑渐变=保真度足够。 反之,过细STL膨胀文件致切片性能退化。实际分辨率无需超打印机层厚;额外细节仅浪费时间与存储。 遵循最佳实践平衡打印质量与工作流速度。导出设置影响网格密度,终决定打印尺寸精度与表面光洁度。 导出参数控制网格三角形密度。CAD软件通常优化最小文件,但您指定的参数可强制关键区域细化网格。 现代CAD包至少暴露两关键导出控制:弦高公差(线性)与角度公差(角度)。视几何而定,一者可主导网格密度。 限制原始表面与最近STL三角形的最大垂直距离。更小弦高公差强制细化网格、增大文件。 角度公差限制相邻三角形法线夹角,在剧烈曲率区细化网格。当圆角半径与弦高公差相当时,低角度公差防止可见棱面化或非预期倒角。 角度偏差为限制因子时,导出器在小圆角处增加三角形,改善曲面光滑度,超越弦高公差单独作用。部分CAD以0-1无量纲值表达角度控制;值越大分辨率越高。 额外选项如最小/最大面片长度在部分CAD可用。仅特定特征需要时启用,否则保持默认。 高分辨率STL产出更光滑精准模型,但增大文件、拖慢切片。多数打印机无法利用超层厚分辨率,额外细节为无谓开销。 起始平衡设置: 结果文件超20 MB则增大公差至20 MB以下。鼓励实验——您对大小与质量权衡的容忍度可能不同。 下文为主流CAD包推荐起始点。遗漏厂商或您偏好设置不同请联系我们。 Creo中"Angle control"参数在弦高基础上细化角度偏差,范围0.0-1.0。建议默认:
美国陆军案例研究
什么是STL文件?
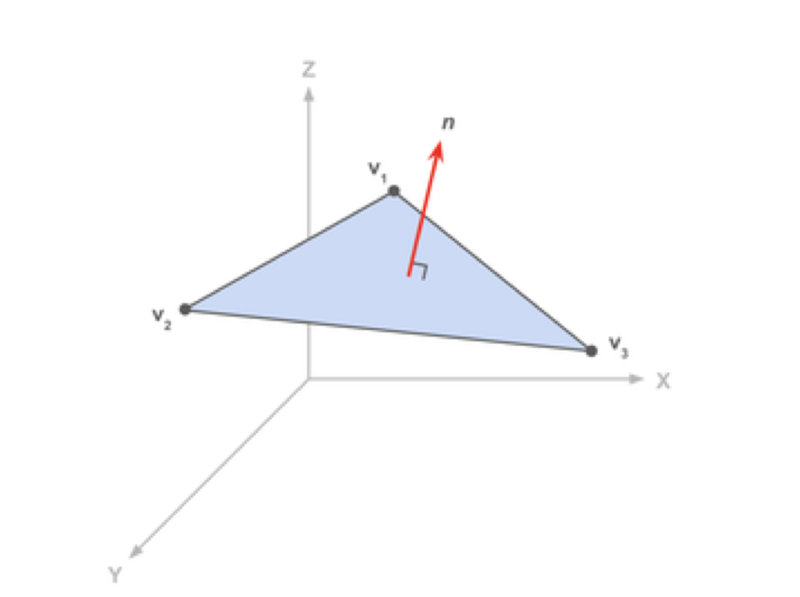
facet normal ni nj nk outer loop vertex v1x v1y v1z vertex v2x v2y v2z vertex v3x v3y v3z endloop endfacet
STL文件为何对3D打印关键
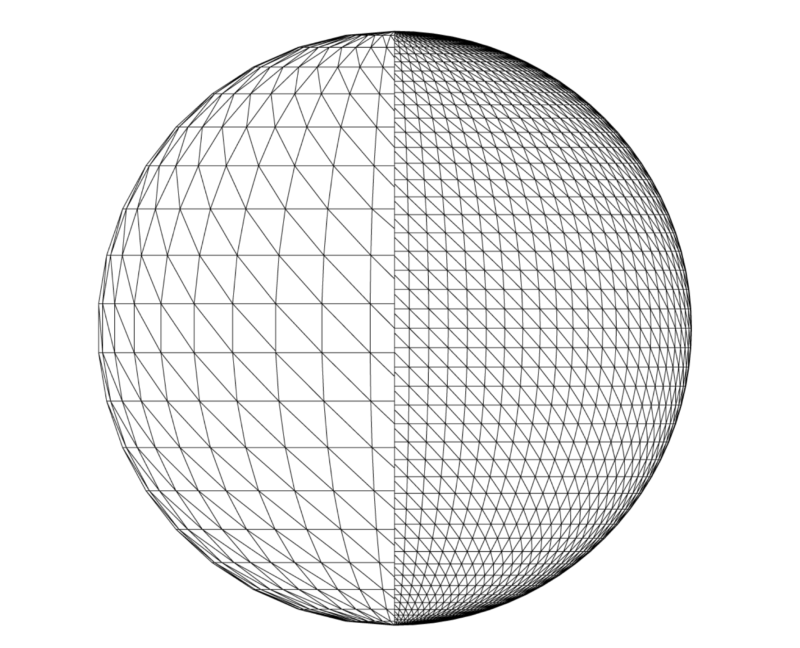
我需要更新STL文件吗?
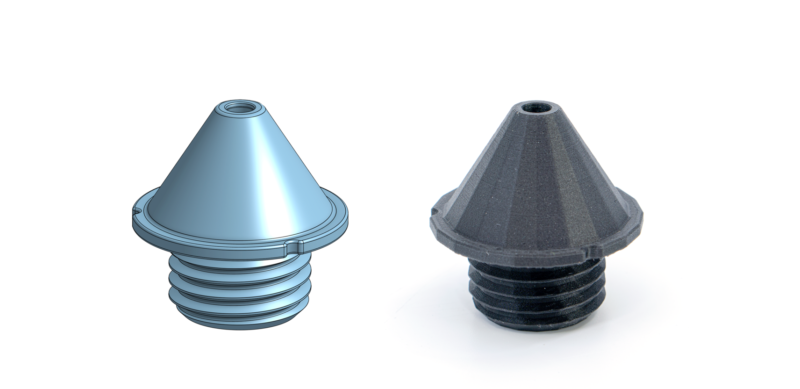
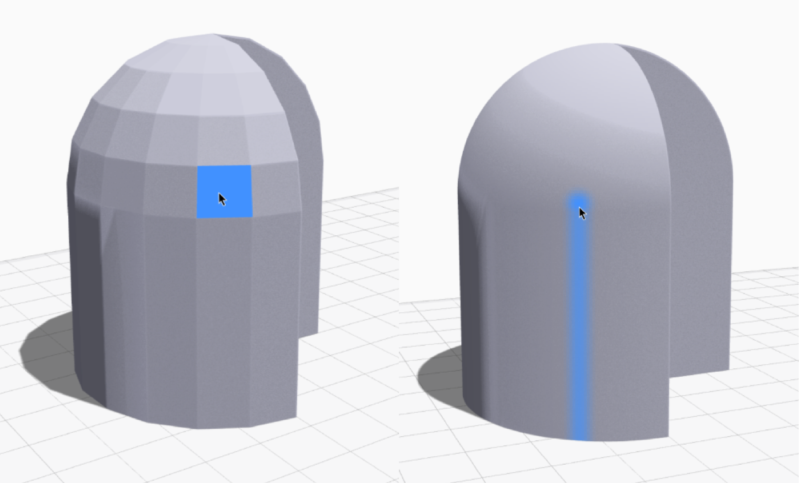
定义STL参数
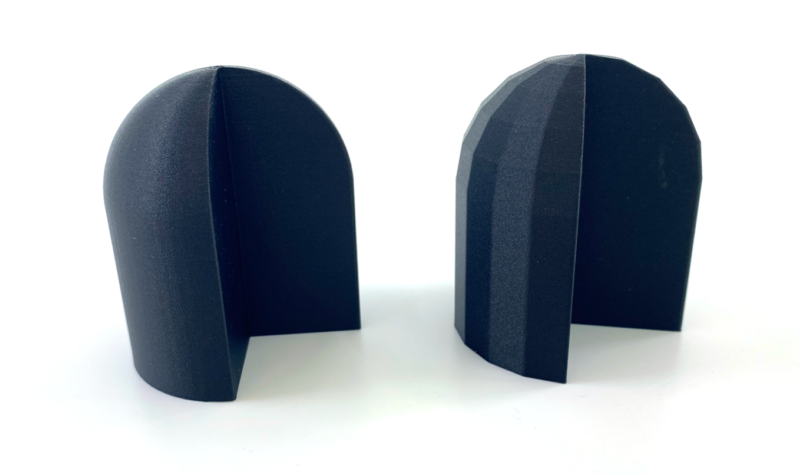
弦高公差 / 偏差
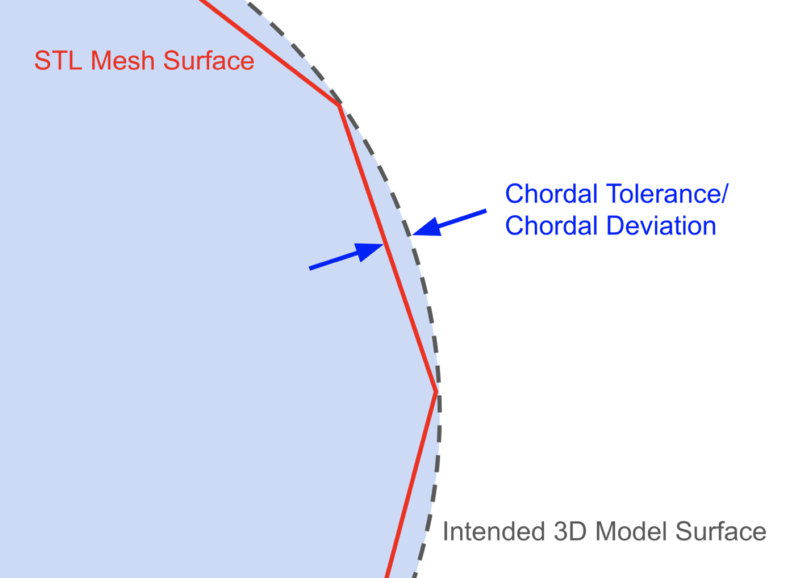
角度公差 / 偏差 / 法线偏差
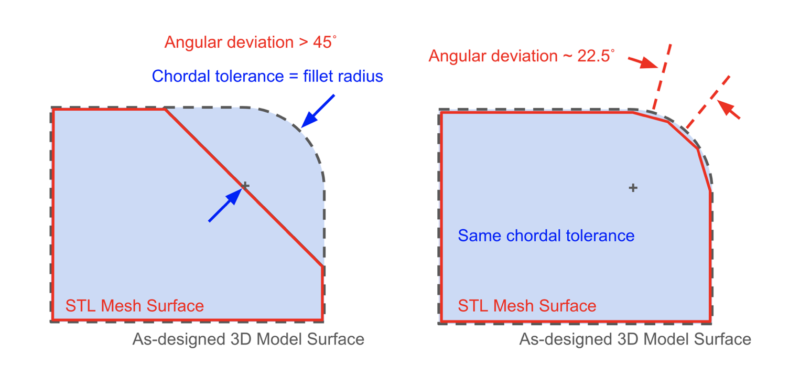
网格质量与文件大小:我们的建议
主流CAD软件STL导出设置
Creo (PTC)
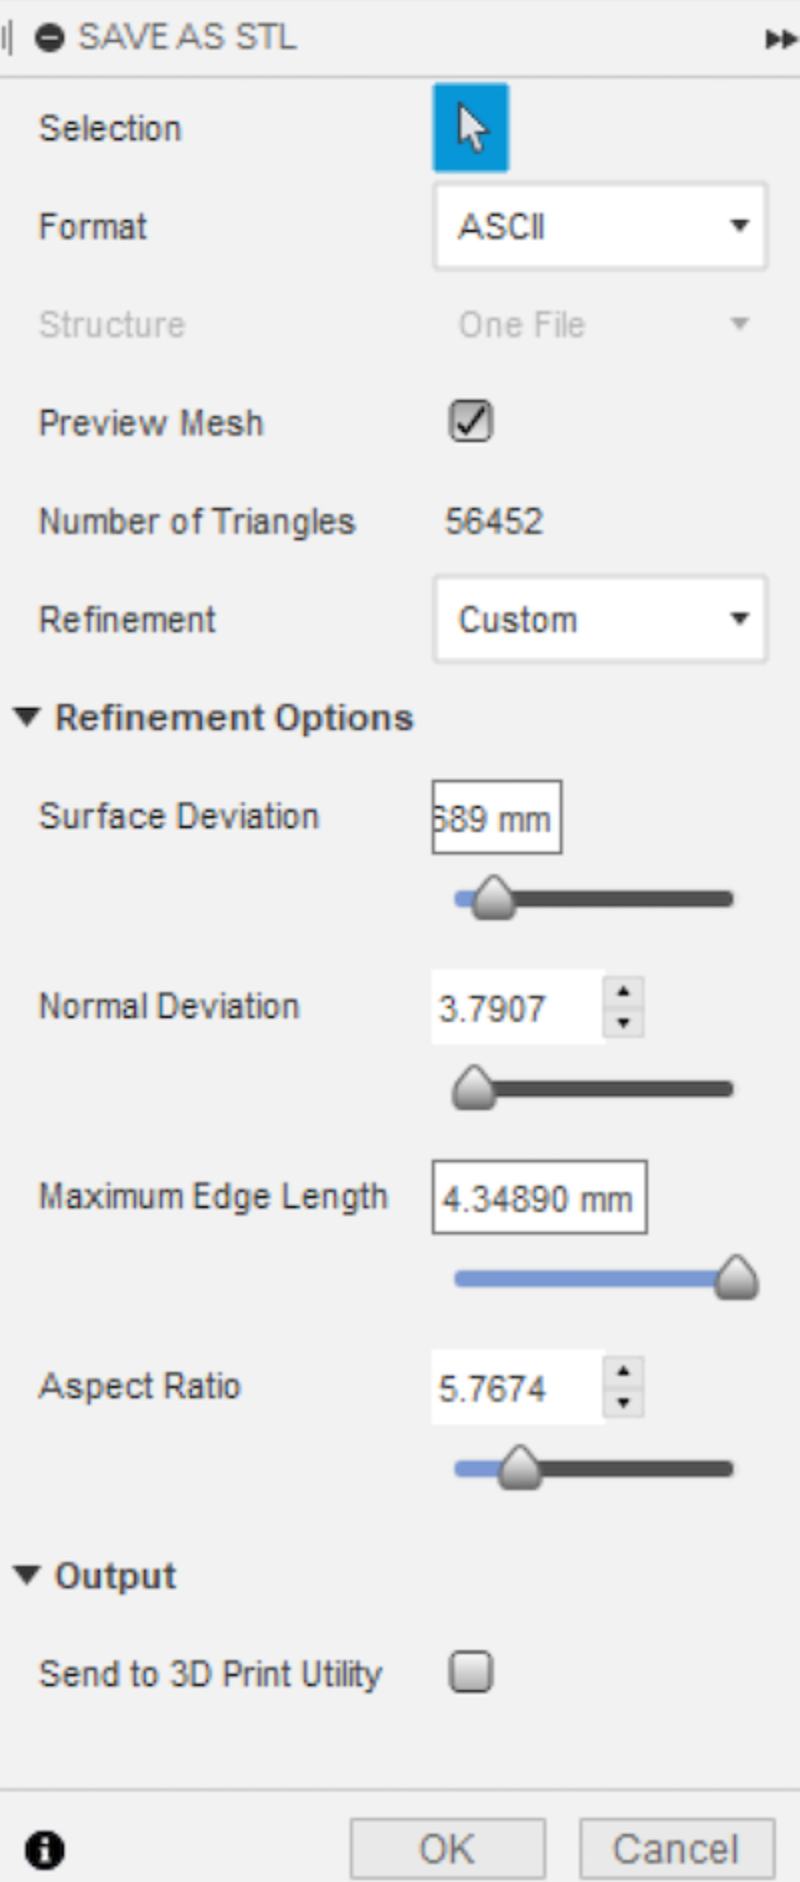
Fusion 360 (Autodesk)
NX (Siemens)
Onshape (PTC)
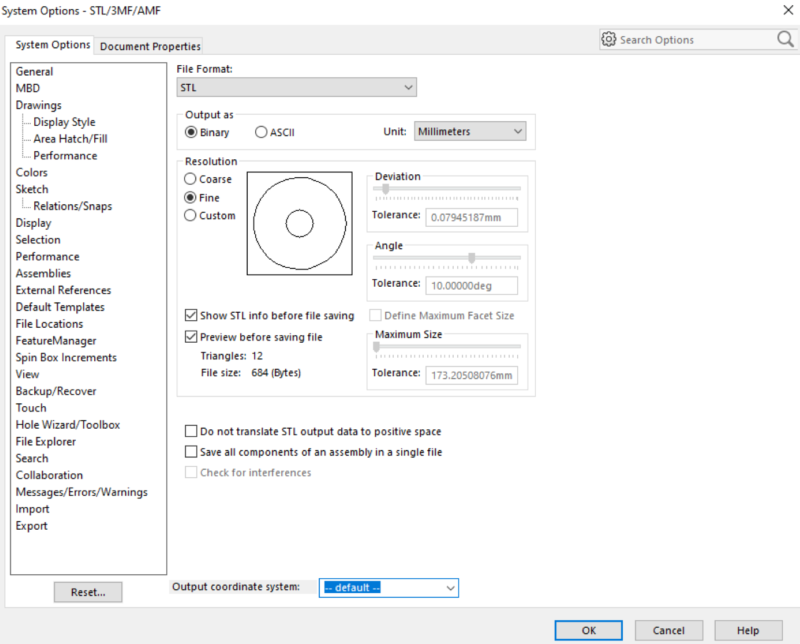
SOLIDWORKS (Dassault Systèmes)
3D打印
- 最大化STL文件潜力,实现无瑕3D打印
- 创建多主体STL文件实现多材料3D打印:完整工作流指南
- 理解 STL 文件:3D 打印的基石
- 打造高影响力内容,精准吸引工业领域 B2B 买家
- 用 Go 轻松托管静态文件:经验证的方法
- 用ArtCAM生成CNC G代码:图文步骤详解
- 专家级热固性复合材料工装:设计、耐用与精密
- C语言文件处理完全指南:fopen、fprintf、fread 与 fseek
- C++ 文件操作全攻略:打开、读取、写入、关闭详解
- C 语言头文件详解:类型、用法与最佳实践
- 基于 Tcl 驱动的 VHDL 密码锁模块测试平台
- 精通 Python 文件处理:创建、读取、写入、打开文本文件