


创建 3D 打印配置文件:FDM 成功的分步指南
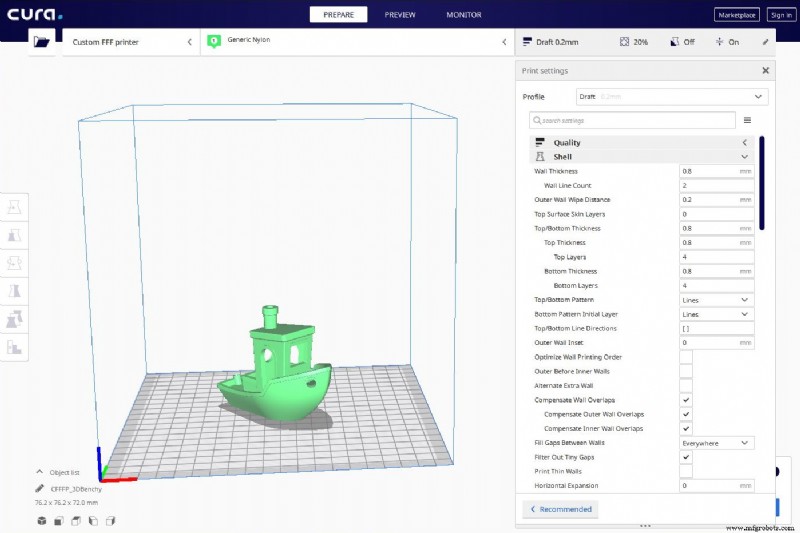
在 3D 打印中,始终存在一系列取决于用户的因素,这些因素往往决定了打印是成功还是失败。所有因素都汇集在每次 3D 打印所用的打印配置文件中。
在 FDM 3D 打印配置文件中,可以修改无限数量的参数:打印温度和速度、内部和外部结构的制造方式,以及所有影响 3D 打印的其余参数。因此,以下将讨论创建打印配置文件时最重要的信息。
需考量的方面
在开始修改打印参数之前,必须考虑一系列将直接影响打印结果的因素:
模型几何形状
零件的形状和厚度直接影响打印参数,如速度和层厚。如果零件具有微小尺寸区域,打印配置文件必须采用较低的制造速度,以确保零件质量。
材料
所有用户都知道,每种材料都有各制造商推荐的温度和速度范围,建议保持在这些数值内,以避免可能出现的问题,例如因温度过高导致喷嘴中出现碳化丝材颗粒,进而导致丝材卡住。
3D 打印机
FDM 3D 打印机之间存在重要差异。对打印配置文件配置影响最大的差异之一是挤出机类型:直驱或 Bowden,因为在打印速度、回抽速度和长度,甚至流量等方面需要截然不同的数值。
环境
很少有用户考虑 3D 打印机所处的环境。温度、湿度或气流的存在都是直接影响打印配置文件的因素,在某些情况下也会影响零件的表面光洁度。
零件用途
3D 打印的众多优势之一是,同一个零件可以用无限种不同的配置制造:根据打印时间获得更好或更差的表面光洁度,在某个表面获得更高强度等。这是通过针对每个特定情况调整配置文件来实现的。
5 项关键测试
搞清楚上述所有内容后,就该配置配置文件了。为此 Polymaker 开发了 PCP(配置文件创建流程),即面向所有用户的五项测试,以实现理想的打印配置文件:
测试 1:挤出机流量
第一步是找到用户所需材料的理想温度。应从丝材制造商推荐的最低温度开始,逐步升高,直到流量连续且热端无堵塞。
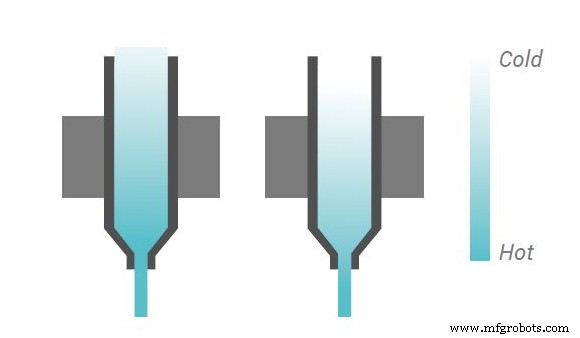
图 1:挤出机流量。来源:Polymaker。
希望完美调整温度的用户,可进行温度塔测试,如下图所示。
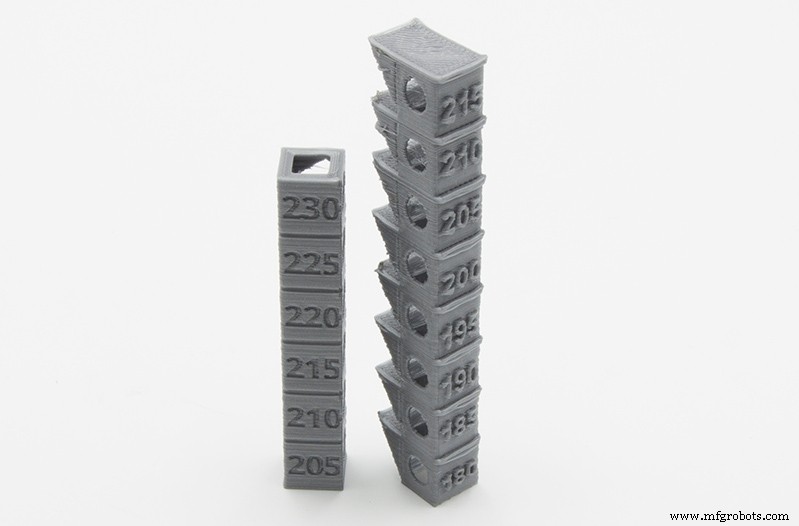
图 2:温度塔测试。
测试 2:流量管理
本部分旨在修正因流量配置不当导致的打印错误。这种管理不善可能导致因挤出机压力过大而出现流量不均匀,或因回抽配置错误导致整个零件表面出现丝材碎屑。
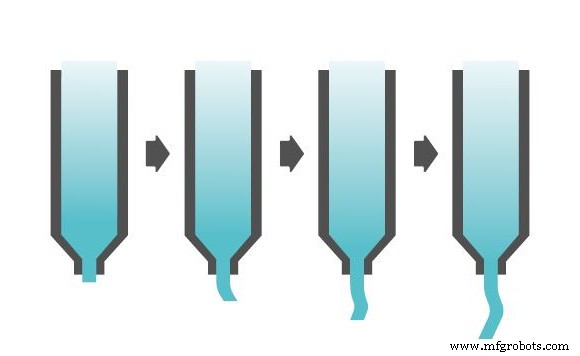
图 3:流量管理。来源:Polymaker。
测试 3:层风扇(逐层)
层风扇是 3D 打印机最重要的组件之一,借助它可以实现更复杂的几何形状和更高质量的表面光洁度。
下图展示了层间结合处作用的力。"F1" 是悬臂状态下材料的翘起力,"F2" 是上层张力引起的收缩力。这两个力的值必须近似为零,以保持力学和几何稳定性。要实现 "F1 = 0",必须降低层高、溢出角度和挤出温度;或提高层风扇速度。对于 "F2",可通过提高挤出温度或降低挤出速度来最小化其力值。
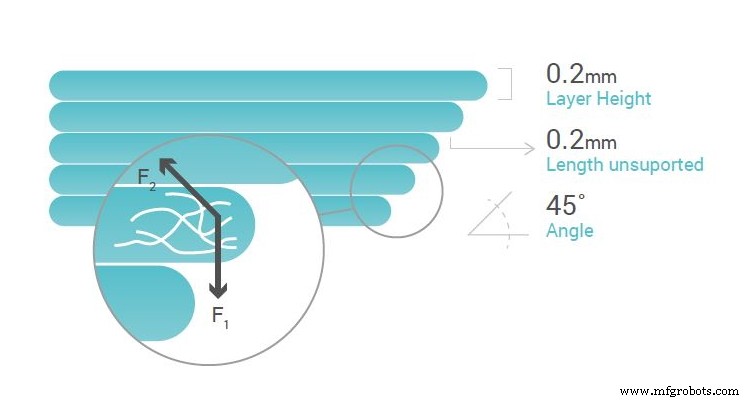
图 4:层风扇的重要性。来源:Polymaker。
测试 4:分层(翘边和开裂)
使用 ABS 或 ASA 等丝材时,常发生层间分层(开裂)或首层与底板分离(翘边)。这发生在打印过程中,由于层间应力累积,由聚合物本身的强度(F2)和下层粘附力(F1.2)或打印底板粘附力(F1.1)的相反作用引起。当结合处涉及的力不平衡时,就会发生分层,如下图所示。
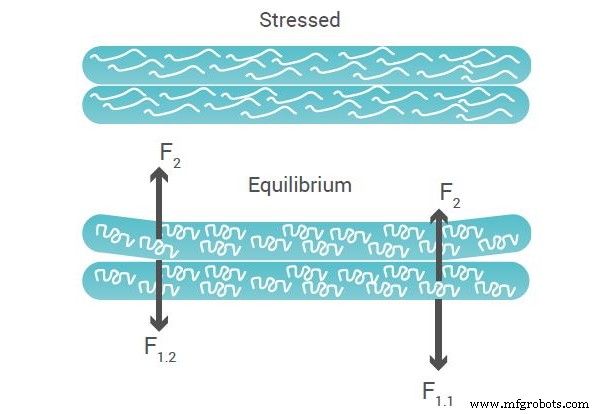
图 5:分层(翘边和开裂)。来源:Polymaker。
为避免此问题,用户必须找到理想的底板温度,并在所用材料要求时使用全封闭 3D 打印机。
测试 5:精细细节
最后,为确保打印零件整个表面包括最精细部分都有完美光洁度,用户必须通过层风扇调整流量和冷却。这两个参数的调整必须小心修改数值,以免过度导致上述错误。
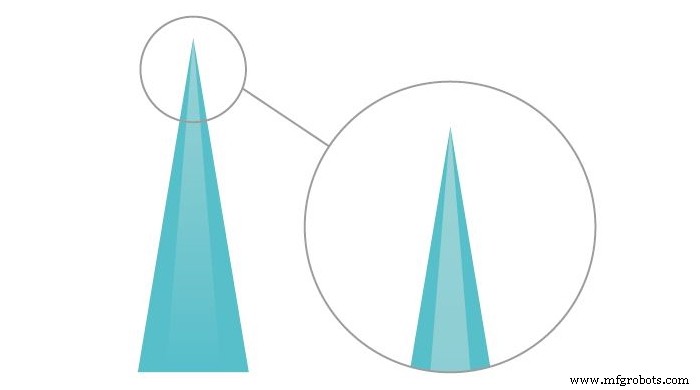
图 6:精细细节。来源:Polymaker。
结语
本文详述的所有信息旨在帮助用户获得任何材料的打印配置文件,前提是 3D 打印机能够提供必要的打印参数。
3D打印
- 打造零摩擦用户体验:UX 设计蓝图与实战五原则
- 桌面级3D打印机如何重塑工业制造版图:从极客玩具到产线核心资产
- 金属3D打印技术成熟度评估:基于TRL模型的多工艺对比分析
- 评估工业级3D打印的可持续性:事实与迷思
- 3D打印如何革新航空航天:从原型到机载部件
- 3D打印:通过快速设计、生产、修复改变日常生活
- 从零设计 STL 模型完全指南:软件选择、建模技巧与切片实战
- 3D打印气味全解析:毒性真相与家庭办公环保指南
- 消除3D打印鬼影/振纹/振铃:让打印表面更光滑的实战技巧
- FDM 3D打印回抽技术详解:防拉丝、提质量的关键参数
- 胶印技术完全指南:从石版印刷到现代高速胶印
- 构建可靠VHDL计时器:从时钟周期计数到小时