


掌握Material Jetting 3D打印:原理、特性与应用全解析
什么是Material Jetting?
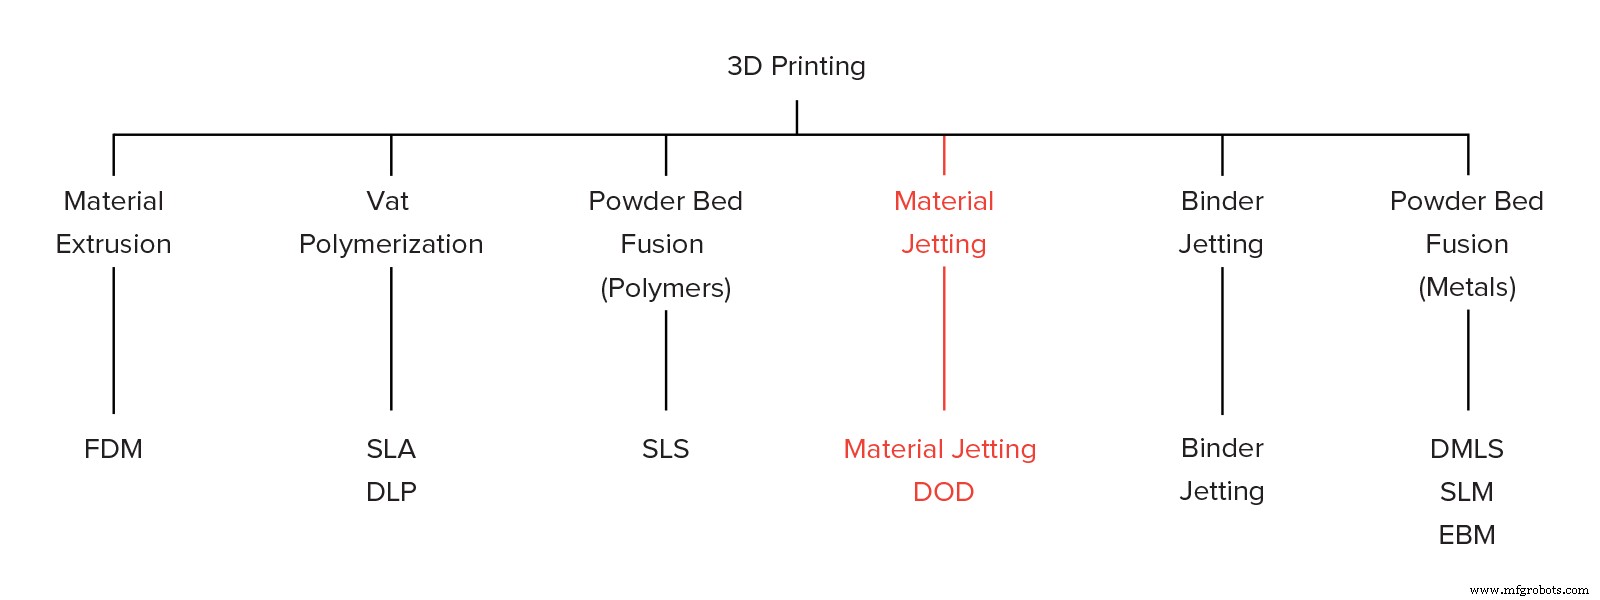
Material Jetting (MJ) 喷射成型工艺原理类似2D喷墨打印。打印头喷射液态光敏树脂滴,紫外光(UV)即时固化,逐层堆积成型。材料为液态热固性光聚合物(丙烯酸酯)。
MJ具备极高尺寸精度与极佳表面光洁度。支持多材料、全彩打印,材料库涵盖ABS-like、橡胶-like、全透明等。这些特性使其成为视觉原型与工装制造的首选。但也存在关键局限,文中将详述。
变体工艺Drop-On-Demand (DOD) 喷射粘性液体制蜡件,近乎专用于熔模铸造模型,不再展开。
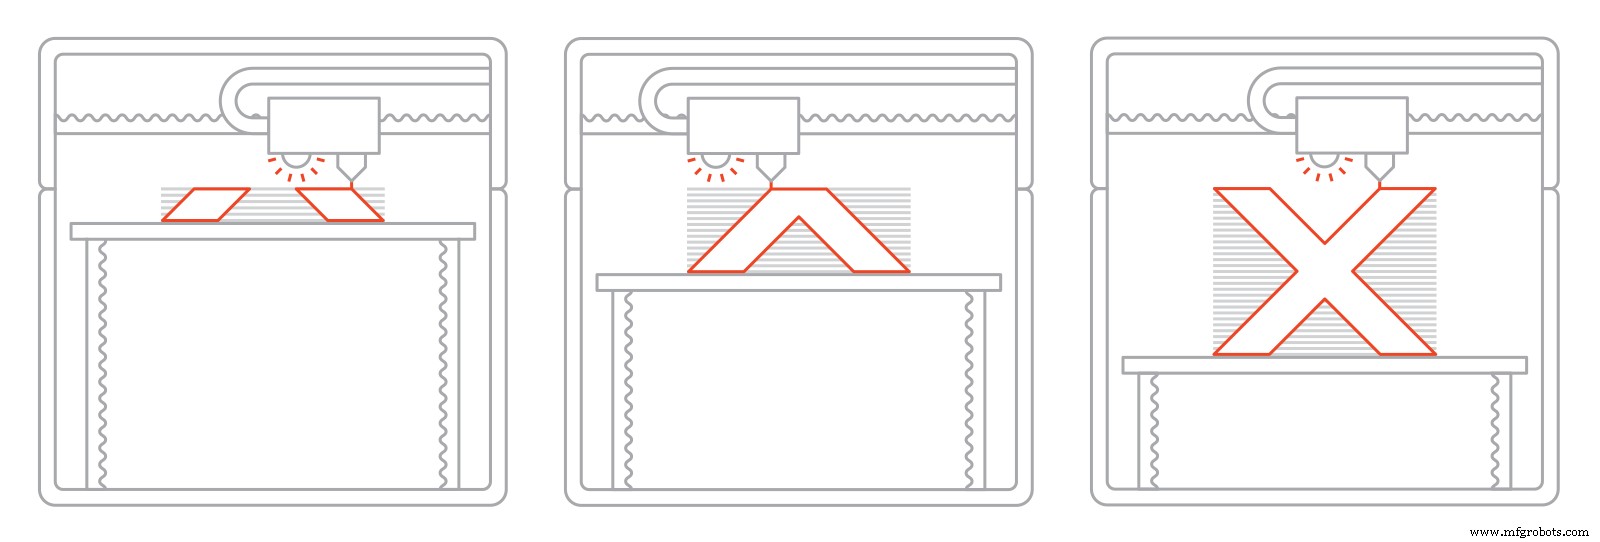
MJ打印全流程
- 液态树脂预热至30-60℃达最佳粘度
- 打印头扫描构建平台,数百微滴定点喷射
- 打印头搭载UV光源即时固化,完成首层
- 平台下降一层高,循环至成型完成
MJ采用线式沉积:多打印头并排单次扫描覆盖全幅面。不同喷头喷射不同材料,原生支持多材料、全彩、水溶性支撑。支撑始终必需,后处理移除。
MJ固化机制为光聚合,同SLA。成件力热性能各向同性,但因层高极小(16-32μm),无需SLA式二次后固化即达最优性能。
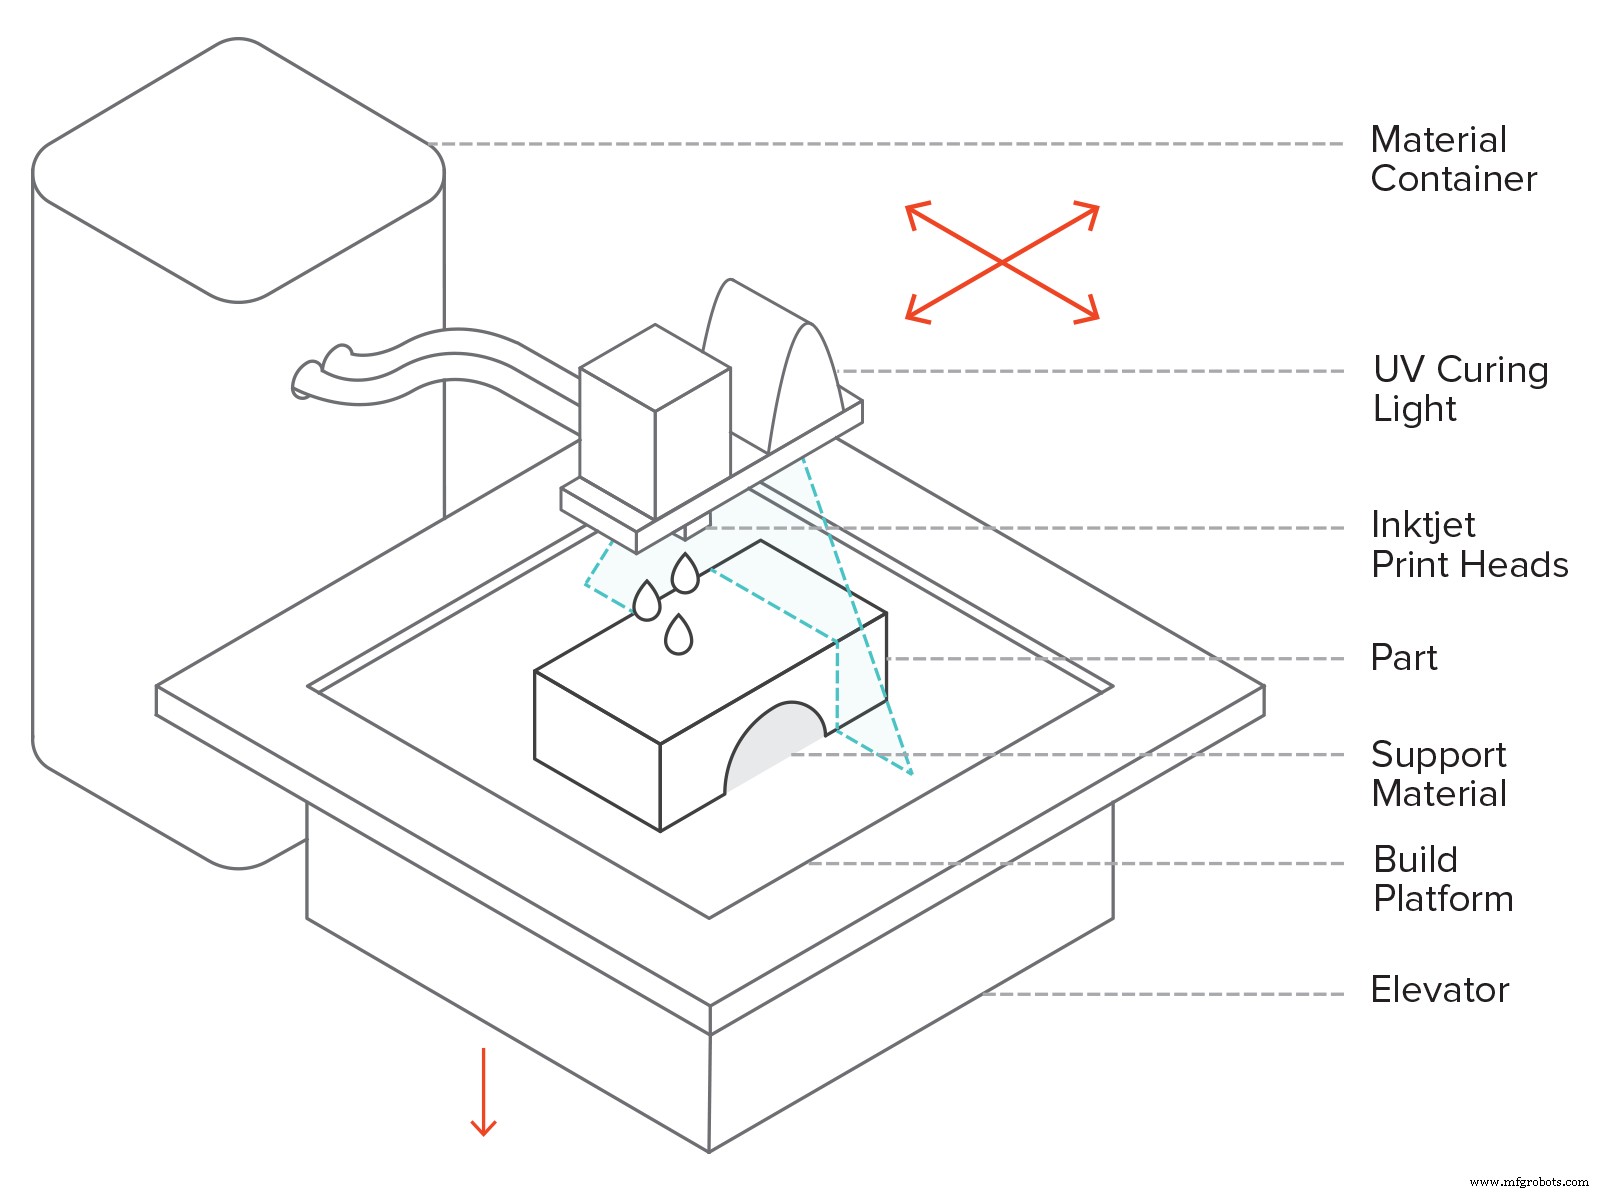
核心特性深度解析
机器参数预设化
几乎所有参数由厂商预设。层高与材料强绑定(涉及微滴成型复杂物理)。典型层高16-32微米。
MJ公认最高精度工艺之一:尺寸精度±0.1%(下限±0.1mm,优至±0.02mm)。近室温成型规避热变形,大尺寸件亦能保持高精度。典型构建尺寸380×250×200mm,大型工业机达1000×800×500mm。
多材料与全彩:三级自由度
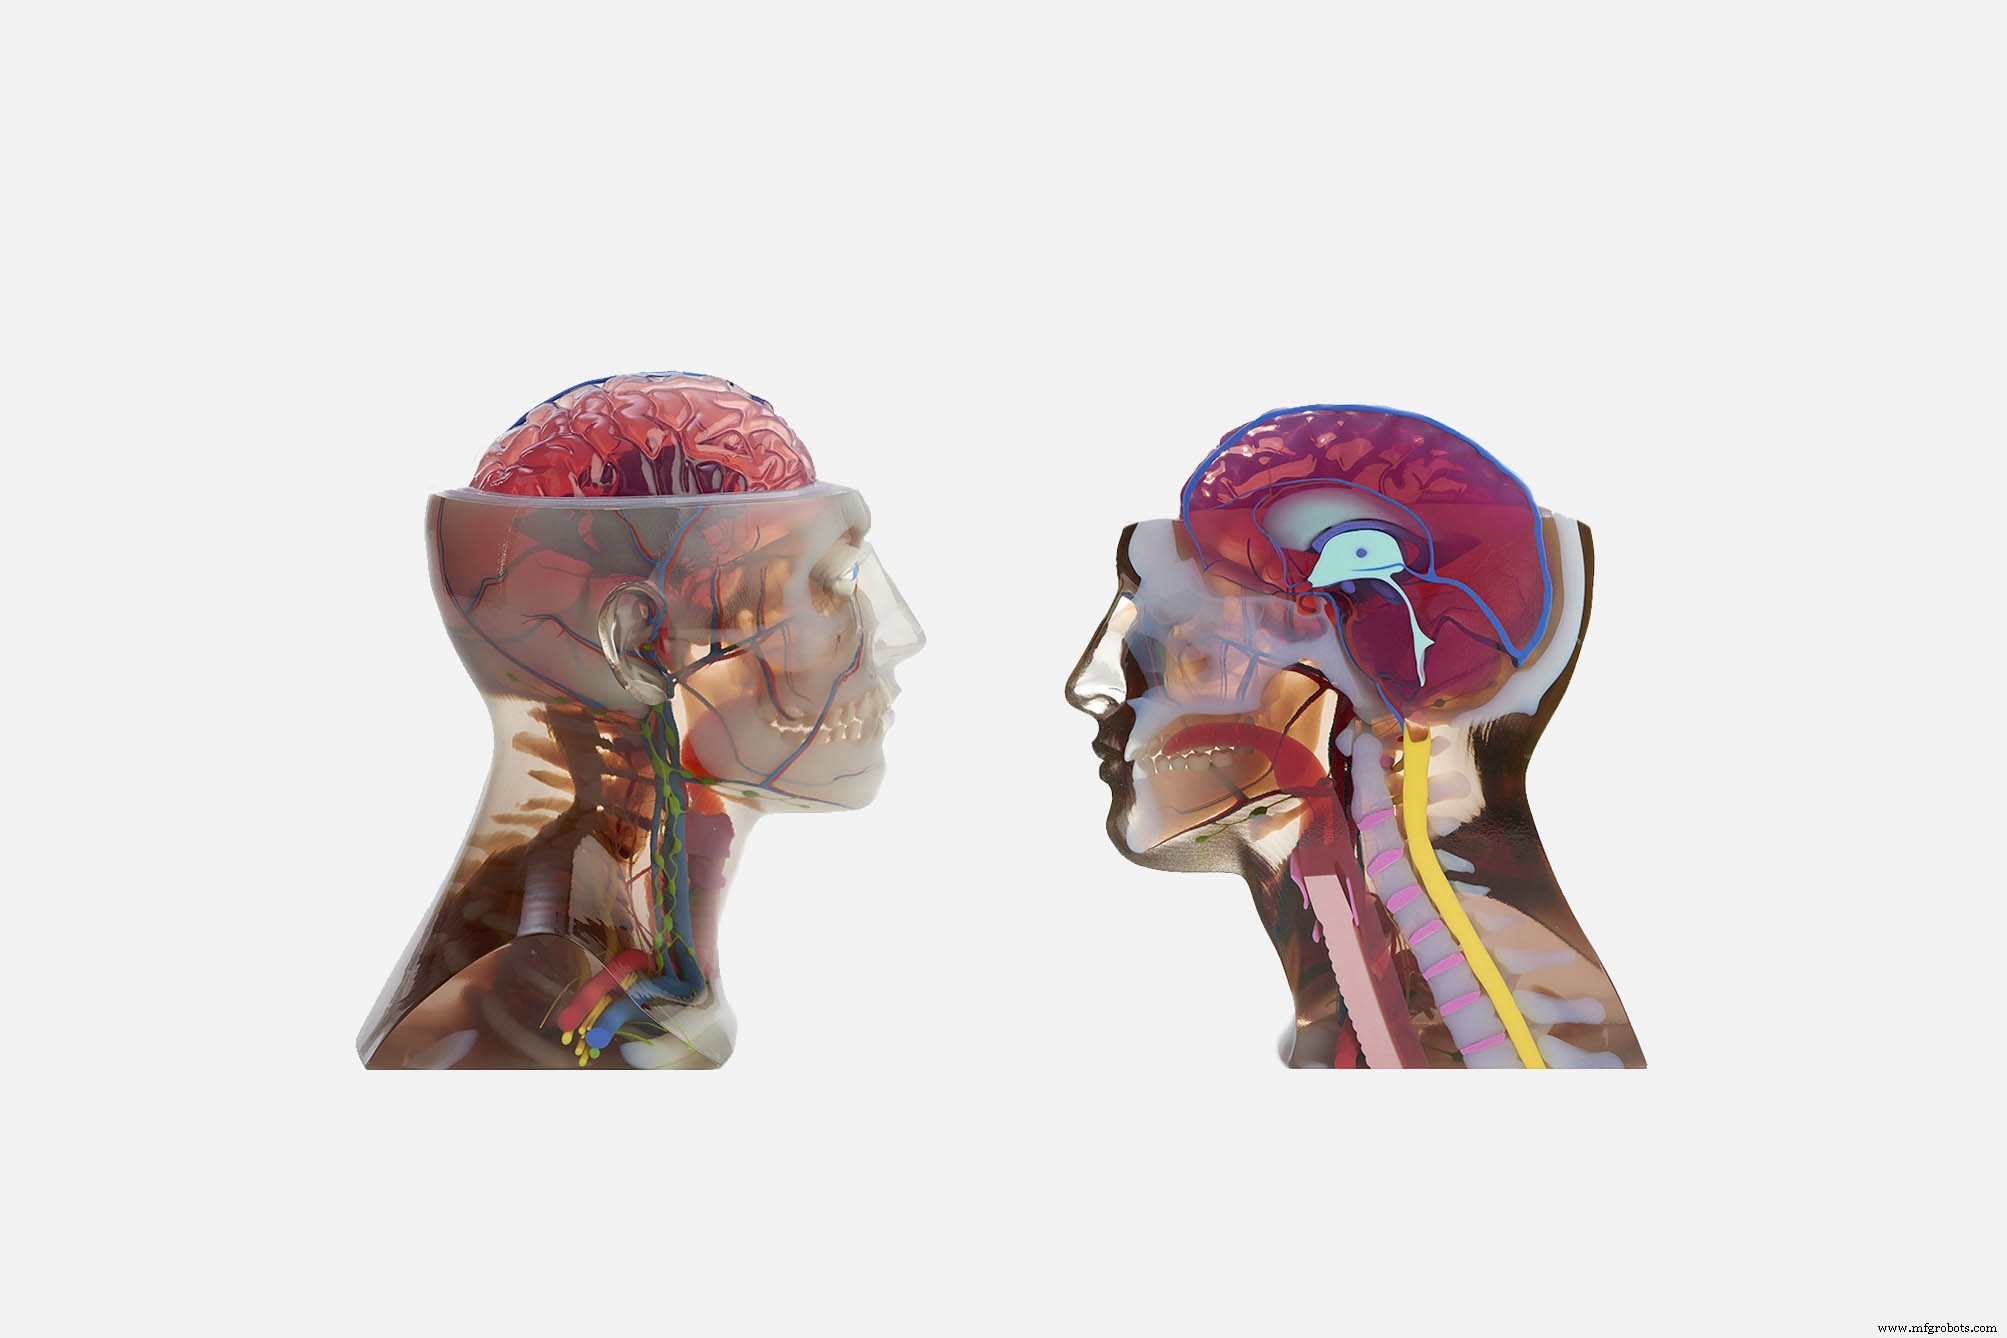
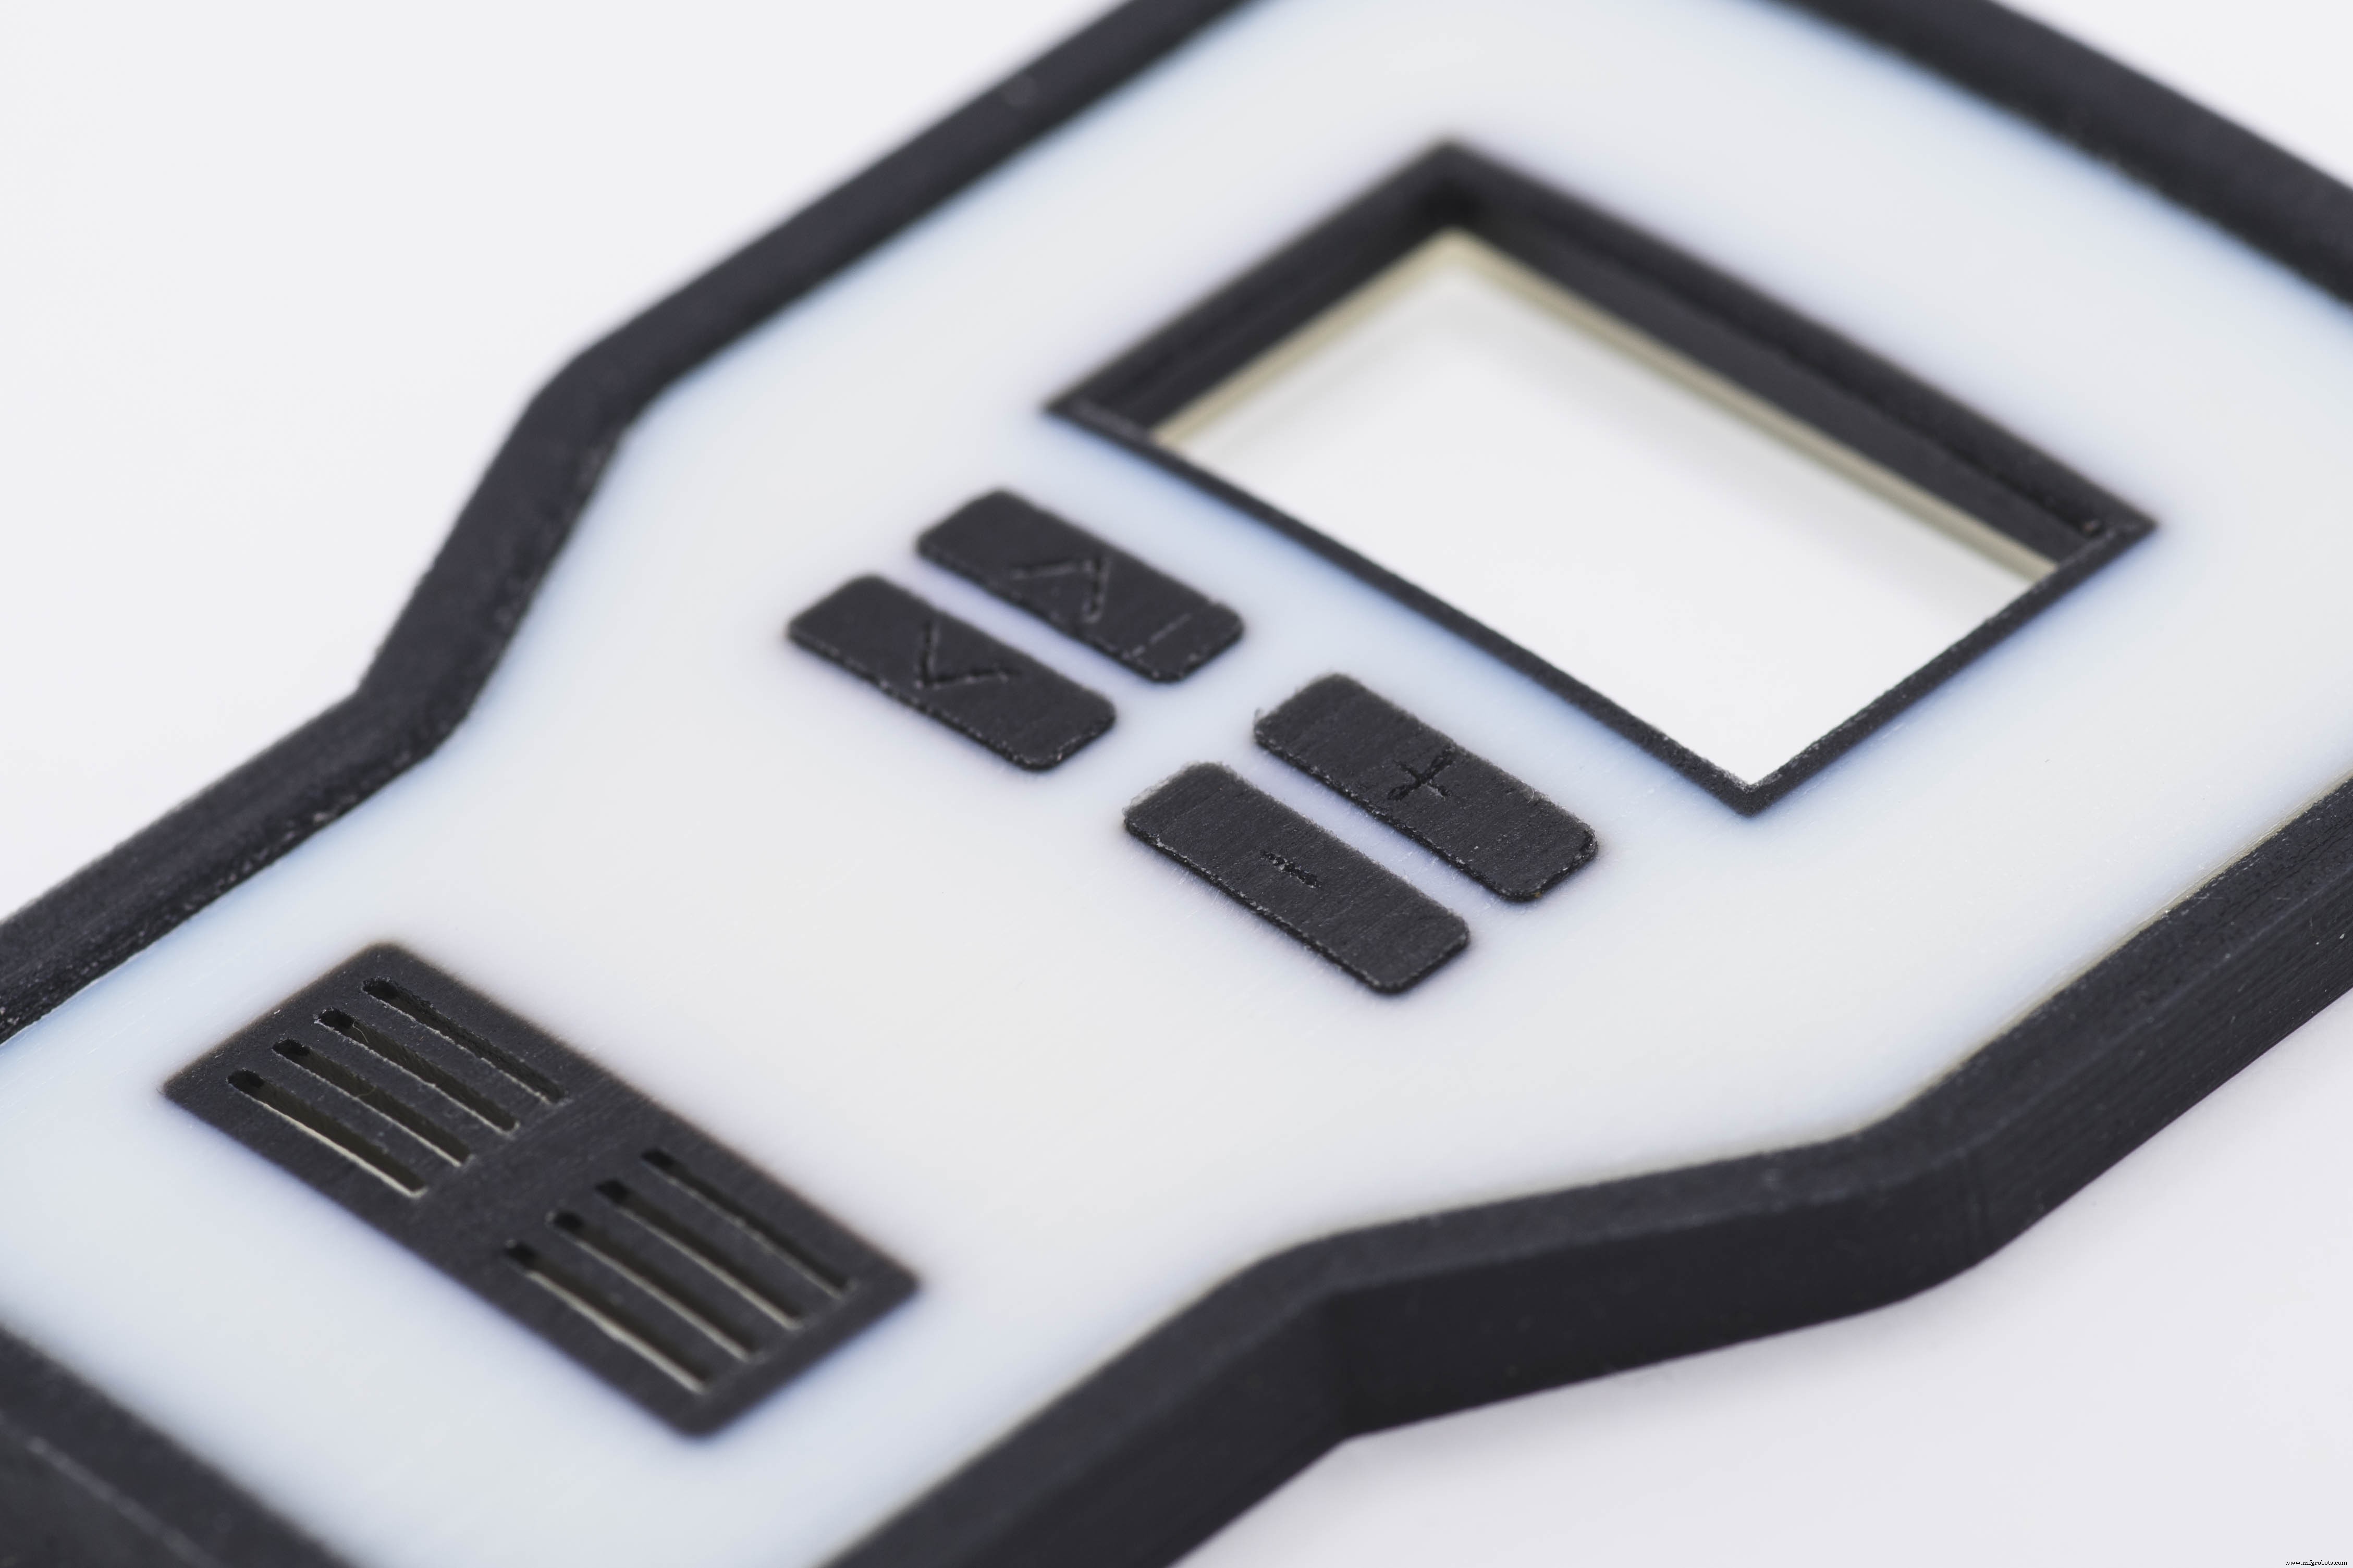
三级部署多材料/多色:
- 构建区级:同台并行打印不同材质/颜色零件,提效
- 零件级:单件不同区域指定材质/颜色(如硬壳软按键触觉原型)
- 材料级:两种以上树脂按比例混合喷射,构筑"数字材料",定制硬度/刚度/色调
文件导出规范:区域指定材质/色→多STL文件;梯度过渡→OBJ/VRML(支持面/顶点级纹理色彩属性)。
支撑结构:水溶性、无痕
支撑始终以水溶性副材料打印,后处理用高压水枪或超声波浴移除。支撑接触面可达极致光滑,肉眼难辨支撑痕迹。
MJ零件朝向灵活度高于FDM/SLA,但仍需权衡支撑用量对成本的影响。
哑光 vs 高光:表面策略二选一
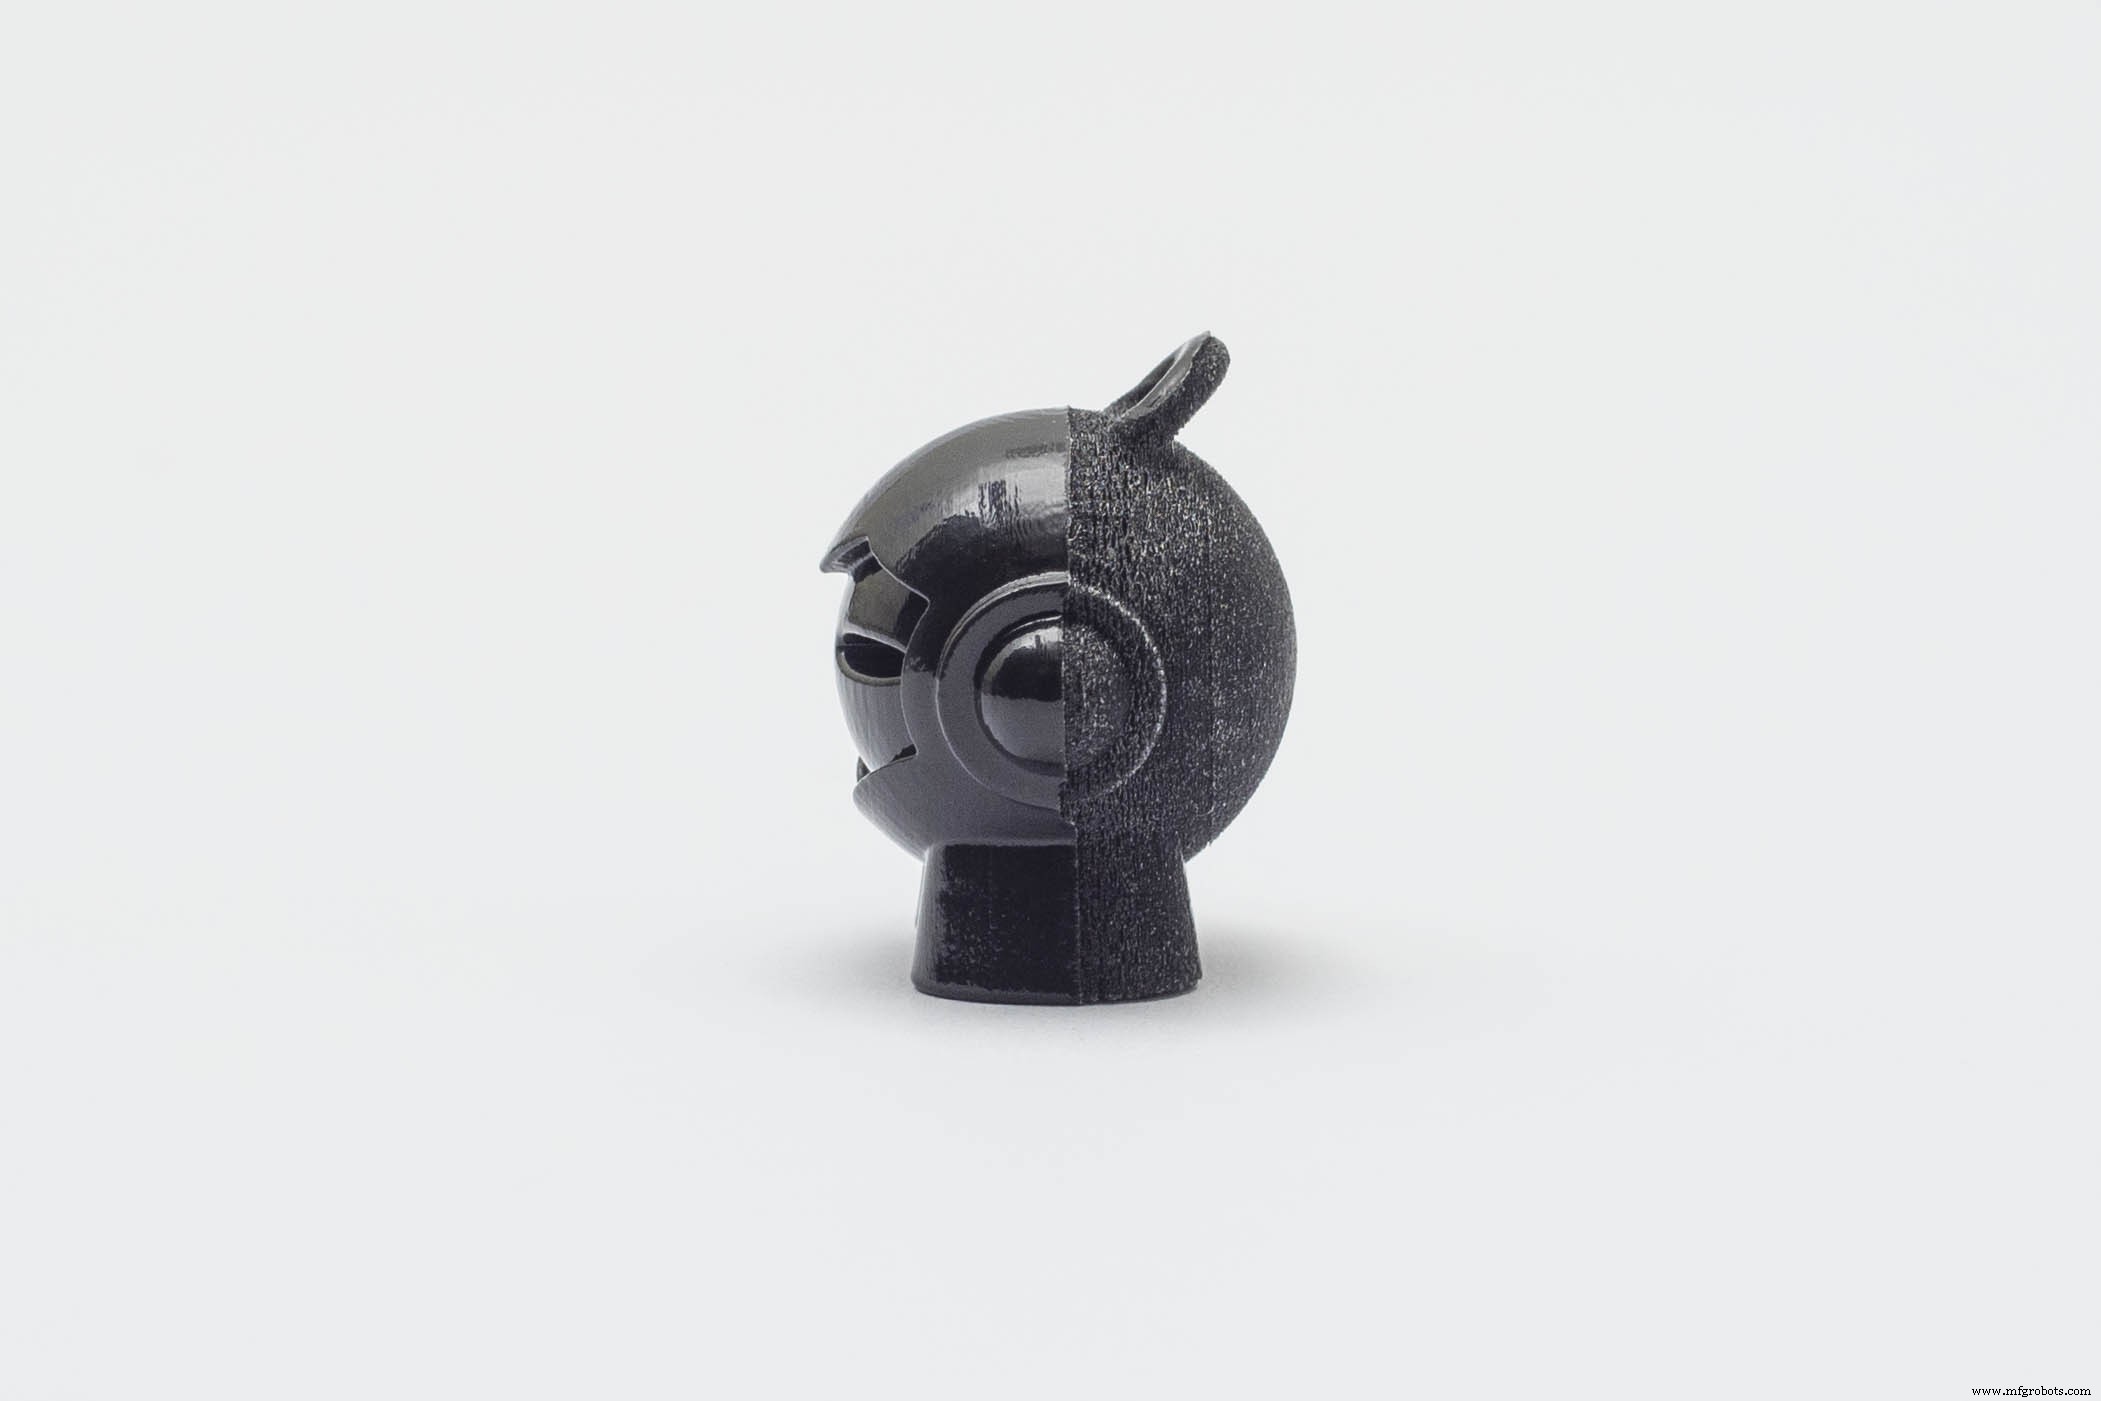
- 高光模式:仅结构性悬垂加支撑。非支撑面高光,支撑面哑光。用料少、成本低。缺点:表面光泽不均、顶面棱角微圆。
- 哑光模式:全包薄层支撑,无视朝向与结构需求。全表面均一哑光。用料多、后处理久、成本稍高。优势:精度与光泽均一性最佳。注意:哑光面表面硬度相对较低。
主流MJ材料图谱
热固性光聚合物,性能局限同SLA(脆、低热变形温度、易蠕变)。墨水态低粘度,单价高约$300-1000/kg。多材料是核心强项,赋能高保真视觉/触觉原型。特种材料覆盖工装(注塑/热成型模具)、医疗等垂直领域。
| 材料 | 特性 |
|---|---|
| 标准树脂 | ✅ 刚性不透明 ✅ 拟注塑件 ❌ 脆性 |
| 柔性树脂 | ✅ 橡胶感 ✅ 硬度可调 ❌ 断裂伸长率差 |
| 模拟聚丙烯 | ✅ 拟PP件 ✅ 良好弯曲强度 ❌ 脆性 |
| 模拟ABS | ✅ 高耐温 ✅ 工装/小批量注塑模 ❌ 脆性 |
| 可铸造 | ✅ 烧蚀无灰 ✅ 优化熔模铸造 |
| 高温树脂 | ✅ 80℃热稳定 ✅ 高强度 ❌ 脆性 |
| 透明树脂 | ✅ 玻璃质感 ✅ 后处理可达100%透明 |
| 医疗级 | ✅ 可灭菌 ✅ 短期生物相容 ✅ 牙科/医疗应用 |
优势与局限总览
✅ 注塑级光面 + 极高尺寸精度
✅ 均质力热性能
✅ 多材料赋能高保真视觉/触觉原型
❌ 主攻非功能原型(断裂伸长率低)
❌ 材料光敏,力学性能随时间衰减
❌ 高昂成本限制部分应用落地
详细设计指南见知识库后续章节。核心特性汇总:
| 特性 | Material Jetting |
|---|---|
| 材料 | 丙烯酸光聚合物(热固性) |
| 尺寸精度 | ±0.1%(下限±0.05mm) |
| 典型构建尺寸 | 380×250×200mm(至1000×800×500mm) |
| 常用层厚 | 16-32微米 |
| 支撑 | 始终需要(水溶性) |
黄金法则
- MJ是制作注塑级光面、高保真视觉/触觉原型的理想选择
- MJ提供工程级材料可用于工装与小批量注塑模具制造
- 大尺寸件(至1000×800×500mm)不牺牲精度(典型±0.1%)
- 多材料/多色打印:导出多体STL;需梯度过渡用OBJ/VRML
3D打印