


如何为项目选择理想的3D打印工艺:三维决策指南
引言
3D打印/增材制造是涵盖多种工艺的统称。每种工艺各有优劣,适配场景差异显著。本文提供三套易用决策工具,助你快速锁定最适配工艺。
选型切入点三维:
- 已知目标材料
- 已知终端件特性(物理/视觉)
- 需特定工艺能力(精度、构建尺寸等)
为保持实用性与时效性,文中引入高层泛化原则,各章节将详述。
按材料选型:最直接的路径
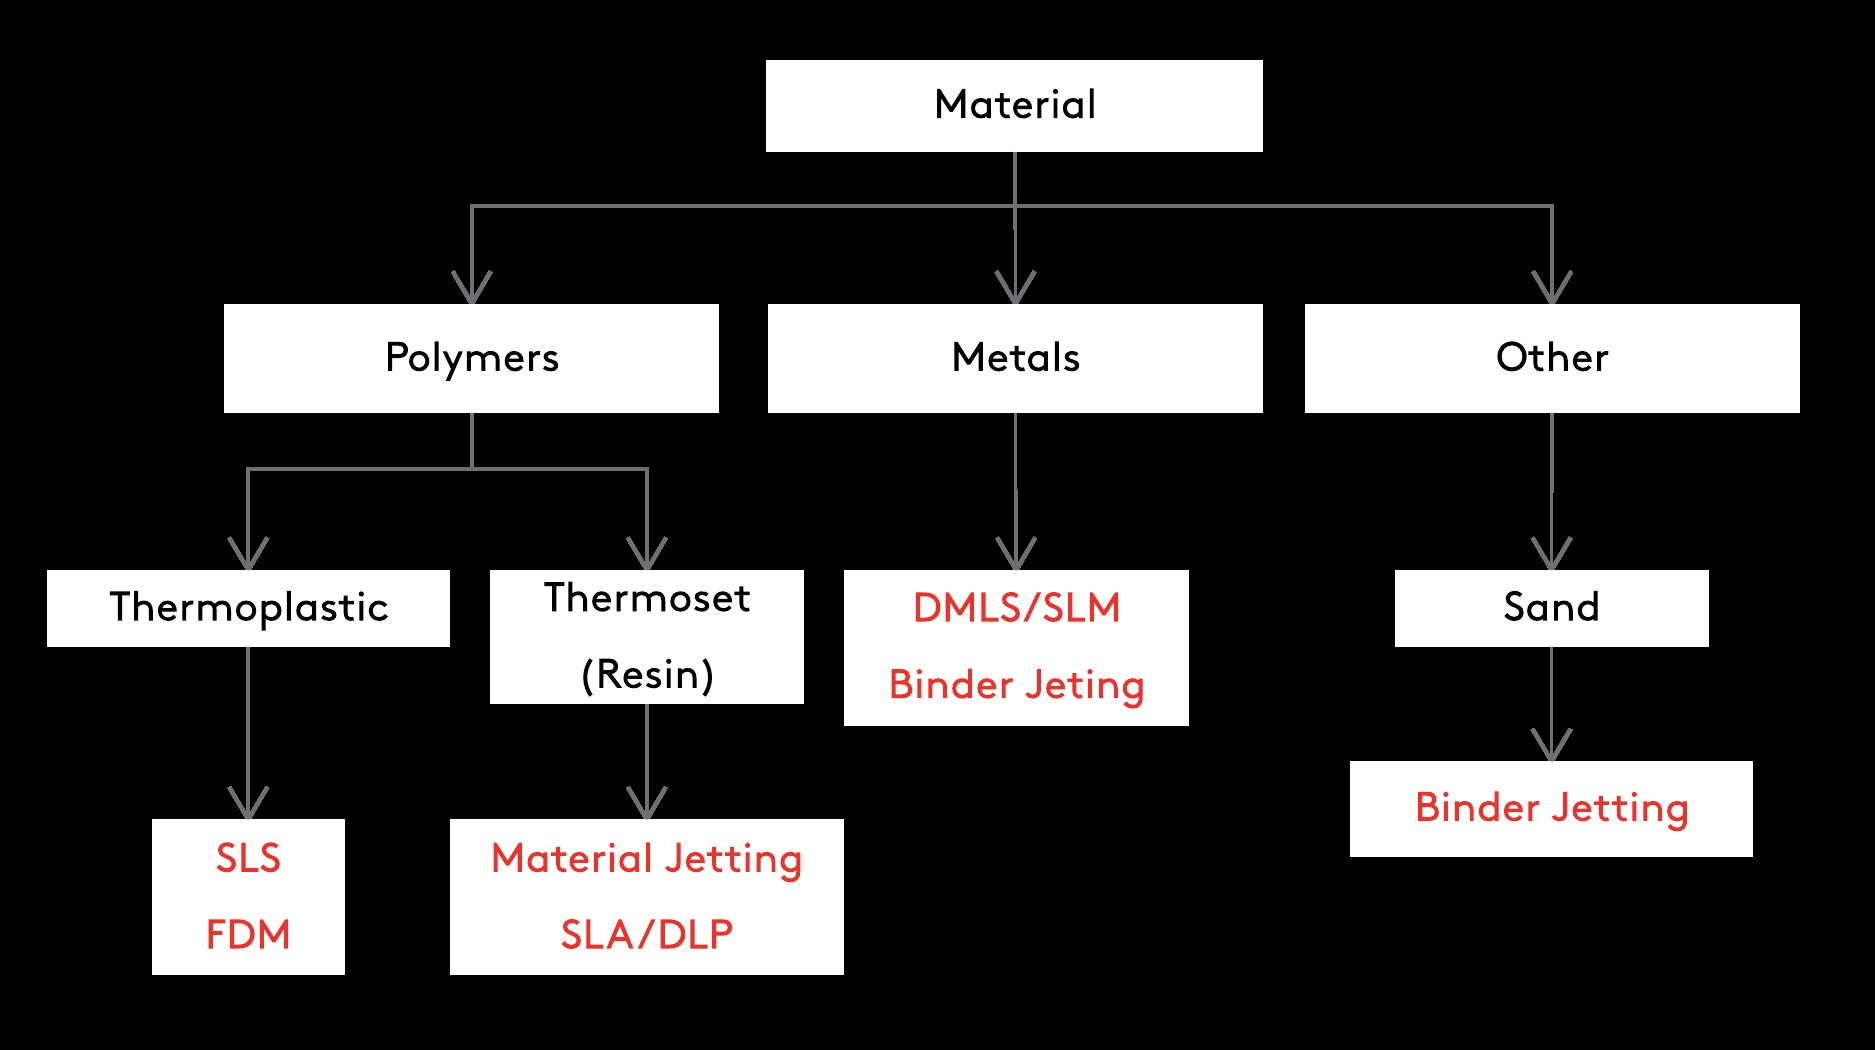
材料形态随工艺而异:丝材(FDM)、粉末(SLS/SLM)、树脂(SLA/DLP/MJ)。聚合物与金属为两大阵营,陶瓷/复合材料为补充。聚合物分热塑性与热固性。
若材料已定,选型简化为少数技术间的成本-性能权衡。
热塑性塑料:功能性应用主力
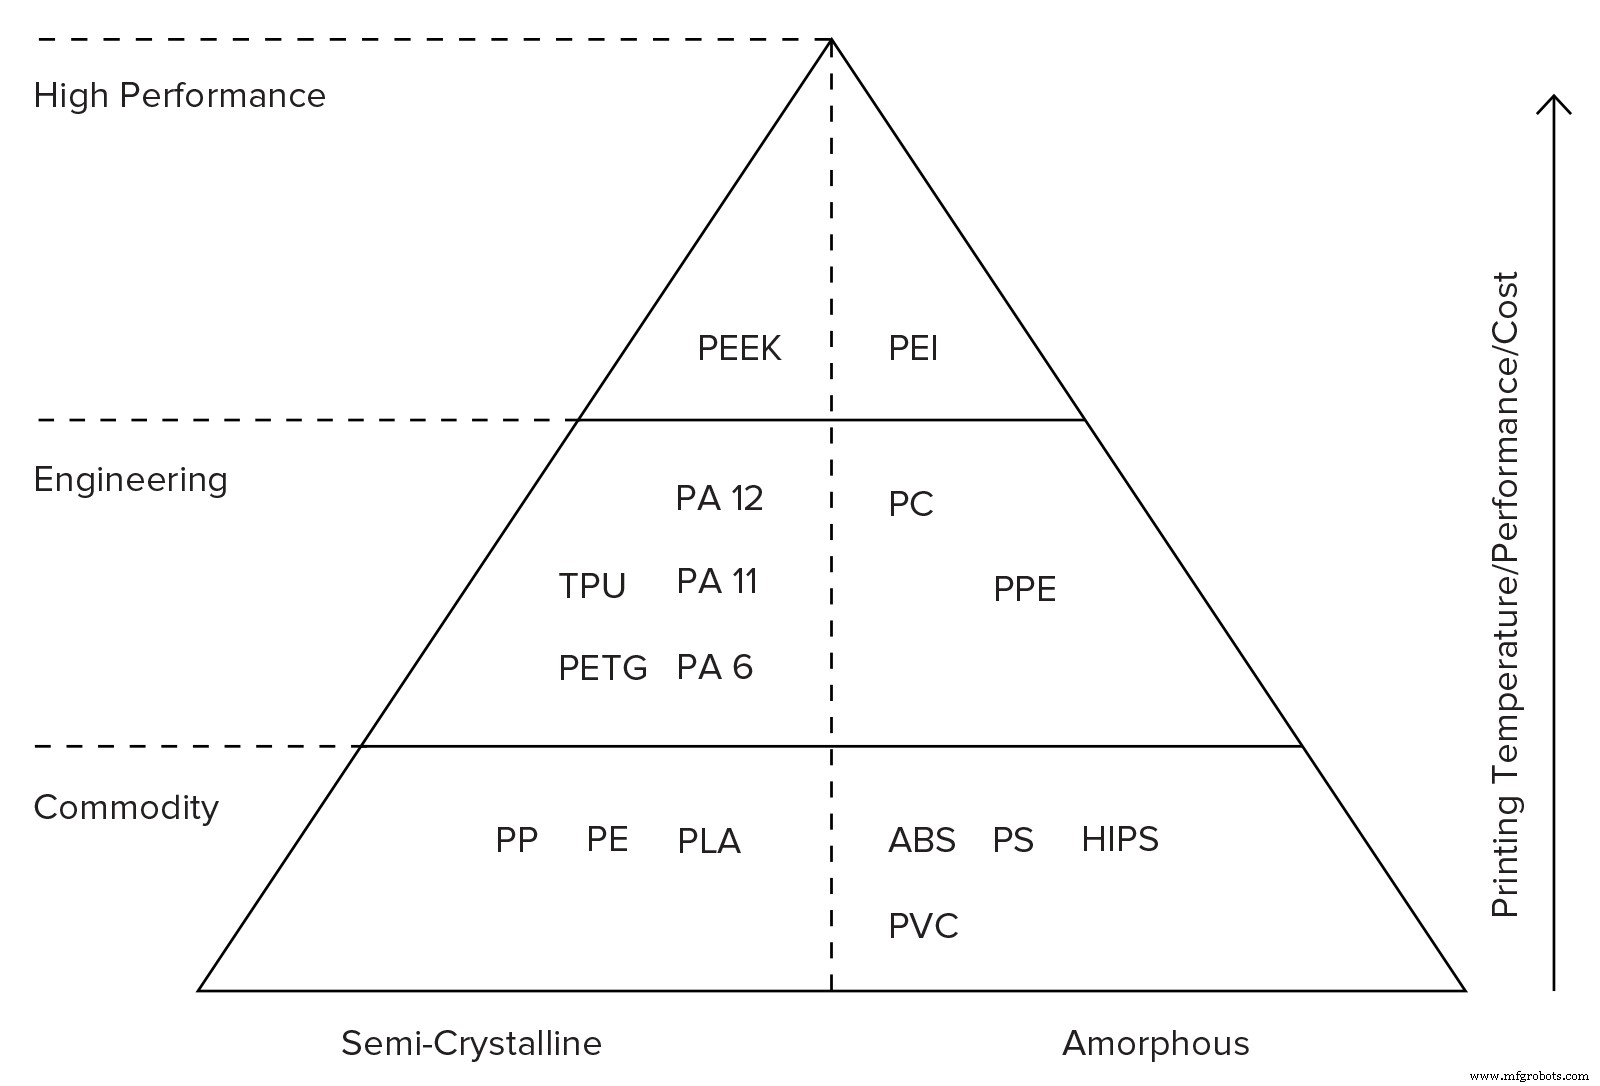
适配终端功能件与功能原型。力学性能优、耐冲击/耐磨/耐化学,可填充碳纤维/玻纤增强。工程级热塑性(尼龙、PEI、ASA)广泛用于工业终端件。
SLS力学性能与精度更优,FDM更经济、交期更短。
| 工艺 | 典型热塑性材料 |
|---|---|
| SLS | 尼龙(PA)、TPU |
| FDM | PLA、ABS、PETG、尼龙、PEI(ULTEM)、ASA、TPU |
材料金字塔:塔尖力学性能最强,打印难度与成本通常最高。
热固性树脂:颜值担当
注塑级光面、精细细节。高刚性但较脆,非功能首选。特种树脂可拟合ABS/PP性能或用于牙科植入。
MJ精度与光面优于SLA/DLP,成本更高。两者均用光固化丙烯酸树脂。
| 工艺 | 典型热固性树脂 |
|---|---|
| Material Jetting | 标准树脂、Digital ABS、耐用树脂(PP-like)、透明树脂、牙科树脂 |
| SLA/DLP | 标准树脂、韧性树脂(ABS-like)、耐用树脂(PP-like)、透明树脂、牙科树脂 |
金属:高性能极致
力学性能卓越、耐高温。自由成型能力使其成航天医疗轻量化首选。
DMLS/SLM性能与公差最优;Binder Jetting成本低至1/10、可打大件。
| 工艺 | 典型金属材料 |
|---|---|
| DMLS/SLM | 不锈钢、钛合金、铝合金 |
| Binder Jetting | 不锈钢(渗铜/烧结) |
其他材料:小众应用
陶瓷、全彩砂岩(Binder Jetting)应用受限。
| 工艺 | 其他材料 |
|---|---|
| Binder Jetting | 砂、陶瓷 |
专家提示
增材制造天然各向异性:Z向强度较弱。功能件设计必须考量此特性。参考SLS尼龙与块体尼龙性能对比。
按用途选型:功能 vs 颜值
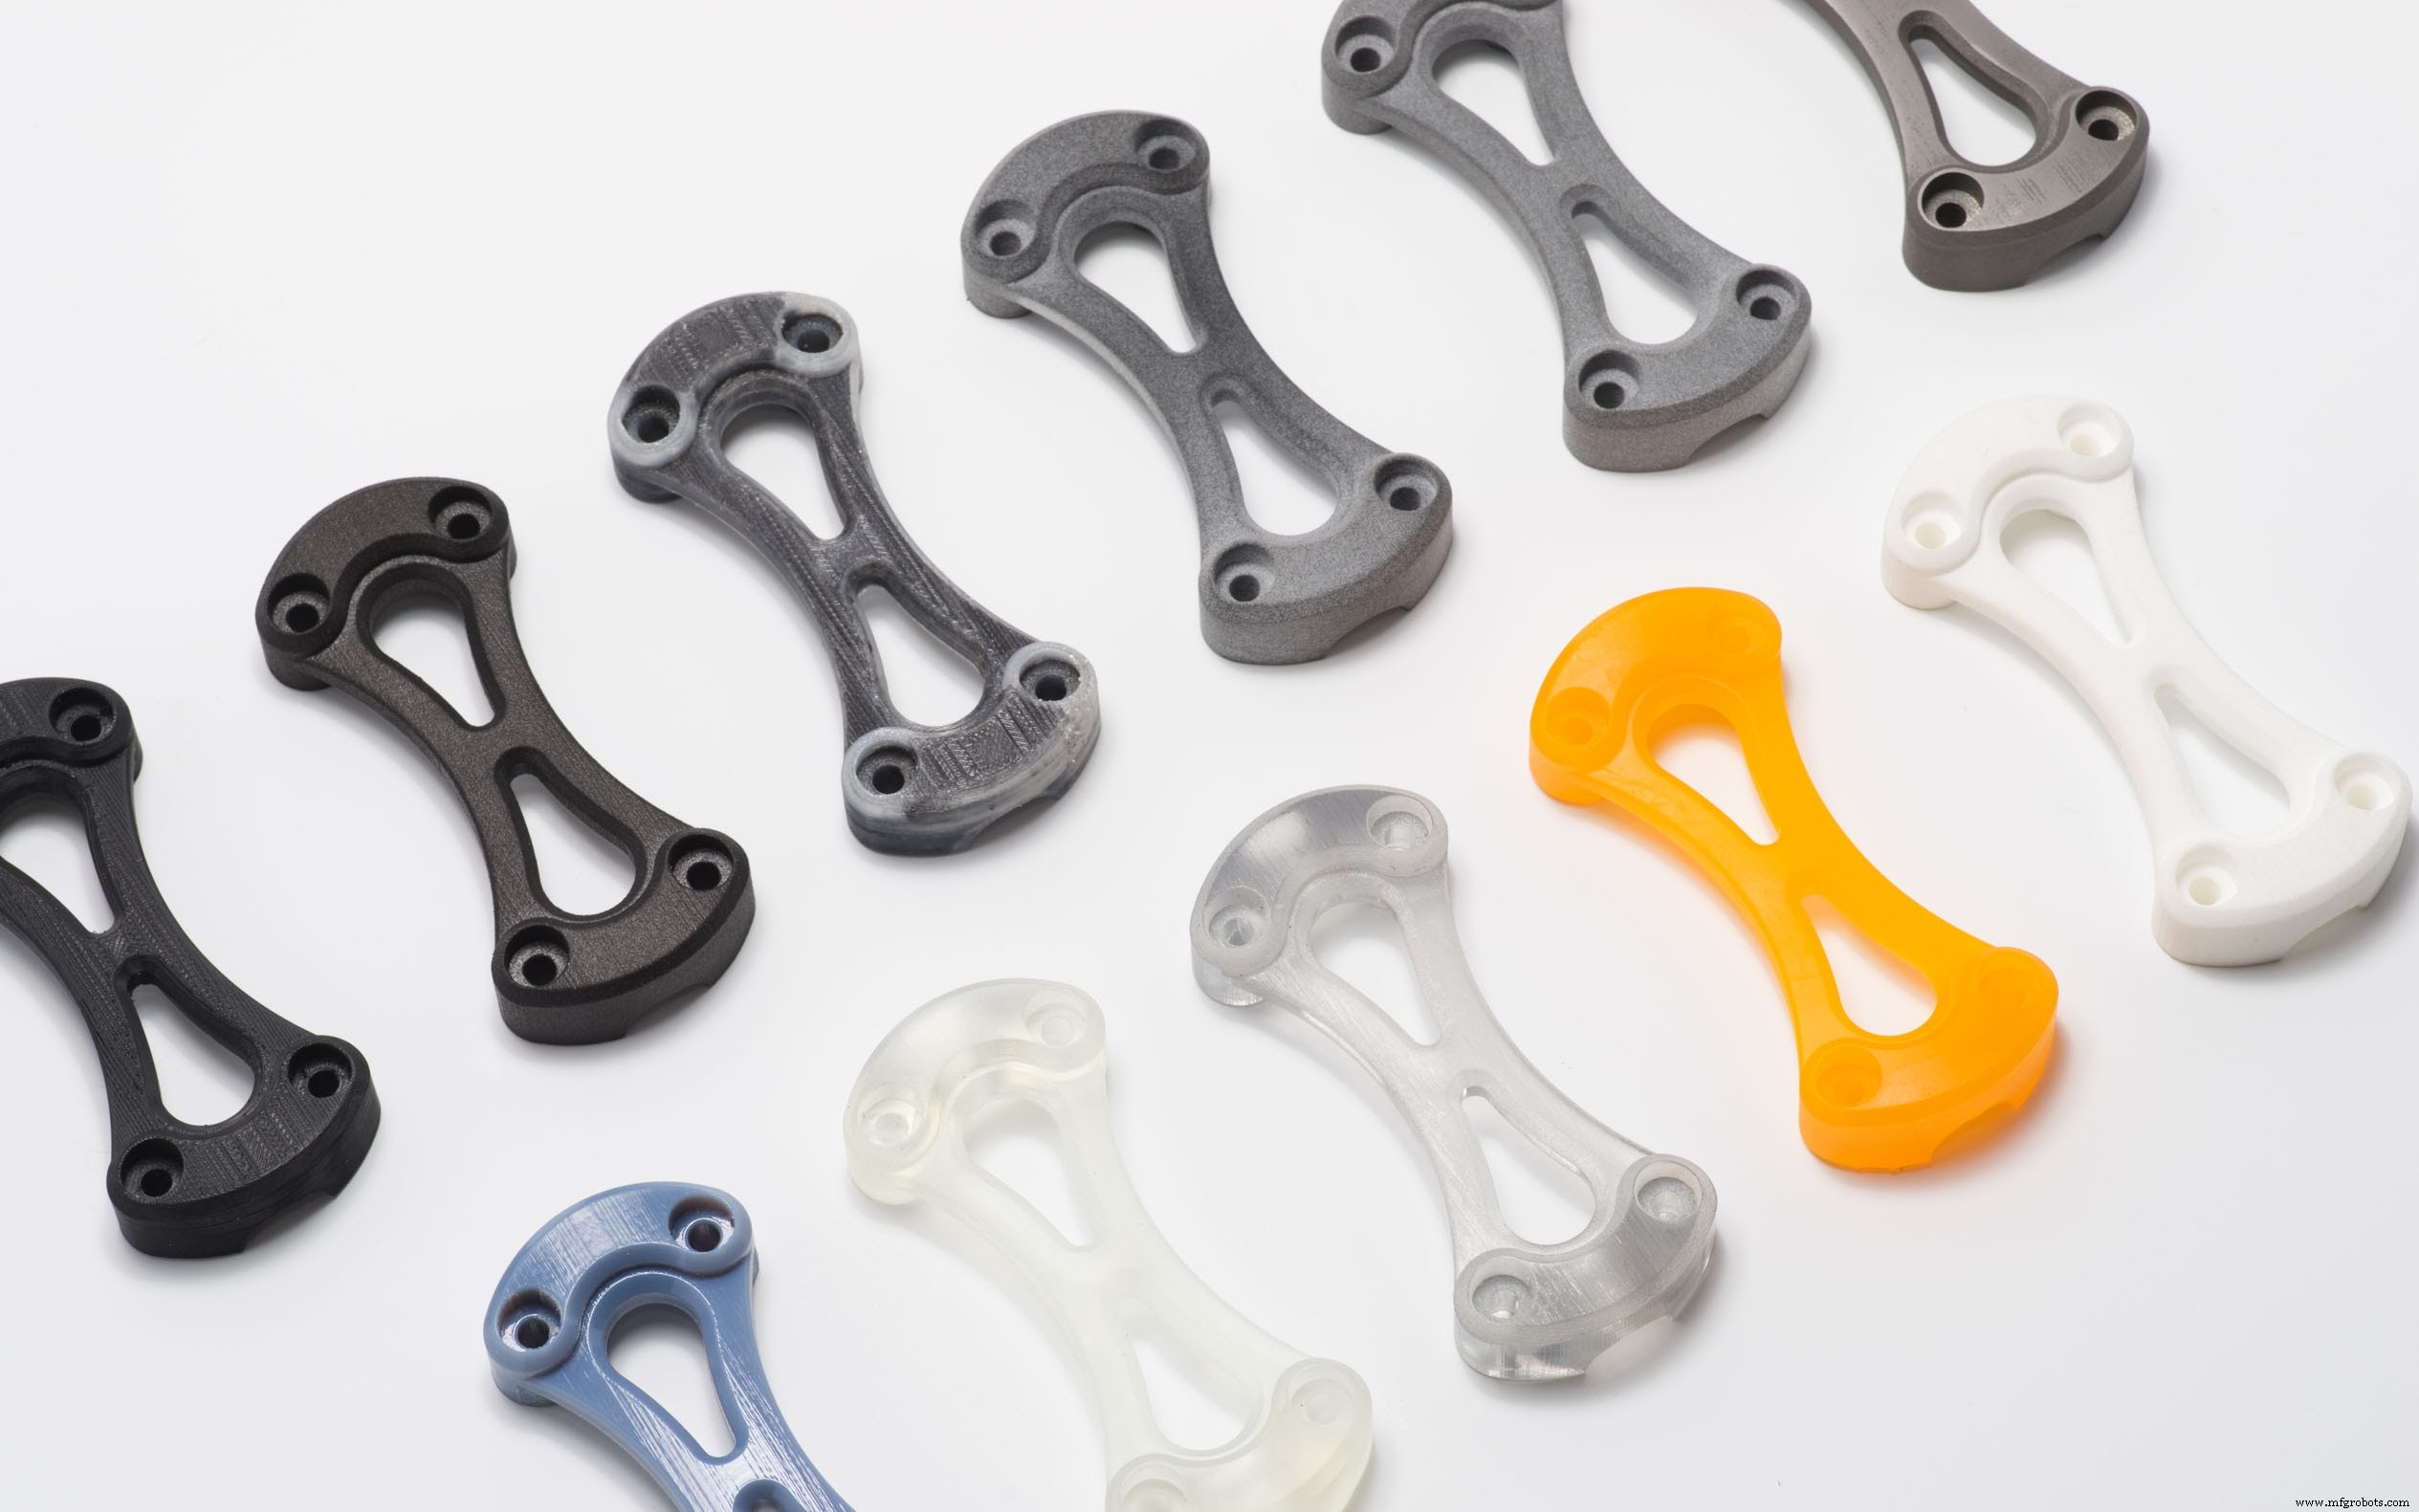
早期锁定核心诉求:功能还是视觉外观,决策效率倍增。
经验法则:热塑性(SLS/FDM)主功能,热固性(SLA/DLP/MJ)主颜值。
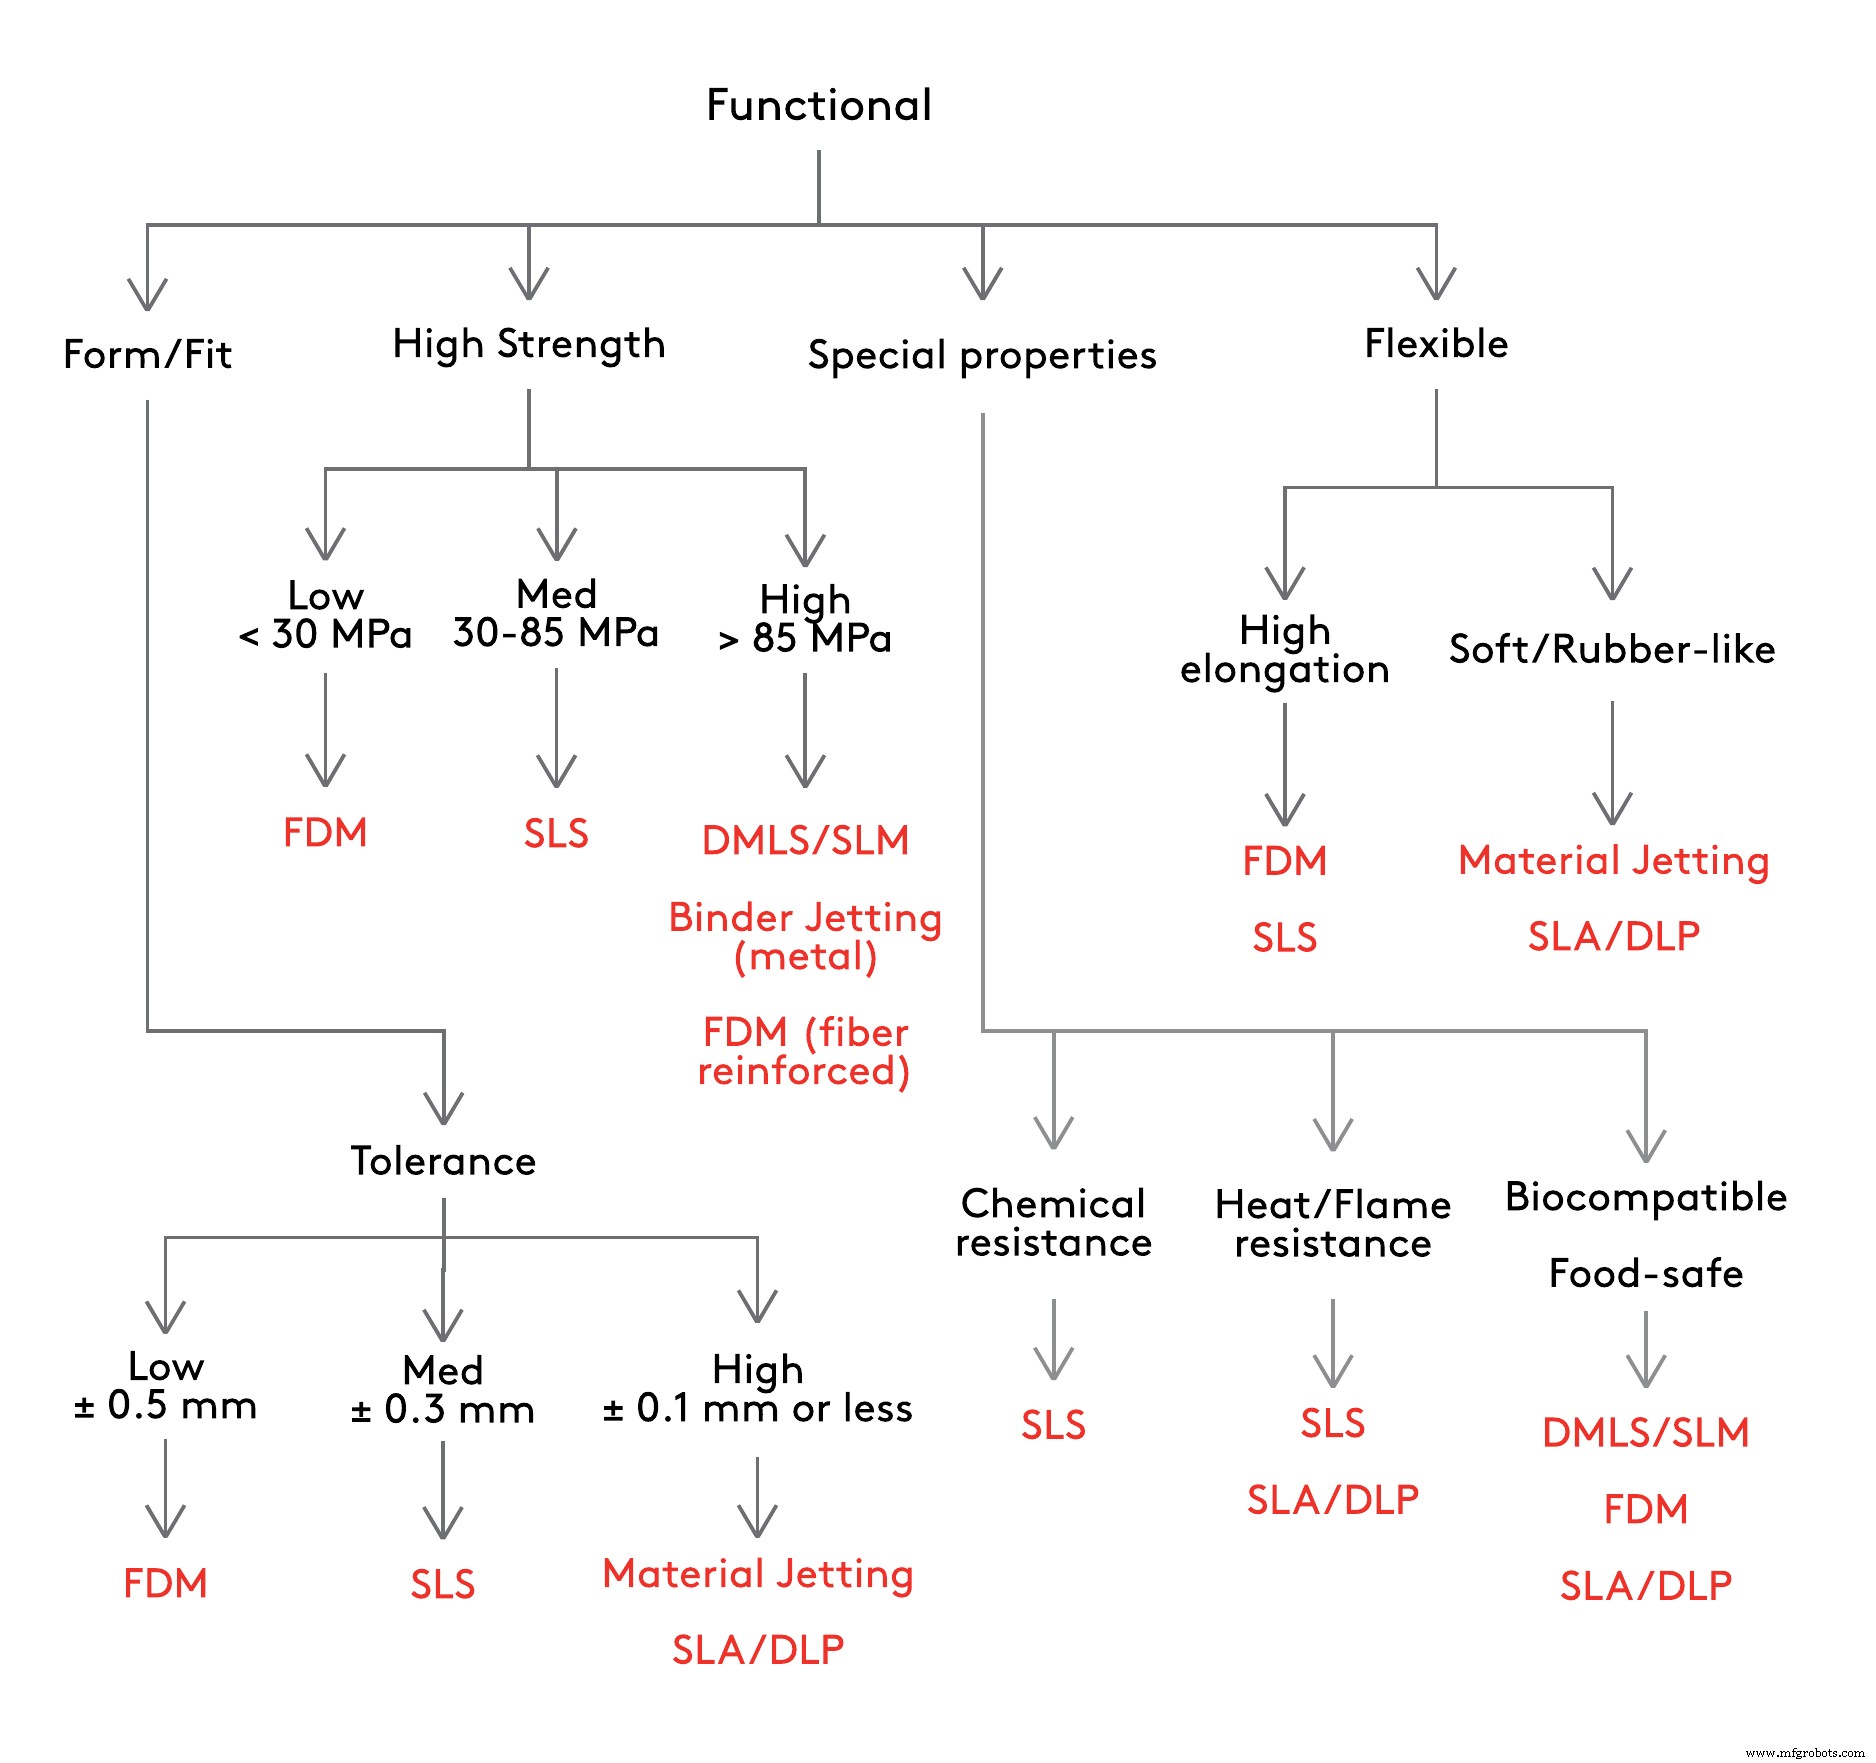
功能性导向选型流程图
关键细节:
- 公差等级:高精度=高成本。关键尺寸可后加工(钻孔/攻丝)补精度。
- 高强刚性:金属打印或连续碳纤维增强FDM首选。
- 特种性能:耐高温/阻燃/耐化学/生物相容/食品接触认证材料可选。
- 柔性定义:高断裂伸长率选TPU(SLS/FDM);低硬度橡胶感选SLA/DLP/MJ软性树脂。
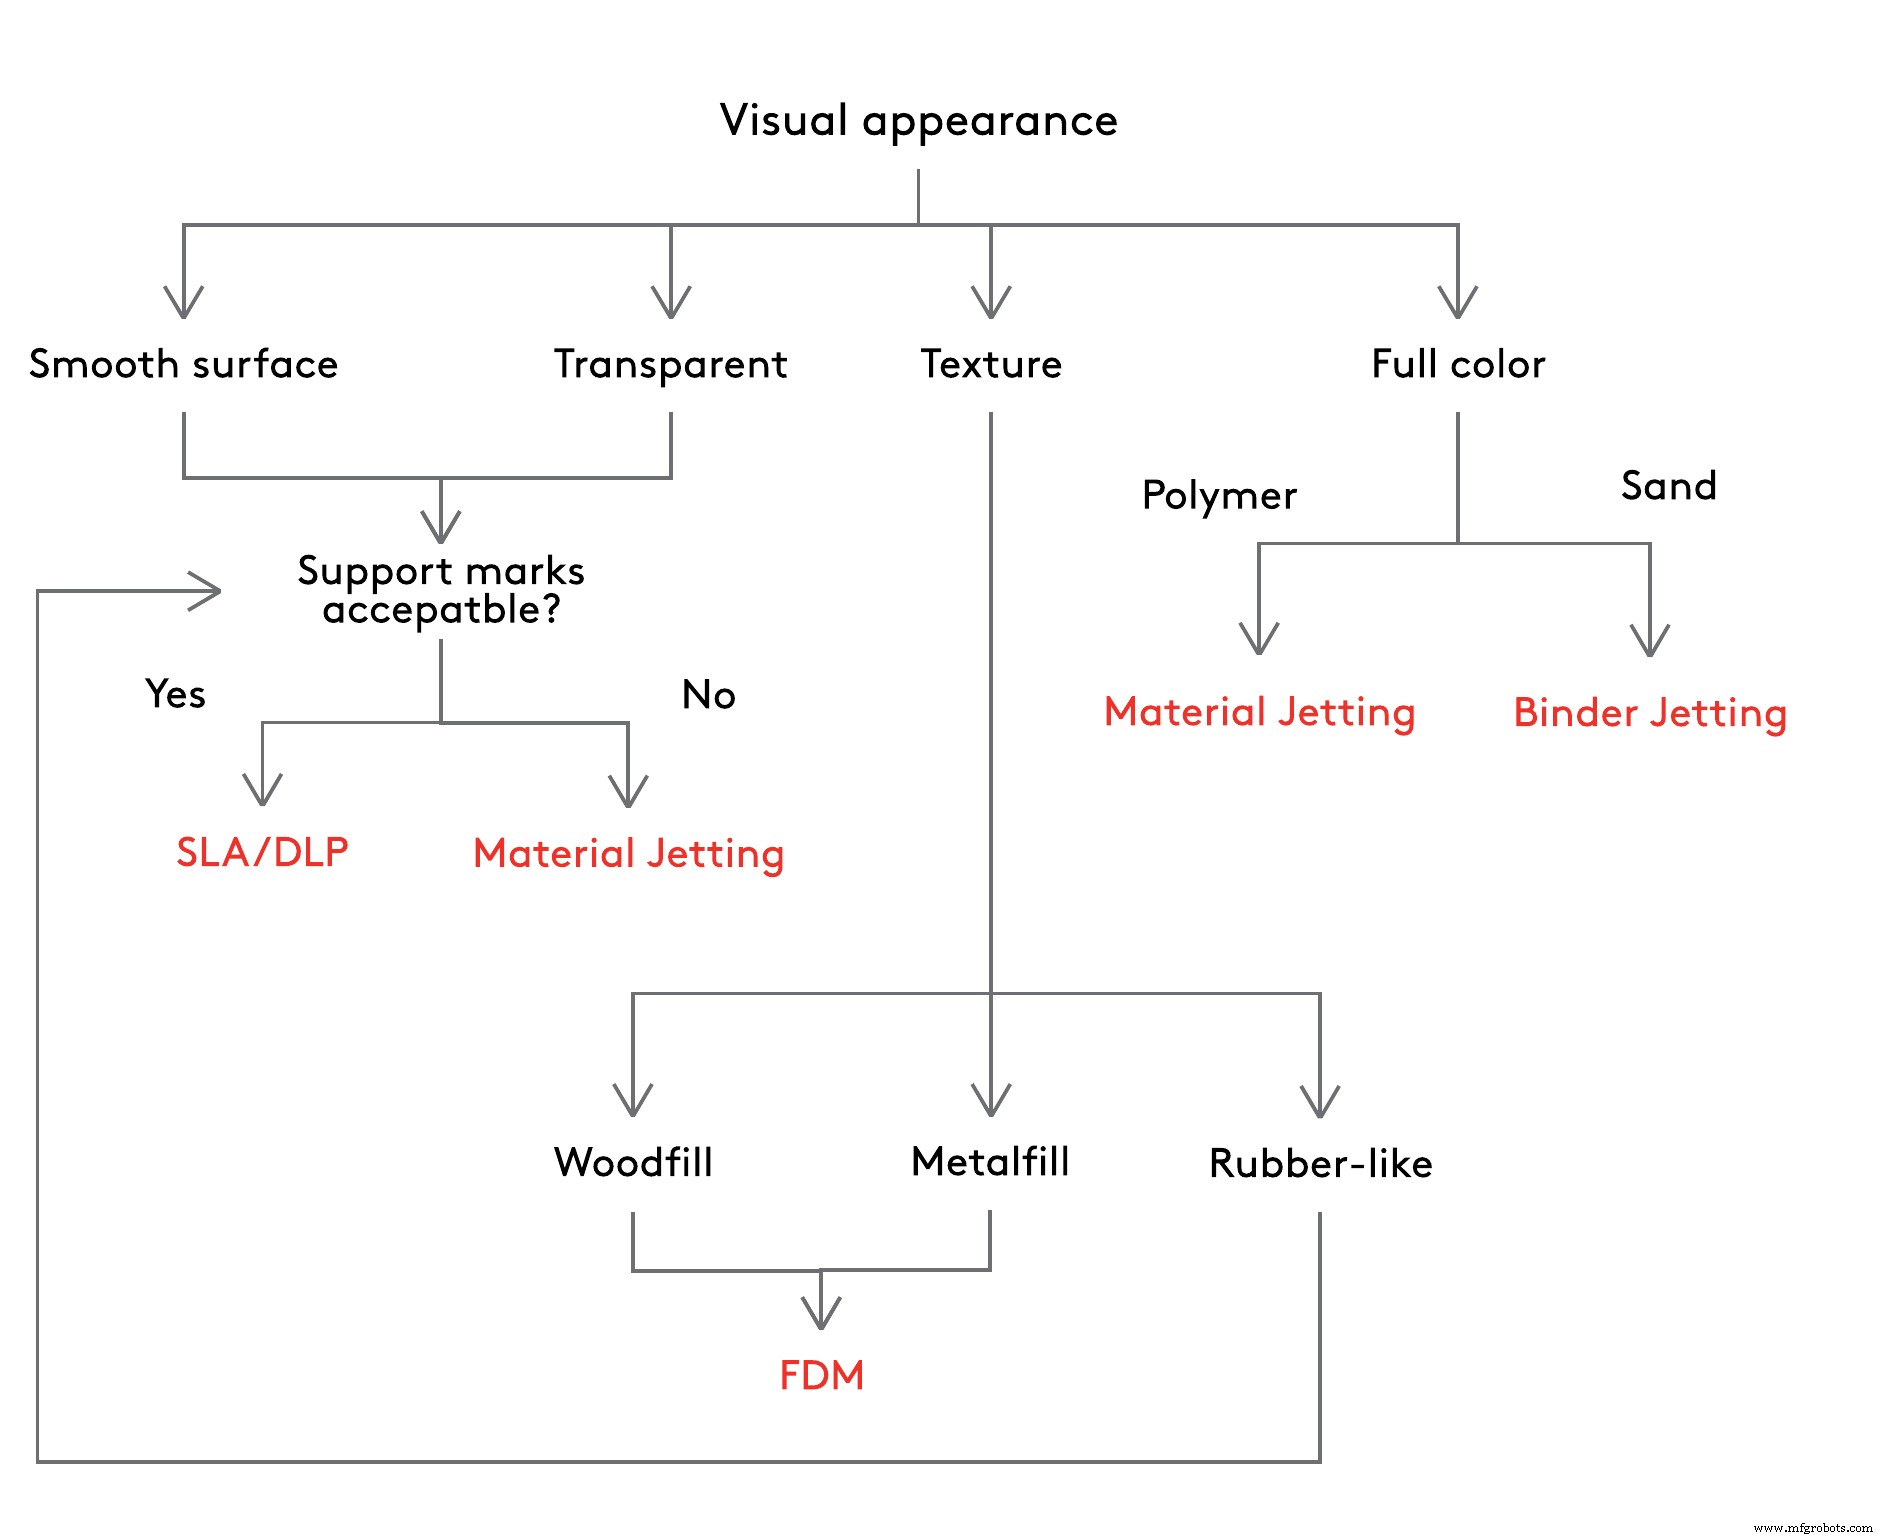
视觉外观导向选型流程图
关键差异:
- SLA/DLP与MJ均可达注塑级光面。核心差异:MJ支撑水溶,SLA/DLP需手工拆除留痕需后处理。
- MJ可打全透明;SLA/DLP半透明可后处理至近100%光学透明。
- 木纹/金属纹理可用木质/金属填充FDM丝材;软性材料(肖氏<70A)可弯压但非真橡胶性能。
- 全彩仅MJ与Binder Jetting支持。MJ物性更优且多材料共打。替代方案:后处理喷漆或双喷头FDM(双色)。
按制造能力选型:设计定型后的硬约束
设计锁定后,工艺能力成主导变量。需理解各工艺核心力学原理,详见知识库各技术入门篇。
数据解读三把钥匙:
- 尺寸精度:关联细节表现力与机器制造质量。工业级精度与重复性优于桌面级。
- 构建尺寸:单件最大尺寸。超尺寸考虑换工艺或分件组装。
- 支撑依赖:决定设计自由度。免支撑(SLS)或可溶性支撑(MJ/双喷头)几何自由度最高。
| 工艺 | 尺寸精度 | 典型构建尺寸 | 支撑 |
|---|---|---|---|
| FDM | ±0.5%(下限±0.5mm)-桌面 ±0.15%(下限±0.2mm)-工业 | 桌面200³mm 工业900×600×900mm | 视几何需求(可溶性可选) |
| SLA/DLP | ±0.5%(下限±0.1mm)-桌面 ±0.15%(下限±0.05mm)-工业 | 桌面145×145×175mm 工业1500×750×500mm | 始终需要 |
| SLS | ±0.3%(下限±0.3mm) | 300³mm(至750×550×550mm) | 不需要 |
| Material Jetting | ±0.1%(下限±0.05mm) | 380×250×200mm(至1000×800×500mm) | 始终需要(水溶性) |
| Binder Jetting | ±0.2mm(砂打印±0.3mm) | 400×250×250mm(至1800×1000×700mm) | 不需要 |
| DMLS/SLM | ±0.1mm | 250×150×150mm(至500×280×360mm) | 始终需要 |
层高影响:表面光洁度与Z向特征分辨率
层高决定成型表面光滑度与Z向最小特征尺寸。小层高弱化阶梯效应,提升曲面精度。
| 工艺 | 典型层厚 |
|---|---|
| FDM | 50-400μm(常用200μm) |
| SLA/DLP | 25-100μm(常用50μm) |
| SLS | 80-120μm(常用100μm) |
| Material Jetting | 16-30μm(常用16μm) |
| Binder Jetting | 100μm |
| DMLS/SLM | 30-50μm |
经验法则速查
- 早期锁定:功能优先还是颜值优先
- 同材料多工艺时,本质是成本-性能权衡
- 功能性聚合物件:首选热塑性(SLS/FDM)而非热固性
- 视觉外观为主:热固性(SLA/DLP/MJ)最优
- 金属件:高性能选DMLS/SLM,大件低成本选Binder Jetting
- 功能性金属/塑料件,同步评估CNC加工
3D打印