


3D打印 vs CNC加工:如何为项目选择最优工艺
引言
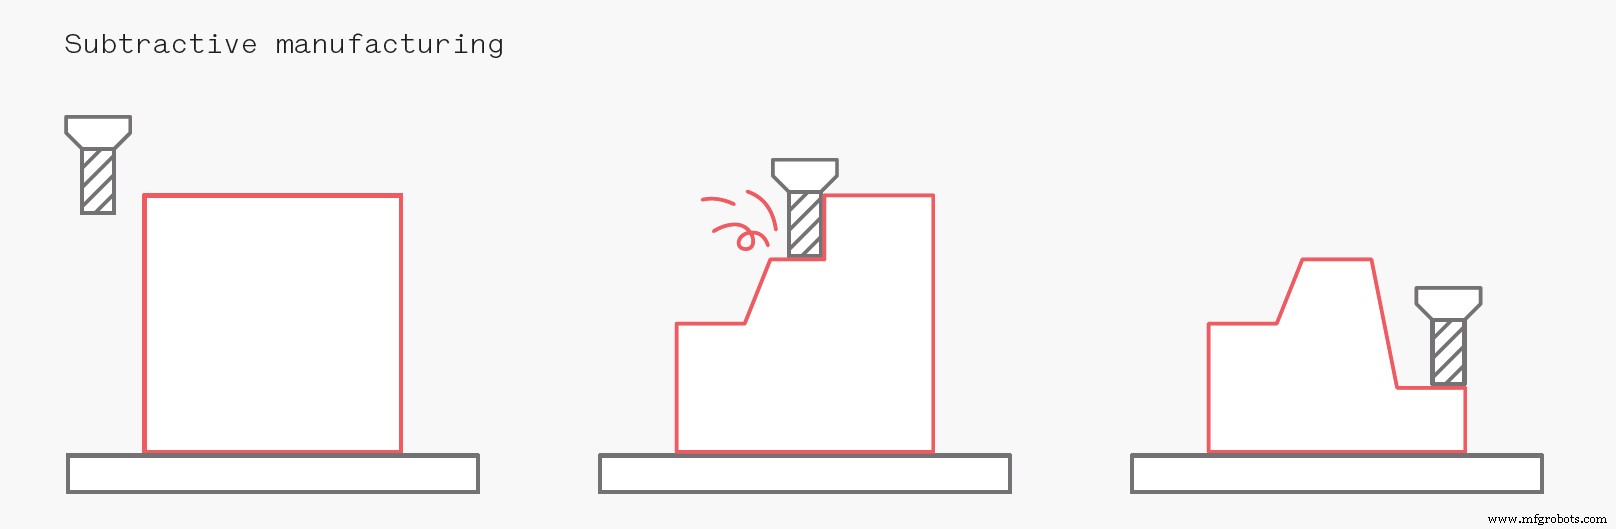
CNC加工是典型减材制造:从实心毛坯出发,旋转刀具切削去料成型。广泛用于单件至中大批量,兼具高重复精度、宽材料谱与丰富表面处理。
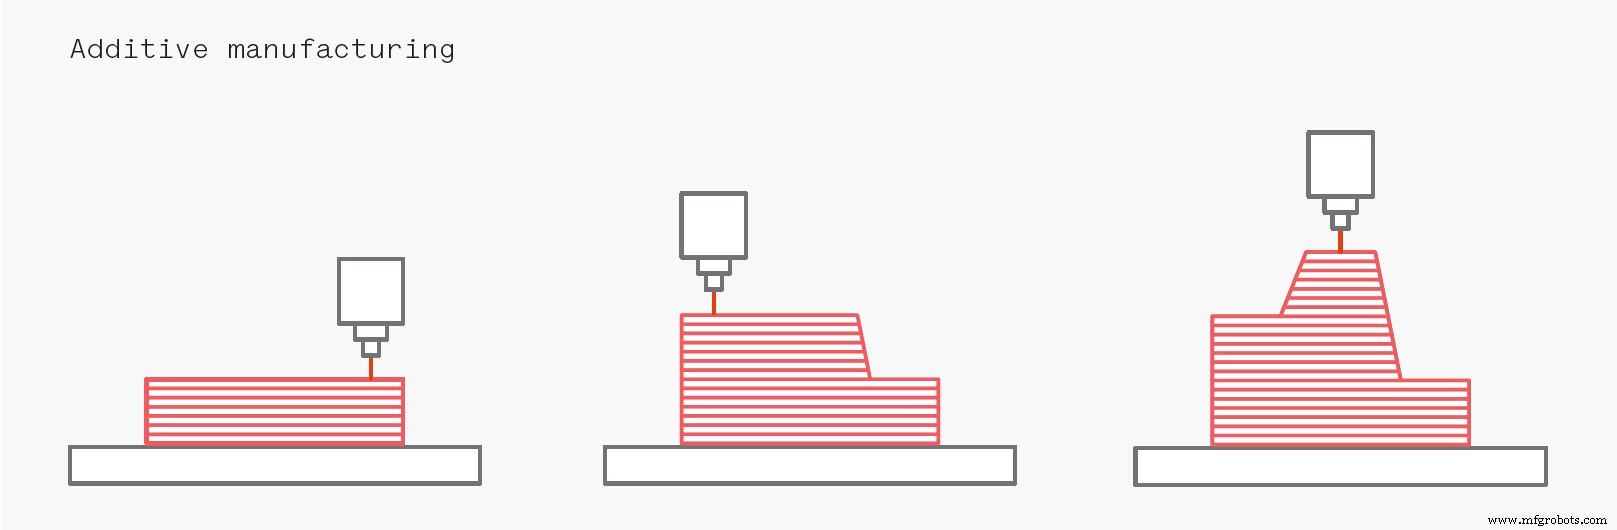
增材制造(AM/3D打印)逐层堆料成型,无专用工装夹具,前期成本极低。本文聚焦功能性原型与终端件(金属/塑料),对比最适配工艺:塑料侧重SLS/FDM,金属侧重SLM/DMLS或Binder Jetting。
工艺选型决策指南
经验法则:减材易制造的零件,首选CNC。仅以下场景强推3D打印:
- 传统工艺无法成型:高拓扑优化、极致复杂几何
- 极速交付关键:24小时内出件
- 小批量低成本:少量件3D打印通常低于CNC
- 极少量同件:<10件
- 难加工材料:高温合金、柔性TPU等
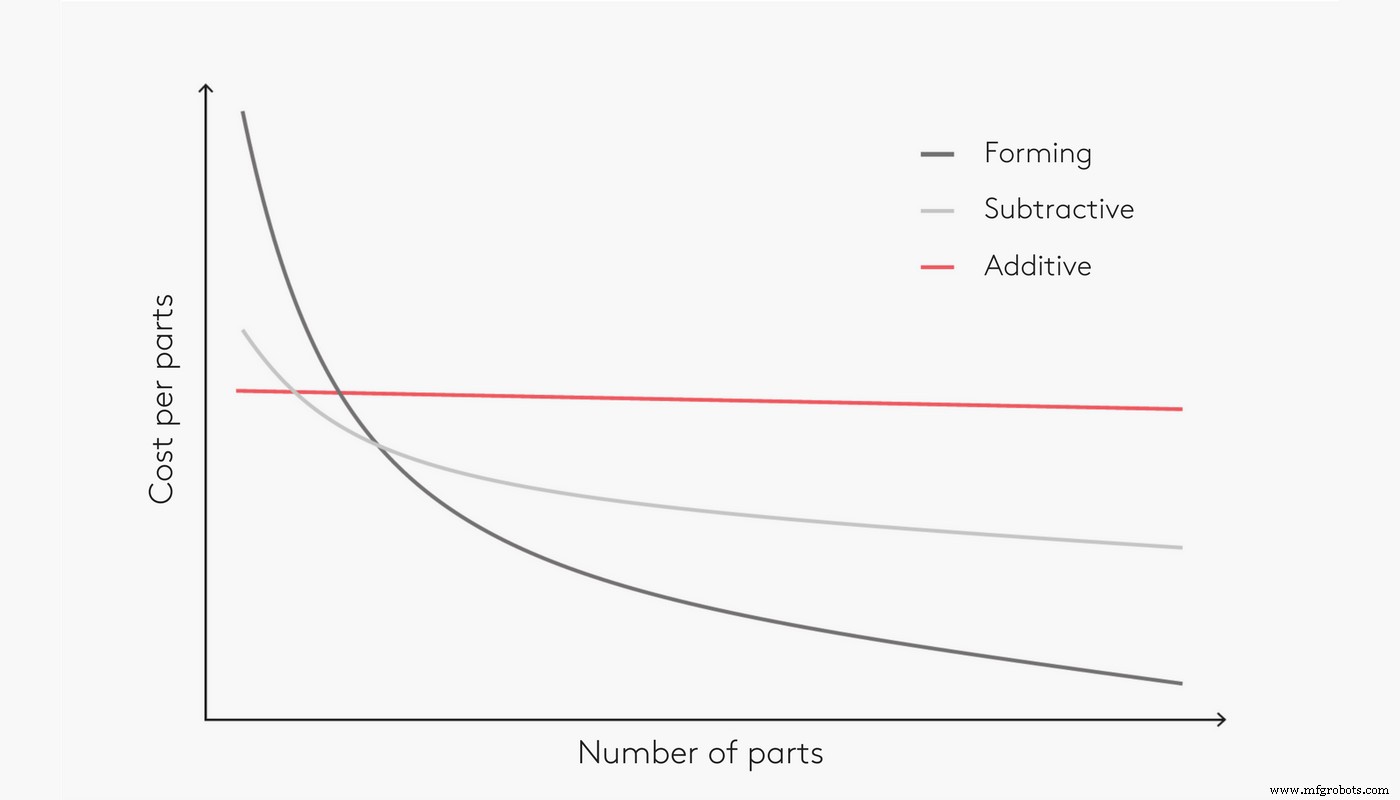
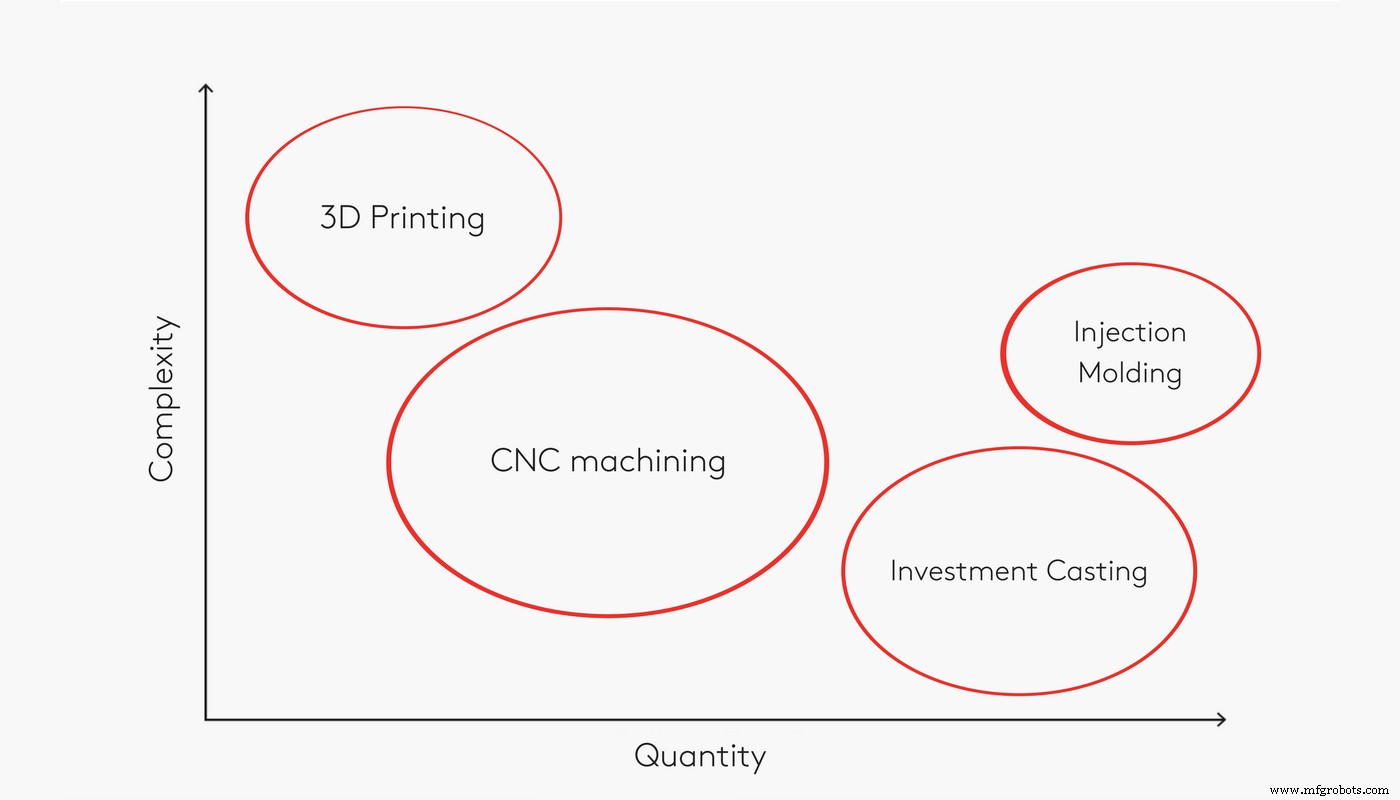
CNC精度更高、力学性能各向同性,但小批量成本高。百件级以上,注塑/精铸等成型工艺因规模经济最优(见下图)。
推荐工艺速查表
| 批量 | 1件级 | 10件级 | 100件级 | 1000件级 |
|---|---|---|---|---|
| 塑料 | 3D打印 | 3D打印(可评估CNC) | CNC(可评估注塑) | 注塑成型 |
| 金属 | 3D打印 & CNC* | CNC(可评估3D打印) | CNC(可评估精铸) | 精铸/压铸 |
*:高度依赖零件几何
好奇CNC与3D打印报价?
上传CAD即时询价 CNC报价 3D打印报价
工艺特性深度对标
尺寸精度
CNC:严公差、高重复性,大小件均适用。刀具圆角致内角必有R角,外轮廓可锐利薄壁。
3D打印:工业级精度优异。关键公差可打印预留量后机加修正。最小壁厚受限于喷嘴/激光光斑尺寸。层纹在曲面可见。最大尺寸受环境控制限制较小。
| 工艺 | 公差 | 最小壁厚 | 最大尺寸 |
|---|---|---|---|
| CNC | ±0.025-0.125mm* | 0.75mm | 铣削:2000×800×1000mm 车削:Ø500mm |
| SLS | ±0.300mm | 0.7-1.0mm | 300³mm |
| FDM | 工业±0.200mm 桌面±0.500mm | 0.8-1.0mm | 工业900×600×900mm 桌面200³mm |
| SLM/DMLS | ±0.100mm | 0.40mm | 230×150×150mm |
| Binder Jetting | ±0.200mm | 2.0mm | 380×355×735mm |
*:视指定公差等级而定
材料适配广度
CNC主攻金属,兼容工程塑料、亚克力、木材、发泡模、蜡。✅ 全向同性优异力热性能 ❌ 毛坯尺寸限制(非标毛坯增成本)
| 类别 | 常用CNC材料 |
|---|---|
| 塑料 | ABS、尼龙、PC、PEEK |
| 金属 | 铝、不锈钢、钛、黄铜 |
3D打印主塑料、辅金属,陶瓷/蜡/砂/复材亦可。材料体系复杂,详见专题。✅ 材料谱宽、物性跨度大 ✅ 难加工材料(TPU/高温合金)可打 ❌ 力学性能通常非全向同性
| 类别 | 常用3D打印材料 |
|---|---|
| 塑料 | 尼龙、PLA、ABS、ULTEM、ASA、TPU |
| 金属 | 铝、不锈钢、钛、Inconel |
几何复杂度边界
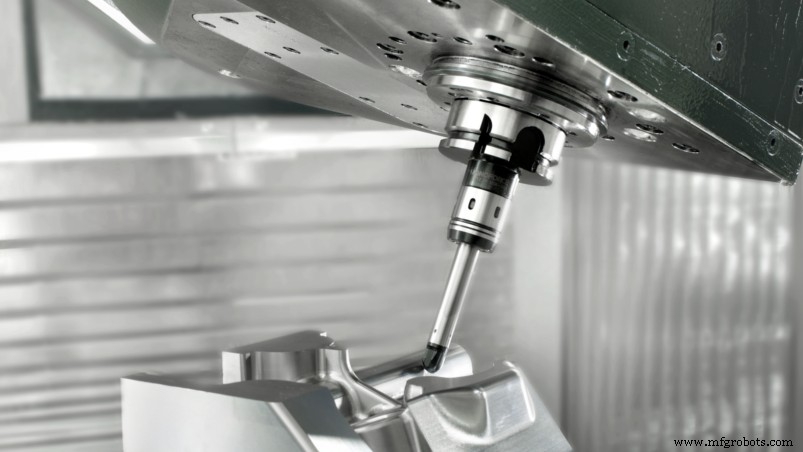
CNC受限于刀具进给、装夹基准、方内角不可加工等。5轴亦有盲区。多面加工需翻转装夹,增时增本,可能需专用夹具。
3D打印几何自由度极高。FDM/SLM等需支撑后处理移除。SLS/MJF等粉末床熔融免支撑,极致自由曲面与有机几何易如反掌——这是增材制造核心杀手锏。
制造流程对比
CNC:专家工程师选刀、定转速、规刀路、规划翻装。人工密集:毛坯手工装夹。加工后直接用或后处理。
3D打印:操作员定向加支撑→切片发机→无人值守打印。后处理清理(最耗人工环节)。
后处理工艺库
| 工艺 | 常用后处理 |
|---|---|
| CNC | 喷砂、阳极氧化(II/III型)、粉末喷涂 |
| 3D打印 | 喷砂、打磨抛光、微抛、电镀 |
案例:塑料外壳原型开发
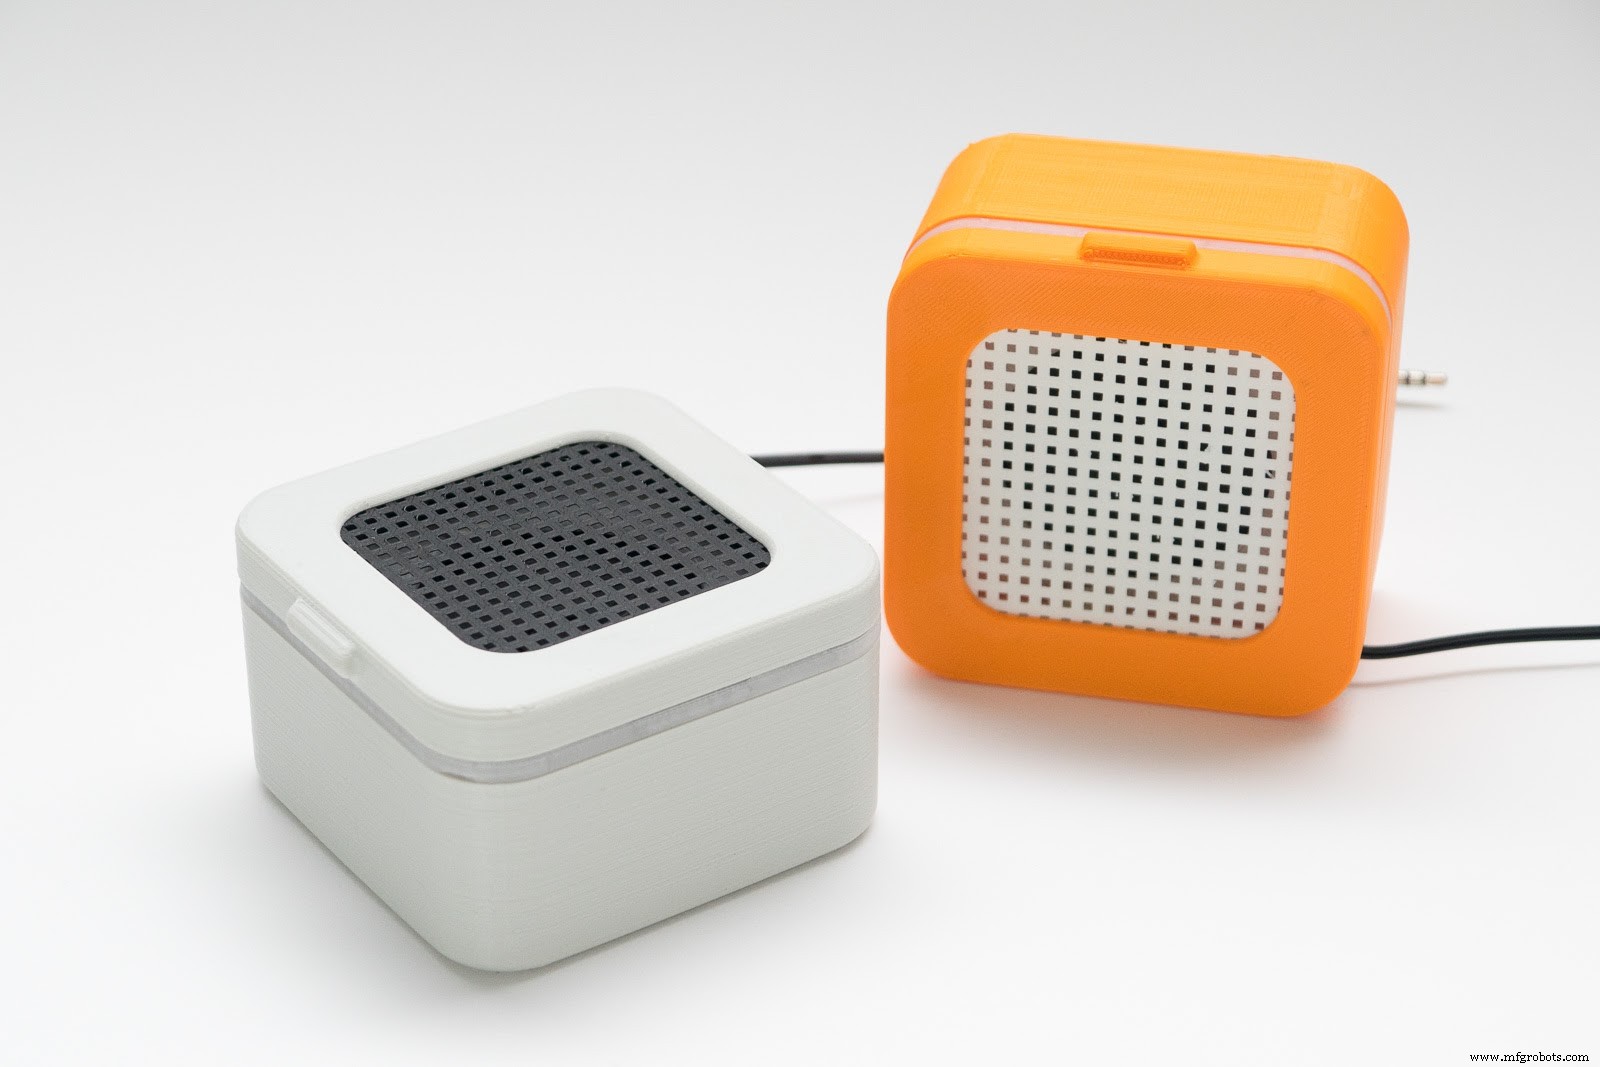
新品电子外壳验证:核心目标极速交付+低成本。卡扣、活动铰链、扣件结构均可CNC/FDM/SLS实现。CNC/SLS精度颜值高,但桌面FDM交期成本碾压。机械性能非首要目标时,溢价不值。
| 指标 | CNC | 桌面FDM | SLS |
|---|---|---|---|
| 成本 | $$ | $ | $$ |
| 常用材料 | ABS、尼龙 | PLA、ABS、尼龙 | 尼龙 |
| 交期 | 1-2周 | 1-3天 | <1周 |
| 精度 | ±0.125mm | ±0.500mm | ±0.300mm |
案例:金属支架与结构件制造
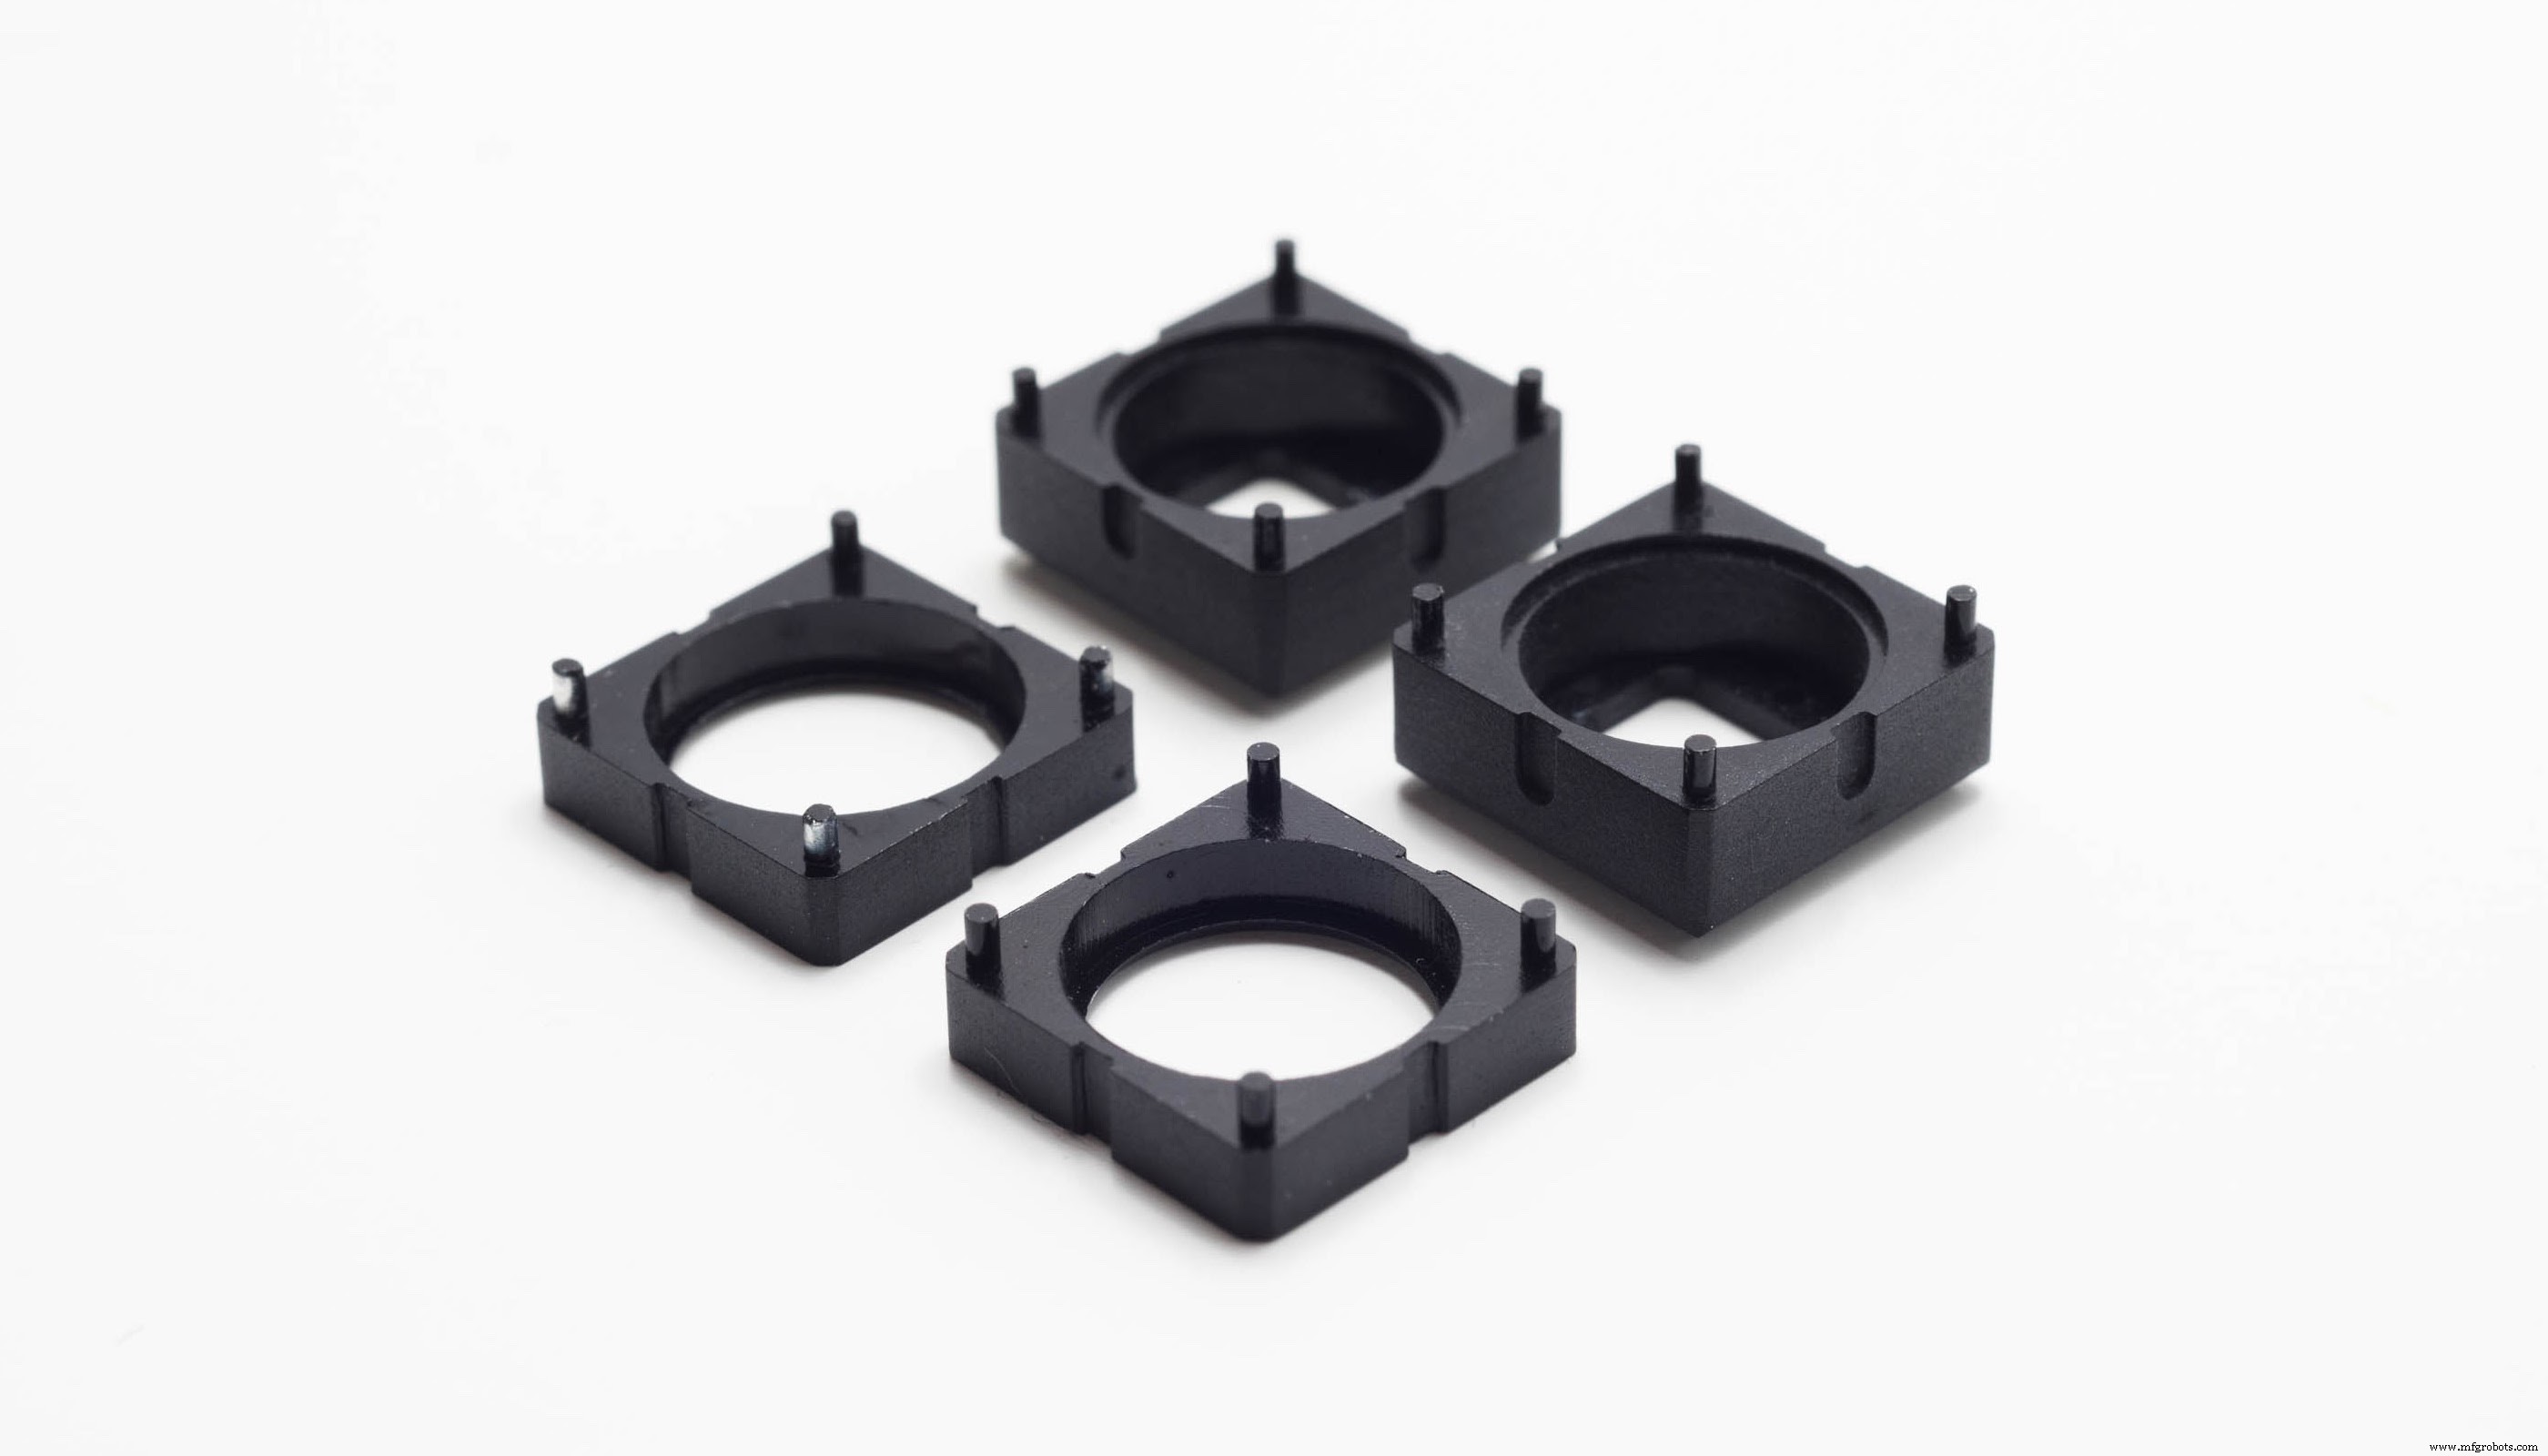
承载高负荷、耐高温:核心诉求尺寸精度+材料性能。简单几何(如上图)→CNC三维最优。几何复杂或特种材料→金属3D打印介入。拓扑优化有机结构(下图)CNC极难/极贵。
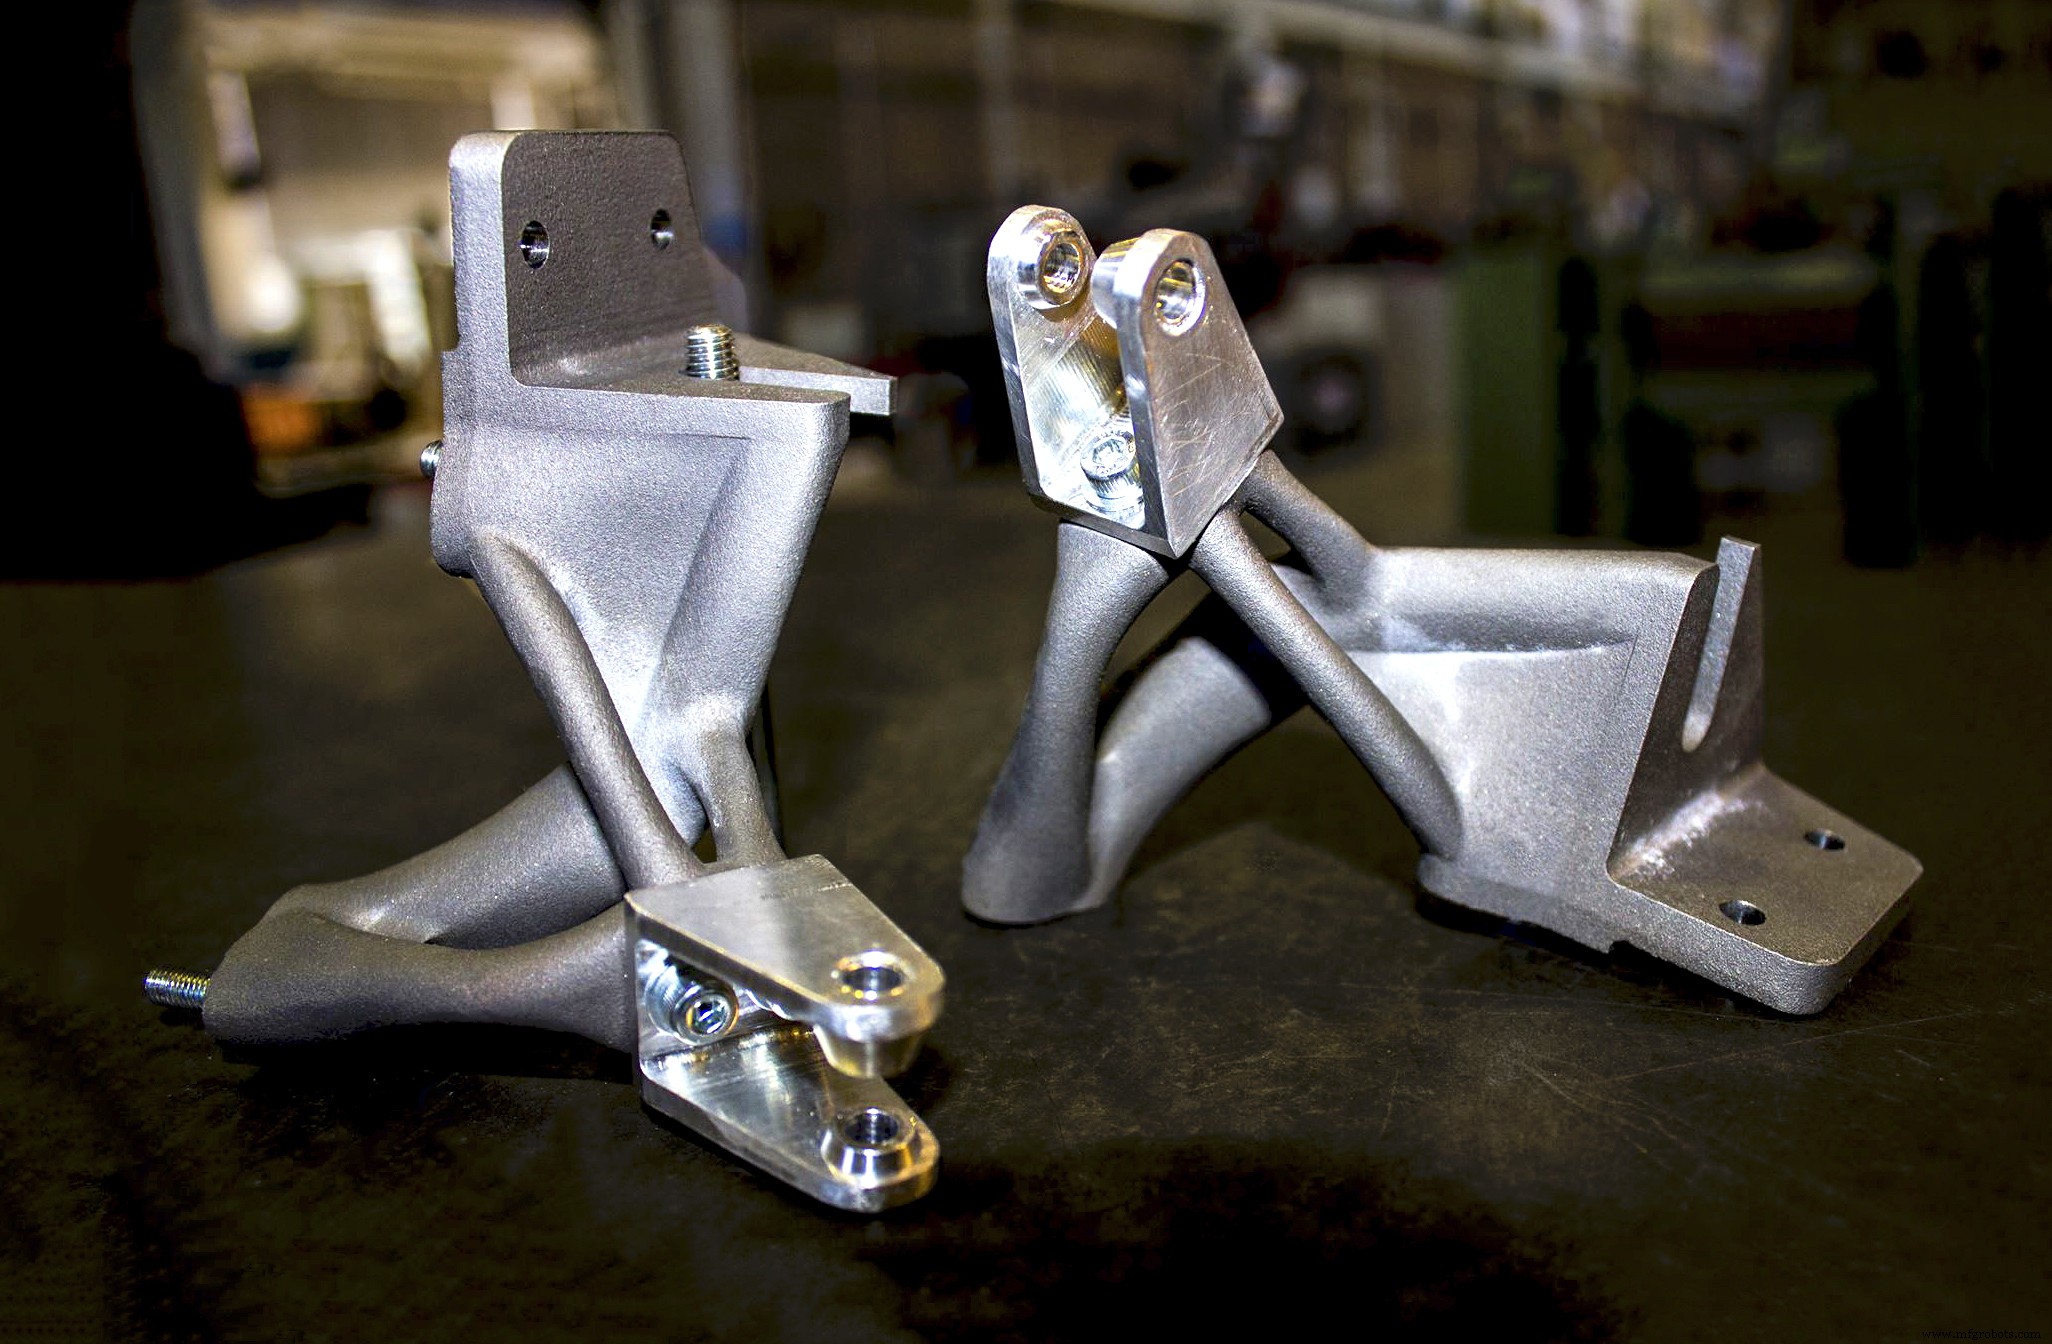
混合制造:CNC+金属3D打印协同——有机形体打印成型,关键配合面机加达严公差。
| 指标 | CNC | SLM/DMLS | Binder Jetting |
|---|---|---|---|
| 成本 | $$ | $$$$ | $$$ |
| 常用材料 | 铝、不锈钢、黄铜 | 不锈钢、铝、钛、Inconel、钴铬 | 不锈钢、Inconel、钴铬、碳化钨 |
| 精度 | ±0.025mm | ±0.100mm | ±0.200mm |
| 力学性能 | 极优 | 极优 | 良好 |
选型黄金法则
- CNC适中大批量(<250-500件) + 简单几何
- 3D打印适小批/单件 + 复杂几何
- 金属件:CNC小批量亦有价格竞争力,但几何限制长存
- 大批量(>250-500件):成型工艺(注塑/精铸/压铸)最优
3D打印
- 五轴CNC加工精通:原理、优势与行业应用深度解析
- CNC加工 vs 3D打印:哪种技术为您的项目创造更高价值?
- 专业定制 CNC 加工解决方案——精准可靠
- 精密亚克力CNC加工:精准、安全、高效
- 提升CNC加工质量控制:精度与客户满意度的策略
- 精密CNC加工定制零件:快速、精准、量身定制的解决方案
- 大型零件CNC加工:突破尺寸限制的策略与实战
- CNC 加工 vs 注塑成型:工艺本质、成本拐点、选型决策树与混合制造新范式
- 聚合物 CNC 精密加工:材料谱系、工艺窗口、后处理与工艺选型决策框架
- 精密CNC加工与3D打印:为您的项目选择最佳制造方法
- CNC加工与3D打印:理解关键差异
- 3D 打印 vs CNC 加工:塑料件制造工艺如何抉择