


选择性激光烧结 (SLS) 3D 打印:专家指南与行业洞察
增材制造行业估值高达 138.4 亿美元,是现代最快速增长的制造技术之一。选择性激光烧结(SLS)是推动其迅猛崛起、激发大规模工业应用的创新 3D 打印技术之一。本全面指南将探讨 SLS 打印的各个方面,包括工作流程、优缺点、材料能力及部分应用。
什么是选择性激光烧结 3D 打印?
SLS 3D 打印利用引导激光作为热能源,将原材料颗粒层层烧结成坚固耐用的构件。颗粒受热后聚结在一起而非熔化,因此称为烧结工艺而非熔融。SLS 3D 打印机构建体积从桌面级到大型工业级不等,在激光类型(光纤、二极管、CO2 激光等)、激光功率、成本和制造精度等因素上也有差异。该技术以制造功能性零件和快速原型著称,SLS 3D 打印零件优良的材料特性是制造商和产品开发者的利好因素。让我们深入了解选择性激光烧结,拆解其工作流程以便更好理解。
SLS 3D 打印工作流程
SLS 3D 打印分多步执行。以下是大多数 SLS 3D 打印机的标准分步流程。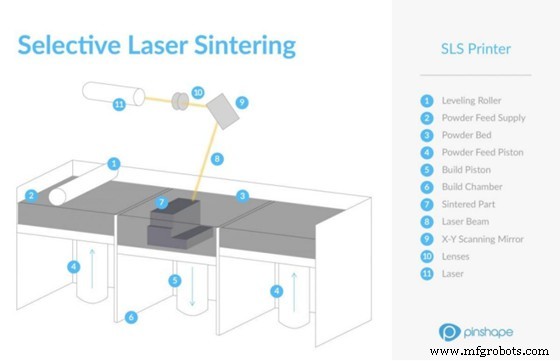
1. CAD 模型准备
一切始于待打印零件的 CAD 模型。最终模型传输至 SLS 打印机内置用户界面或切片软件,采用适合 3D 打印的文件格式。最常用格式为 STL。切片软件为 3D 打印准备 CAD 文件,生成打印机控制器可解读的指令(即 G 代码),涉及激光扫描运动。软件还整合用户定义设置,如层厚、激光功率和分辨率,这些是决定最终构建质量的关键因素。此阶段软件还预测打印时间和材料消耗等关键信息。
2. 打印前检查
SLS 3D 打印机是需要培训和维护的精密设备。打印开始前,会执行一些检查以确保打印顺利进行。构建腔(粉末床)填充至正确液位且材料正确。专业操作员还会执行打印前 CAD 检查,确保无影响可打印性的漏洞。振镜(引导激光束沿预定打印路径的镜子)必须校准。驱动它们的伺服电机也归位以最小化误差。制造商手册常推荐这些校准计划。
3. 粉末预热
构建腔内粉末在打印开始前预热至略低于熔点。这样激光热能仅用于烧结,实现快速 3D 打印。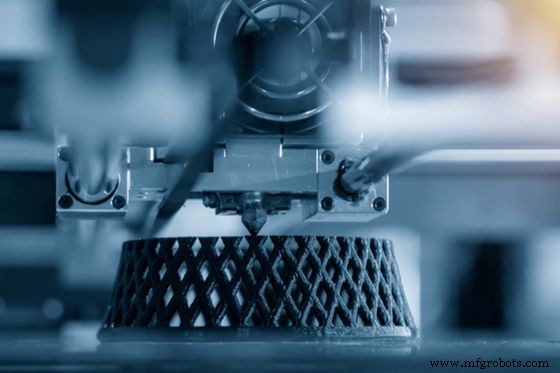
4. 打印
实际打印过程简单而巧妙。激光扫描零件顶层(切片软件预先定义)在粉末床顶表面的截面。激光功率精确设定以实现等于层厚的烧结深度。SLS 3D 打印典型层厚范围为 0.05-0.15mm。随后,构建平台下降一层厚度,带动构件下降。铺粉刮刀/滚筒在床面铺设新层 SLS 材料。激光扫描第二层,使其与前一层结合。此过程持续重复直至整个零件打印完成。
5. 零件取出与后处理
打印完成后,构件在腔内冷却一段时间。冷却后从构建腔取出。因零件四周被未烧结粉末包裹,取出过程常称为“去粉”。
SLS 3D 打印优势
SLS 3D 打印拥有诸多优势,使其成为工业领域最受追捧的增材制造方法之一。
1. 零件坚固耐用
SLS 3D 打印零件具备机械强度、拉伸模量、耐热性、水密和气密性等优势特性。这归功于烧结工艺将单个聚合物颗粒强力结合。这种坚固性让 SLS 打印机成为开发和测试功能原型的常用设备,这类原型不仅模拟测试产品外观,还模拟其功能。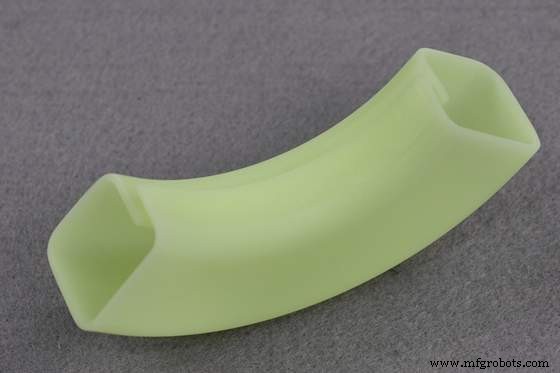
2. 无需支撑结构
具有悬垂或桥接等特征的 3D 打印结构需要支撑几何体在打印期间支撑这些元素。大多数 3D 打印方法(如 FDM)在打印这些支撑结构上浪费大量时间和材料。选择性激光烧结则无此顾虑。因整个构件陷入松散粉末池中,构建过程中已获得良好支撑。这不仅节省时间,还降低成本。
3. 速度快
这些机器被视为快速 3D 打印机,商业打印速度高达 48 mm/hr。这超越了不少替代 3D 打印方法。此外,该工艺工作流虽分多步,但相当时间高效。激光扫描近乎瞬时,构建腔可拆卸更换,首腔冷却时可启动第二腔,还可批量打印,下文详述。
4. 批量打印
3D 打印机构建腔体积多样,大型机器单向向达 750mm。高效利用构建腔体积的方法是采用批量打印。即在构建腔内尽可能装入更多零件作为一“批”。这很明智,因为激光扫描本身极快。批量打印中,一次扫描可烧结多个零件的层而非单个,节省数小时打印时间。
5. 高尺寸精度
SLS 生成零件尺寸精度极高。如前所述,层高可低至 0.05mm。在此基础上,大多数 3D 打印机可实现 ±3% 制造公差。粉末床提供的填充压力也有助于最小化翘曲。因此,SLS 3D 打印零件接近净成形,无需大量后处理。
SLS 3D 打印劣势
像任何制造工艺一样,SLS 除优点外也有缺点。我们列出选择 SLS 前必须考虑的要点。
1. 原材料选择有限
选择性激光烧结提供的材料目录不算强。除少数尼龙类型、热塑性弹性体和 TPU(热塑性聚氨酯)外,兼容 SLS 的材料较难获取。物理外观也局限于灰色、金属光泽饰面。虽然科学研究在扩展 SLS 打印材料范围,但目前这是明确劣势。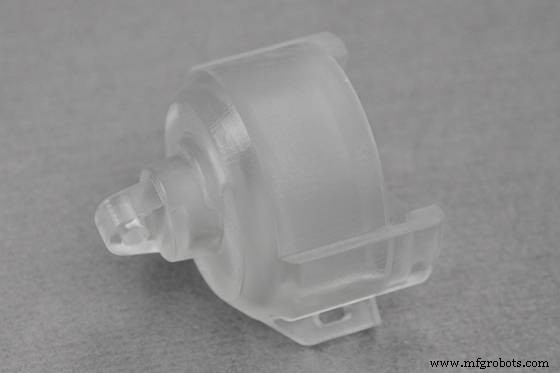
2. 表面粗糙
最终构件虽尺寸精准,但表面不光滑、无光泽。许多情况下需进一步表面处理以满足制造要求。竞争技术如立体光刻(SLA)拥有好得多的表面光洁度。下节将讨论一些解决此问题的主流后处理方法。
3. 设备昂贵
SLS 打印机通常昂贵。入门级预期 5,000 美元以上,高端版 10 万美元以上。但需注意,初始投资部分被相对较低的材料和打印成本抵消。此外,新一波创新桌面级 3D 打印机入市,价格不高但规格不错。了解更多 3D 打印服务成本。
4. 健康与环境隐患
SLS 材料为细粉,颗粒尺寸小至 20 微米。此尺寸颗粒极易进入呼吸系统引发健康问题。烧结产生的烟雾可能逸散至工作环境,对环境造成负面影响。建议操作员处理这些材料时使用口罩、手套等适当 PPE。
适用于 SLS 3D 打印的材料
可烧结粉末聚合物是 SLS 材料主类。以下汇总该类别主要材料。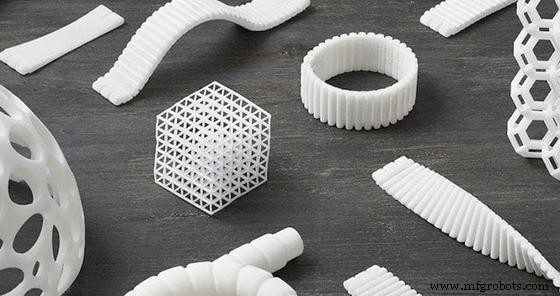
1. PA12
PA 12 俗称尼龙 12 和聚酰胺 12。具备优异抗拉强度、韧性和柔韧性。PA 12 还耐化学和耐热,是功能性产品的理想候选。3D 打印后表面微粗糙、哑光。天然白色,可方便染成其他颜色。
2. PA11
聚酰胺 11/尼龙 11 生物相容性好、强韧、柔韧、耐热、耐化学。以各向同性行为著称,非常适合汽车内饰、假肢、医疗设备等特定承载应用。
3. Alumide
Alumide 是填充铝粉的尼龙。该混合物为更高强度和刚度而制。此外,铝赋予最终产品闪亮金属外观,不如纯尼龙材料(如 PA12 或 PA11)粗糙。
4. PA-CF
碳纤维填充尼龙是精英强度和抗冲击性的高性能组合。极其轻量,符合碳纤维产品特性。常见应用包括夹具、装置、轻量化汽车零件。
SLS 打印零件表面处理选项
前文提及后处理但未重点介绍专家使用的不同技术。然而,去粉后零件表面光洁度不理想。因此,视制造要求而定,可应用多种表面处理:
1. 手工打磨/研磨
操作员使用各种粒度砂纸或研磨机施加均匀表面处理,覆盖几何体所有角落,可获得稍细腻表面。
2. 喷砂与滚磨
这些方法能获得极佳表面光洁度。喷砂常用介质为玻璃珠,滚磨广泛使用陶瓷颗粒。两种情况下,颗粒与 SLS 零件表面碰撞以将其压平。但缺点是也会移除部分材料,改变零件尺寸。此外,锐边可能变圆,可能不符合要求。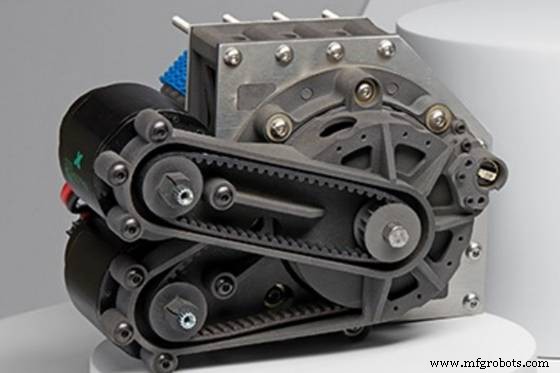
3. 化学处理
丙酮等化学品可与表面反应使其光滑。这非主流方法但在某些情况下可行。选择化学品时应注意反应性。
4. 涂层
可施加各种涂层获取特定物理属性。金/铜等金属涂层有时用于增加强度和美观。因 3D 打印零件多孔,可施加硅胶等水密涂层增强性能。
5. 染色/上漆
在粗糙表面涂漆或清漆是改善表面质量的简易方案。这提升零件外观、赋予光泽感,且耗时不多。
SLS 3D 打印应用
凭借众多强项,SLS 在多个重要行业找到应用。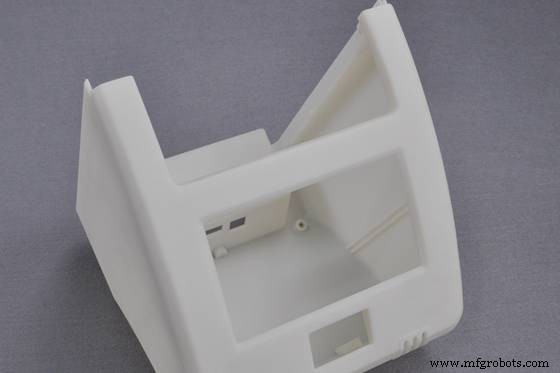
1. 快速原型与制造
SLS 3D 打印零件机械性能可媲美其他工艺制造零件。但生产更快捷方便。因此,SLS 零件广泛用于快速原型和功能性产品制造。产品开发者得益于快速打印速度和零件功能性,可快速迭代设计。
2. 航空与汽车
两大行业持续寻找轻量化、抗冲击零件——这是 SLS 打印的特征属性。因此,3D 打印在制造汽车改装或装饰的定制化、时尚零件方面也日益普及。航空发动机阻燃组件是 SLS 材料特定品质适用的另一应用。此外,也常用于制造风管和原型。
3. 医疗
医疗行业现在用 3D 打印功能性、定制设计的假肢和矫形器。因为 3D 扫描技术允许这些零件完全按患者体形成型,而 SLS 有助于实现所需机械性能。
WayKen 的 SLS 3D 打印服务
SLS 是许多行业因其精度、准确性和生产力而采用的主流增材制造技术。但驾驭该技术具挑战性,因此与拥有经验和专业知识、能交付高质量结果的信誉服务商合作至关重要。WayKen 是 ISO 认证快速原型公司,拥有专攻 SLS 3D 打印的资深工程师团队。我们提供快速交期、有竞争力价格和 DFM 分析助您优化项目。与我们合作 SLS 需求,您可确信收到最高质量零件和服务。点击按钮立即获取免费报价!
结论
选择性激光烧结近年来在增材制造版图上留下了不可磨灭的印记。其潜力和应用随更多产业界人士关持续增长。总结本指南,建议读者在选择 3D 打印方法和制造商时参考本指南决策。这仍是相对新兴的市场,最终确定选择前必须充分了解。
常见问题
SLS 3D 打印机有哪些类型?
SLS 3D 打印机在多方面不同:
- 尺寸:构建体积 100×100×100 mm 的桌面级打印机,到构建体积达 500×500×500 mm 的高端工业级打印机。
- 激光类型:可配备 CO2 激光、光纤激光、红外激光或激光二极管。
- 打印规格:打印速度、最小层厚、材料能力等规格因产品而异。
选择性激光烧结 (SLS) 打印与选择性激光熔融 (SLM) 打印有何区别?
SLS 通过烧结结合材料颗粒。该过程在材料熔点以下发生,颗粒相互融合。SLM 则在熔点以上运行,完全熔化颗粒,随后凝固为均质零件。SLM 产出零件机械性能更优,适用极高质量要求应用。SLS 也生产功能零件但强度不如 SLM。
SLS 3D 打印常用什么材料?
热固性聚合物和热塑性聚氨酯是 SLS 3D 打印常用材料。具体而言,尼龙 12 和尼龙 11 最流行。某些特殊应用也利用这些材料与金属(铝)或纤维(碳纤维、玻璃纤维)混合。
3D打印
- 激光打标综合指南:类型、优势与应用
- 硅胶3D打印入门指南:前沿生产技术全解析
- 精通选择性激光烧结(SLS):从原理到实战应用全指南
- 材料喷射 3D 打印终极指南:精度、色彩与创新
- 掌握 TPU 3D 打印:柔性耐用零件完全指南
- DMLS金属3D打印专家设计指南:优化直接金属激光烧结工艺
- 3D 打印材料选择专家指南:SLS、MJF、FDM、SLA 与 DLS™
- MJF 对比 SLS:聚合物与弹性体 3D 打印技术谁更胜一筹?
- 直接金属激光烧结 (DMLS):功能性金属部件的先进 3D 打印技术
- 选择性激光熔融(SLM):前沿金属3D打印技术深度解析
- 选择性激光烧结(SLS):粉末与激光构建耐用3D零件的基石技术
- 选择性热烧结(SHS)与选择性激光熔化(SLM):哪种3D打印技术强度更胜一筹?