


为什么3D打印这么慢?核心瓶颈与加速实战5大招
精模动辄十几小时甚至跑通宵。本文拆解FDM/树脂打印物理极限,揭示速度瓶颈本质,给出切片参数层面的5大提速实战策略,兼顾质量与效率。
本质:逐层堆积受限于物理机械运动(FDM)或光固化动力学(树脂)。FDM移动重质量部件需精准启停,振动成速度天花板;树脂机单层曝光快,但清洗/固化后处理抵消优势。切片参数是普通用户唯一可调的加速杠杆。
FDM vs 树脂打印:速度本质差异
FDM:步进电机驱动喷头/热床三维运动,熔融挤出沉积。重运动部件启停需能量、产生振动,限制加速度。材料熔融/冷却定型亦需时间。
SLA:激光扫描绘制单层,比步进电机快。
DLP/LCD:投影/背光单次曝光固化整层,**大件/高细节件层耗时恒定**,综合速度显著超FDM/SLA。
后处理隐形成本:树脂件必经酒精清洗+UV固化,人工耗时长,抵消打印端优势。
切片参数提速5大核心策略(以FDM为主)
1. 打印速度分段调优
速度非越快越好,需分区权衡:
• 外壁速度:降速保表面质量(默认30-40mm/s)
• 内壁/填充速度:可大幅提速(60-100mm/s),强度非核心区可牺牲
• 顶底层速度:慢速封顶防空洞/起拱(20-30mm/s)
• 支撑填充速度:高速可接受(支撑最终移除)
• 支撑界面速度:保守设置(影响模型接触面质量)
2. 空移速度
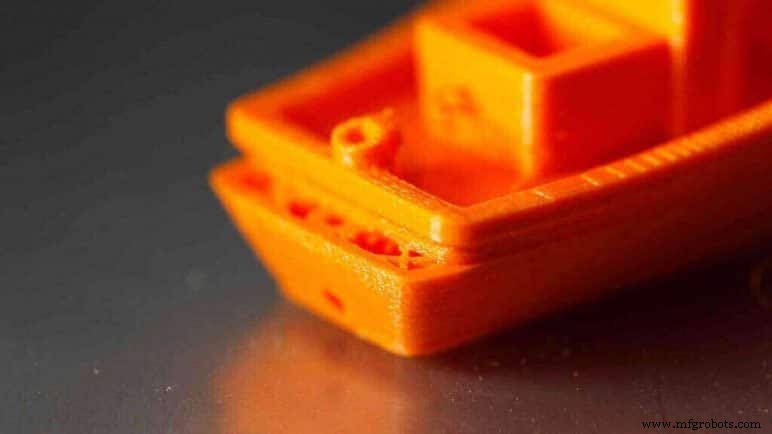
非挤出移动速度。提高可大幅缩短打印时间,但易致层位移(皮带松/加速度过大)。
实测法:厂商建议值为基准,测试件逐步提速至临界点前。拧紧皮带是前提。
3. 回抽速度
过慢→拉丝;过快→磨丝/挤出机损坏/丝材断裂。测试件寻找甜点区间。
4. 降低填充率
填充率0–100%,30%以上边际收益极低。降填充=省料+省时+省电+少磨损。
极限:中空模型需满足最小壁厚防塌陷。
树脂机(DLP/LCD)填充率不影响单层曝光时间,此策略仅对FDM/SLA有效。
5. 减少壁数/外壳层数
减壁=省料+省时。后处理打磨件建议多留1-2层壁。平衡强度与速度。
6. 增大层高
层高与打印时长**反比线性关系**:0.1mm→0.2mm,耗时减半。
粗糙度/细节随层高增大而劣化。非外观件/大尺寸件首选大层高(0.3mm甚至0.4mm)。
7. 最小化支撑用量
FDM每层需支撑。技巧:
• 模型旋转/倾斜减少悬垂面
• 降低支撑触发角度(Cura默认45°,实测60°可免支撑视机型而定)
• 树形支撑/有机支撑比网格支撑省料省时
8. 自适应层高
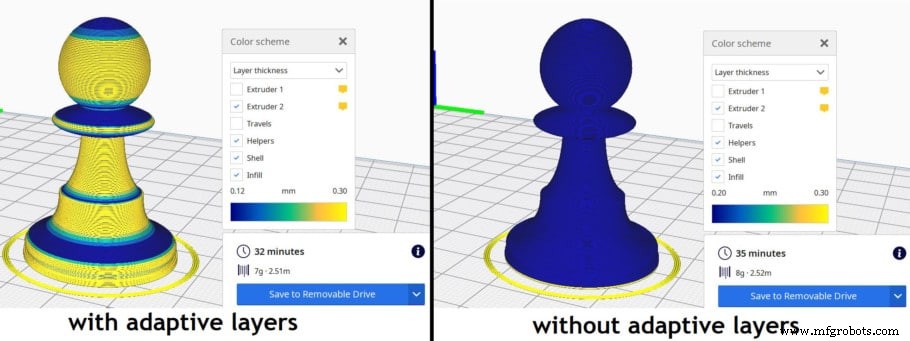
曲面/细节区自动细层,平坦/过渡区自动粗层。单件兼顾速度与细节。
局限:全模高细节或双件同台打印时可能适得其反。
当前主流机型速度天花板
量产机:40–50mm/s常态,精调机120–150mm/s。
极客前沿:Voron改装机实测1000mm/s(质量妥协大)。
技术迭代极快,未来或将突破“配置即打印”无需调参时代。
总结
速度=硬件极限 × 切片策略 × 模型几何。
普通用户:调优切片参数(速度分段、填充/壁数/层高/支撑/自适应层)是唯一可控杠杆。
在不破坏功能/外观前提下,每省1分钟都是胜利。调参本身就是3D打印最大的乐趣之一!
推荐装备精选
精选打印机/丝材/升级件实测推荐,覆盖新手到专家全阶段,避开选型陷阱。
3D打印