


树脂 vs. 丝材:哪种 3D 打印材料更强?
3D 打印社区长期以来一直在热烈讨论树脂打印机与丝材打印机的优劣。最常被提及的话题集中在打印质量、材料成本以及打印速度这三个维度。
但在实际应用中,我们往往需要打印具备特定结构性能的零件,例如需要承受拉伸应力或冲击载荷,这时就必须弄清楚:树脂零件到底比丝材零件强还是弱?
就强度而言,FDM(熔融沉积建模)打印件通常强于树脂打印件,这在抗冲击性和抗拉强度两方面均表现明显。几乎所有主流丝材——ABS、PLA、PETG、尼龙、聚碳酸酯——的性能都优于普通树脂。不过值得注意的是,韧性树脂的强度可超越 ABS、PETG 与尼龙。
树脂与丝材抗拉强度对比
不同丝材与树脂的抗拉强度(单位:MPa)
| 材料 | MPa |
| 聚碳酸酯 | 67 |
| PLA | 64 |
| 韧性树脂 | 55 |
| PETG | 50 |
| 尼龙 | 48 |
| ABS | 38 |
| 普通树脂 | 23 |
抗拉强度衡量的是材料在被拉伸至断裂时所能承受的应力。该数值在断裂点测得,同一零件若使用不同材料打印,其抗拉强度会有显著差异。
这是工业界常见的测试项目,但要获得准确结果,必须将实际制造工艺作为变量纳入考量。
业界共识认为:树脂打印件的抗冲击性较弱;且树脂制品若长期暴露于紫外线下,会持续固化导致性能变化。而在另一端,PLA 常被视为廉价、耐低温、仅适合“最后手段”用途的材料。
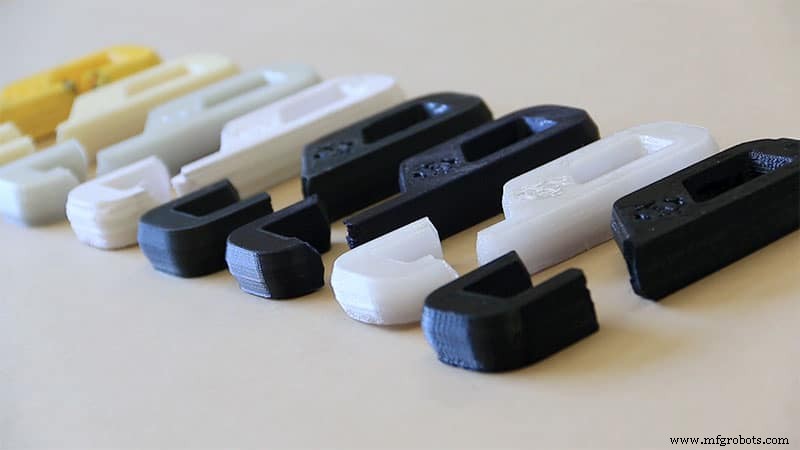
这些假设与事实相去甚远,真相藏在公平、严谨的测试中。以下是 Airwolf 3D 依据 ISO 527* 标准对多种 FDM 丝材进行的抗拉强度测试概览。测试采用相同钩形试件,分别由不同材料打印而成。
*:该标准规定了在特定条件下测定热塑性塑料拉伸性能的通用条件。
PLA
热床设定 60°C,无外罩打印。PLA 钩件承重 285 磅(约 129 kg),折算抗拉强度 64.4 MPa。但有一个隐患:PLA 的抗拉强度会随时间衰减,因此仅适合制作玩具、装饰件等非结构性用途,不宜用于要求高强度的场景。
PETG
PETG 实测 50.0 MPa,低于 PLA,令人意外。toms3d.org 的另一测试对比了垂直与水平打印方向对 PLA 与 PETG 的影响。弯曲测试中,垂直打印样品考验层间结合:PLA 承受约 8 kg,PETG 仅 5.9 kg;水平打印样品考验材料本身强度:PLA 断裂于 16.6 kg,PETG 则未断裂,仅发生弯曲。结论:PETG 更具韧性,不易脆断,但纯抗拉强度上 PLA 更强。
ABS
ISO 527 测试中 ABS 仅 38.6 MPa,远弱于 PLA 与 PETG。钩件测试中,ABS 在 285 磅载荷下瞬间断裂。尽管 ABS 是公认的工程材料,但其典型应用并不依赖抗拉强度。另一数据显示 ABS 抗拉强度 4700 psi(约 32.4 MPa)。
聚碳酸酯
钩件测试中,聚碳酸酯需高温打印(热床 ≥145°C,喷头 ≥290°C),普通消费级打印机难以满足。悬挂 685 磅(约 311 kg),折算 9800 psi(67.6 MPa),稳居抗拉强度榜首。
尼龙
尼龙并非单一材料,不同型号强度差异大,估算值约 7000 psi(48.3 MPa),优于 ABS 但低于 PLA。钩件测试使用 Nylon 910,喷头 250°C,热床 70-100°C。尼龙先弯曲,后在 485 磅载荷下屈服。类似 PETG,尼龙表现出较大的屈服变形。
树脂
虽然树脂测试非同一团队操作,但复现了相同条件,结果具有可比性。普通树脂抗拉强度仅 23.4 MPa,远低于所有测试丝材。
尽管普通树脂表现疲软,但 SLA 材料技术近年突飞猛进,抗拉强度正是重点攻关方向。主流厂商均推出“韧性树脂”,并非营销噱头:如 eSun 韧性树脂达 55 MPa,证明行业正努力满足日益增长的工程需求。
普通树脂与韧性树脂的区别
普通树脂因强度不足、且长期紫外照射会持续固化,不推荐用于承受应力或户外场景。但市场上已有专门配方的高强度树脂。
树脂技术迭代迅速,应用场景不断拓展:可铸造树脂广泛用于珠宝制造与牙科。核心区别在于抗拉强度——韧性树脂约为普通树脂的两倍。
测试选用 Anycubic 彩色 UV 树脂作为普通树脂基准,对比 Formlabs Tough 2000、eSun Hard-Tough、Siraya Tech Blu 三款韧性树脂。结果符合预期:普通树脂 23.4 MPa,韧性树脂分别为 46、55、44 MPa。
测试虽证明韧性树脂显著更强,但实际项目表现取决于结构设计与应用场景,测试数据不会自动映射到最终零件性能。
树脂与丝材冲击强度对比
不同材料及打印方向的冲击强度(单位:J/m)
| 平放 | 水平 | 垂直 | |
| 聚碳酸酯 | 354 | 515 | 42 |
| 尼龙 | 325 | 249 | 60 |
| Prusa 韧性树脂 | 280 | 280 | 280 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
冲击强度不同于抗拉强度,它衡量标准试件吸收冲击能量的能力。测试采用 Izod 悬臂梁冲击法,试件分别以平放、水平、垂直三种方向打印。
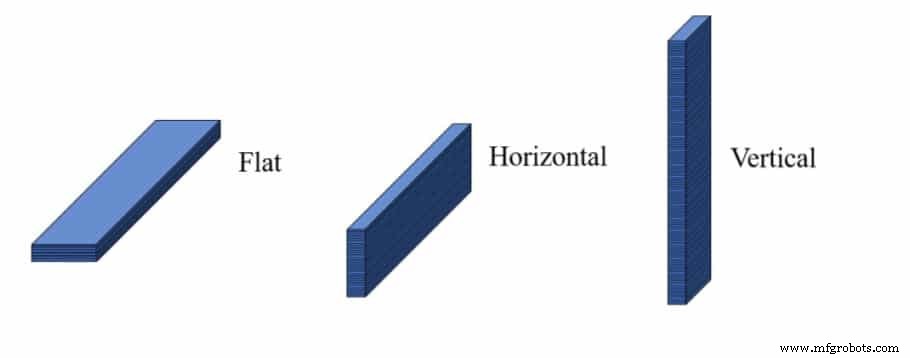
PLA
- 平放:152.52 J/m
- 水平:113.21 J/m
- 垂直:77.42 J/m
PETG
- 平放:238.98 J/m
- 水平:178.09 J/m
- 垂直:35.45 J/m
ABS
- 平放:128.69 J/m
- 水平:149.14 J/m
- 垂直:55.14 J/m
聚碳酸酯
- 平放:354.15 J/m
- 水平:514.90 J/m
- 垂直:42.03 J/m
尼龙
- 平放:324.90 J/m
- 水平:248.86 J/m
- 垂直:59.61 J/m
数据呈现明显的各向异性:PLA 垂直方向最高(77.42),PETG 垂直最低(35.45);聚碳酸酯与尼龙平放、水平方向接近,但聚碳酸酯水平冲击强度(514.90)远超尼龙(248.86)。
普通树脂与韧性树脂的冲击强度差异
采用 Izod 测试与 Filaween 评分体系。Tom 使用 Elegoo ABS-like 透明红树脂与 Prusa 栗色“韧性”树脂对比。树脂为各向同性材料,每种仅需一组样品。Prusa 韧性树脂得分 280 mJ,与 PLA 相当。
最强丝材是什么?
制造商、评测者、用户普遍公认:聚碳酸酯(PC)是最强丝材。
在正确温度下打印,PC 能制造极高强度、耐久的零件;但 PC 难以处理悬垂与精细细节。其耐高温、抗冲击性优异(见上表)。
尼龙同样备受推崇,性能接近 PC。Airwolf 测试的 Nylon 910 抗拉 7000 psi,钩件承重 485 磅;MatterHackers 自产 Nylon X 钩件承重 364 磅。多数评测认为尼龙强度、耐用性优于 PLA。
尼龙吸湿性强,打印前必须彻底干燥,否则会出错;打印温度 220-270°C,易翘边。优点是耐冲击、耐疲劳、耐热,且比 PC 更易打印。
推荐尼龙与聚碳酸酯丝材:
如何让 FDM 打印件更强?
强度是 FDM 打印的核心追求。经过大量实践验证,以下方法能有效提升零件强度:使用直线或蜂窝填充、降低冷却、增加挤出宽度、增加外壁圈数、使用更薄层高。
使用直线或蜂窝填充模式
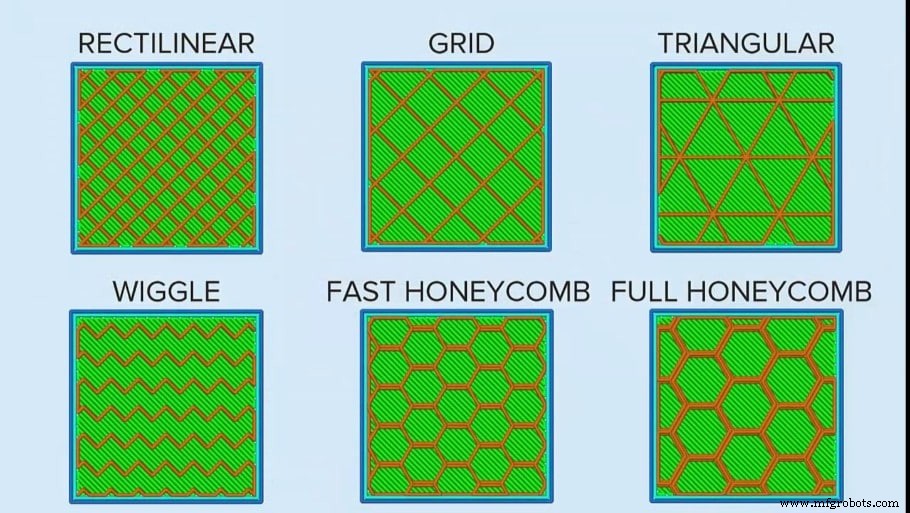
填充模式对强度影响巨大,但无“一劳永逸”方案。蜂窝结构以高强度著称,甚至用于无内胎轮胎。从力学角度看,直线填充在受力方向最强,但垂直方向较弱。
直线填充节省材料、打印速度比蜂窝快约 30%。蜂窝则各向同性,全方位受力均衡,是可靠的通用选择。
退火处理
退火是金属/注塑件常用工艺:加热至玻璃化转变温度附近,保持形状的同时让分子链重排,消除内应力,提升硬度、抗拉强度、耐热性。3D 打印虽少用,但原理适用,需实验寻找最佳温度。
家用烤箱可操作,但须严密监控温度均匀性。退火本质是将无序的非晶结构转化为有序的晶态结构,从而强化件体。
聚合物由非晶(柔性)与半晶(刚性)区域随机分布组成。喷头熔融挤出后快速冷却,倾向保留非晶态。退火促使非晶向晶态转变。
PLA 与 PETG 退火效果显著:PLA 抗拉强度大幅提升,PETG 冲击韧性获益大。ASA 与 ABS 退火后仅翘曲,无实质改善。退火虽有效,但可能导致精细模型变形。
其他关键考量
零件用途决定其强弱项。除材料选择外,以下因素同样关键。
各向异性 vs. 各向同性
各向异性指材料性随测量方向变化(如直线填充);各向同性指各方向性能一致(如蜂窝填充)。
FDM 打印方向导致各向异性:Z 轴层间结合较弱,拉伸强度低于 X/Y 轴。忽略各向异性会导致零件在薄弱方向失效。
SLA 树脂打印本质各向同性,各方向强度一致。为增强强度,树脂模型不应中空。
切片设置
强零件始于优秀设计:拓扑优化可自动将材料分配到高应力区。切片参数直接影响最终强度:层高越大(FDM 与 SLA 均适用)、填充结构、打印速度、挤出宽度、最优温度均起决定作用。
SLA 通常 100% 实心打印,部分切片软件允许排空内部树脂以节省材料,但设计不应中空,否则损害结构完整性。
打印姿态的影响
层厚与层间结合主导零件强度。测试不同层高(0.05-0.4 mm)与打印姿态(平放 vs 竖立)的钩件显示:平放打印(层纹与受力方向一致)强度显著优于竖立。0.4 mm 喷头下,0.1-0.2 mm 层高表现最佳,0.3-0.4 mm 最差。结论:追求强度时,层高不应超过喷头直径一半。详见 CNCKitchen 视频。
推荐产品专区
我们精选了适合新手到专家的 3D 打印机、丝材与升级件,均经实测筛选,助您避开选型迷雾,买得放心、用得省心。
3D打印