


PLA 与 ABS 深度对比:3D 打印材料选择核心差异全解析
PLA(聚乳酸)与 ABS(丙烯腈-丁二烯-苯乙烯)是桌面级 FDM 3D 打印最主流的两大耗材。PLA 源自玉米淀粉、甘蔗等可再生资源,可生物降解,环保无毒;ABS 为石油基工程塑料,强度高、耐热性好,但打印时释放挥发性有机物(VOCs),需通风环境。本文从材料特性、打印难度、应用场景、法律合规等维度深度对比,助您精准选材。
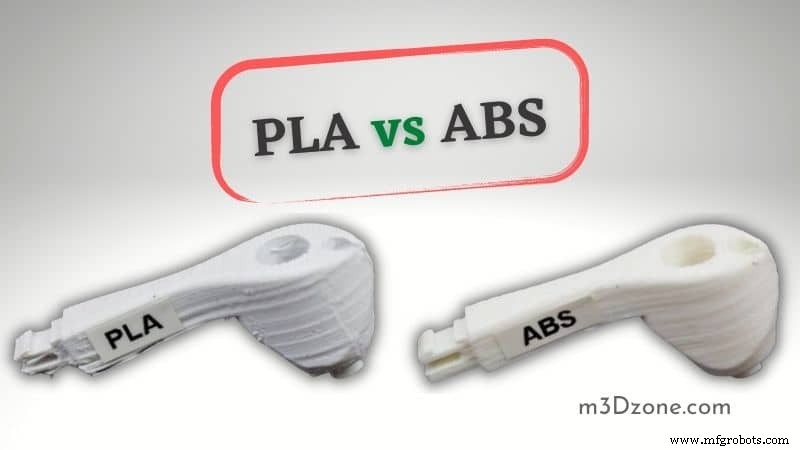
核心性能差异速览
| 维度 | PLA | ABS |
|---|---|---|
| 原料来源 | 植物基(玉米/甘蔗),可再生 | 石油基,不可再生 |
| 生物降解性 | 工业堆肥条件下可降解 | 不可生物降解 |
| 玻璃化转变温度 | 50–80°C | ≈105°C |
| 打印喷嘴温度 | 190–220°C | 210–250°C |
| 热床温度 | 20–60°C(可不加热) | 90–110°C(必须加热) |
| 翘曲倾向 | 极低 | 高,需封闭箱/胶水辅助 |
| 拉伸强度 | ~50 MPa | ~40 MPa(但韧性更好) |
| 冲击强度 | 低,脆性断裂 | 高,韧性断裂 |
| 耐热性 | 差,>50°C 软化变形 | 优,<100°C 长期使用 |
| 打印气味/毒性 | 微甜香气,颗粒物较少 | 刺鼻焦油味,释放苯乙烯等 VOCs |
| 后处理 | 打磨、喷漆、环氧树脂涂层 | 丙酮蒸汽熏蒸可获镜面光泽 |
| 价格 | 略低 | 略高 |
PLA 优势详解
- 零门槛上手: 无需热床、封闭箱,开箱即打,首层粘附极佳,几乎不翘曲。
- 细节表现力强: 低温熔融、冷却快,适合高细节模型(微缩模型、艺术摆件、建筑沙盘)。
- 表面光洁度高:
- 环保无毒: 适合家庭、学校、办公室等通风受限环境;医疗/食品接触原型首选(需确认 FDA 合规等级)。
- 后处理简单: 无需复杂热处理,打磨、底漆、丙烯酸上色即可。
PLA 局限性
- 脆性大、抗冲击差: 薄壁、卡扣结构易断裂,不适合功能性受力件。
- 耐热极差: 夏季车内、热水环境即软化变形,不可用于发动机舱、热水器部件等场景。
- 吸湿敏感: 需密封干燥保存,受潮后打印气泡、拉丝、层间结合力下降。
- 耐化学性弱: 不耐有机溶剂、油类,限制工业功能件应用。
ABS 优势详解
- 工程级力学性能: 高韧性、抗冲击、耐疲劳,适合齿轮、支架、外壳等功能结构件。
- 优异耐热性: 100°C 以下长期稳定,可用于汽车内饰、家电外壳、电子设备支架。
- 耐化学/耐油: 耐汽油、机油、弱酸碱,适合汽车/机械领域功能验证件。
- 后处理多样: 丙酮蒸汽熏蒸可消除层纹、获得注塑级光滑表面;易打磨、电镀、喷漆。
- 成本可控: 批量采购单价低,适合中小批量快速原型与夹具制造。
ABS 劣势与挑战
- 翘曲/开层风险高: 收缩率大(~0.8%),必须配备热床(≥90°C)+ 封闭箱 + 床面胶水/胶浆。
- 打印释放有害气体: 必须在通风良好或带 HEPA+活性炭过滤的封闭箱内打印,避免长期吸入苯乙烯。
- 对设备要求高: 需全金属热端(耐 250°C+)、大功率热床、刚性机身,入门级机型常难以稳定打印。
- 收缩导致尺寸精度难控: 精密配合件需预留缩放补偿(通常 0.2–0.5%)。
床面粘附对比:PLA 胜在易用,ABS 胜在可控
PLA:热床 50–60°C + 胶棒/蓝胶带/PEI 板 → 几乎 100% 成功率。
ABS:热床 100–110°C + ABS 胶浆(ABS 碎屑溶于丙酮)/ Kapton 胶带/PEI 板 + 封闭箱 → 经调教可达 95%+ 成功率,但调教周期长。
ABS 难打吗?新手建议
ABS 对打印参数(温度、速度、退丝、冷却)、环境(恒温、无风)、设备(热端、热床、封闭箱)敏感度极高。新手建议路径:
- 先用 PLA 熟悉切片参数、机械调平、基础维护。
- 加装封闭箱、全金属热端、大功率热床、PEI 弹簧钢板。
- 购买优质品牌 ABS(如 eSUN、Polymaker、Bambu Lab),严格按厂商参数起步。
- 打印温度塔、翘曲测试件、层间结合测试件,系统调优。
ABS 强度究竟如何?
ABS 拉伸强度 ~40 MPa,冲击强度(缺口伊佐德)~20–30 kJ/m²,远超 PLA(~3–5 kJ/m²)。其韧性使零件在过载时发生塑性变形而非脆性断裂,极大提升功能件可靠性。典型应用:汽车仪表盘骨架、电动工具外壳、无人机机臂、工业夹具。
价格对比:ABS 真的更便宜?
单价上 ABS 略低(约 ¥80–120/kg vs PLA ¥90–130/kg),但隐性成本更高:
- 电费:热床 100°C+ 封闭箱加热持续功耗大。
- 时间成本:调试周期长、打印失败率高、后处理(丙酮熏蒸)耗时。
- 耗材损耗:吸湿后需烘干、废料率高。
综合 TCO(总拥有成本),小批量/个人用户 PLA 更划算;工业批量、功能验证件 ABS 综合性价比更高。
ABS 可生物降解吗?
不可。 ABS 为合成热塑性聚合物,自然环境中极难降解(百年级)。回收途径:
- 机械回收: 粉碎造粒再挤出,性能下降,仅能降级利用(如注塑非结构件)。
- 化学回收(解聚): 热解/醇解还原单体,技术成熟度低、成本高,尚未大规模商用。
- 能源回收: 焚烧发电,需严格尾气处理防二恶英。
环保优先场景请首选 PLA、PETG 或生物基 PA11 等替代材料。
玻璃化转变温度(Tg)对选材的指导
PLA Tg 50–80°C → 适合室温/低温环境、非结构件、美学模型。
ABS Tg ~105°C → 适合>60°C 工作环境、受力结构件、汽车/家电功能件。
选材铁律:零件最高工作温度 ≤ Tg – 20°C 安全裕度。
终极建议:PLA 还是 ABS?
选 PLA,如果: 新手入门、美学模型、教学演示、非受力外壳、需环保/无毒、设备基础(无热床/封闭箱)。
选 ABS,如果: 功能结构件、耐热/耐油/耐冲击要求高、需丙酮熏蒸后处理、已有封闭箱+全金属热端、愿投入调试时间。
进阶替代方案
- PETG: 兼具 PLA 易打印性与 ABS 耐热/韧性,食品级可选,综合替代首选。
- ASA: ABS 改性版,抗 UV/耐候性极强,户外长期使用首选,打印难度同 ABS。
- PC/PC-ABS/碳纤维增强材料: 更高强度/耐热,需高温热端(≥280°C)+ 积极加热腔体。
结语
PLA 与 ABS 没有绝对优劣,只有“场景匹配度”。明确零件工作环境(温度/化学介质/受力)、外观要求、设备能力、预算与时间窗口,再按上述决策树选择。掌握一材精通,胜过十材浅尝。祝您打印愉快,层层完美!
3D打印