


掌握 ABS 耗材温度设置,实现卓越 3D 打印效果
ABS(丙烯腈-丁二烯-苯乙烯)是一种常用于 3D 打印的热塑性塑料。相比 PLA,ABS 具有更高的强度和耐用性,非常适合打印需要承受机械应力或高温环境的功能性零件。
然而,ABS 的最佳打印温度范围会因打印机型号、挤出机类型及耗材品牌而异。本文将详细解析 ABS 打印的关键温度参数,并提供实用技巧助您获得理想成型质量。
什么是 ABS 耗材的最佳打印温度?
ABS 的熔点相对较低,通常可在 210–250°C 范围内打印。温度过低会导致首层粘附不良、层间结合力弱甚至打印中断;温度过高则可能引发耗材降解、产生有害气体、甚至堵塞喷嘴。建议从 210°C 起步,根据打印表面光洁度、层间结合力及挤出流畅度微调 ±5°C,找到您设备的“最佳平衡点”。
同时,打印速度需与喷嘴温度匹配:高温下可适当提速,低温下需减速,以确保熔体充分熔融并准确沉积。若速温不匹配,极易出现拉丝、欠挤或床面粘连等问题。
热床温度设置:防翘曲的关键
ABS 对环境温度敏感,冷却收缩大,极易翘曲。热床温度建议设定在 90–110°C,并根据耗材厂商建议微调。床温过低会导致首层冷却过快、边缘翘起;过高则可能使模型底部过软、变形(“象脚”效应)。
务必参考耗材厂商提供的推荐参数表,并结合实际打印环境(如是否加装封闭箱)进行微调。
喷嘴温度优化:平衡流动与降解
理想喷嘴温度取决于打印机热端结构、挤出齿轮咬合力及打印速度。温度过低会导致熔体粘度过大、挤出困难、层间结合差;过高则加速聚合物链断裂,释放苯乙烯等有害挥发物,并可能造成喷嘴积碳、堵塞。
对于大多数直驱/远程挤出系统,230–245°C 是常用区间。高速打印(>80 mm/s)时可适当升高 5–10°C 补偿熔融不足;精细小模型则可降低 5°C 减少拉丝。
打印温度过高会有什么后果?
- 床面粘附失效: 底层过软随喷头移动而位移。
- 模型翘曲/变形: 内应力释放导致几何尺寸偏离。
- 喷嘴堵塞/积碳: 降解产物碳化堵塞流道。
- 有害气体释放: 苯乙烯等 VOCs 浓度超标,危害健康。
- 设备损坏风险: 长期高温可能损伤热端隔热件、热敏电阻甚至主板。
通用建议:将喷嘴温度控制在 210–250°C 区间,并配合良好通风或封闭箱+活性炭过滤装置。后处理可使用丙酮蒸汽熏蒸获得类乐高积木的光滑表面;打印前涂抹高温胶棒、PVP 胶水或专用 ABS 胶浆(ABS+丙酮)可显著提升床面粘附。
ABS 熔点与软化温度
ABS 为非晶态聚合物,无锐利熔点,而是在玻璃化转变温度(Tg)约 105°C 附近开始软化,220–240°C(约 428–464°F)进入粘流态可挤出成型。注意:原文中“220–240°F”系单位错误,已修正为摄氏度。实际操作中,请以耗材厂商提供的技术数据表(TDS)为准。
ABS 是否需要模型冷却风扇?
常规打印通常关闭或极低转速(≤20%),以减少层间冷却应力、防止翘曲分层。但在以下场景可适度开启:
- 大尺寸/厚壁模型:辅助散热减少热积累导致的层间分层。
- 高温打印(>250°C):防止热裂纹产生。
- 悬空/桥接结构:快速定型防止下垂。
建议通过打印温度塔、桥接测试模型实测最佳风扇策略。
环境温度与湿度控制
ABS 理想打印环境:环境温度 20–25°C,相对湿度 30–50%。过低环境温度导致层间结合差、脆性增加;过高则软化变形。高湿会导致耗材吸湿、打印时气泡、拉丝、表面粗糙。建议:
- 使用干燥箱/烘干机(70–80°C,4–6h)预干燥耗材。
- 打印过程中使用耗材干燥盒持续供料。
- 加装打印机封闭箱维持恒温微环境。
玻璃化转变温度(Tg)对打印的影响
ABS 的 Tg 约 105°C。打印过程中,若环境温度或热床残热使已成型层长时间处于 Tg 以上,模型会软化变形。应对措施:
- 全程维持热床温度 90–110°C,确保底层始终处于粘弹态,消除内应力。
- 喷嘴附近使用低转速定向风扇(20–30%)快速定型刚挤出熔体。
- 封闭箱内加装循环风扇均匀温场,避免局部过热。
风扇转速最佳实践
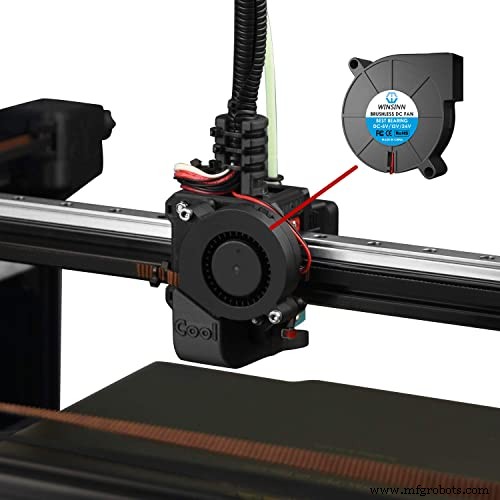
起步建议:20–50% PWM 占空比。具体调整原则:
- 小口径喷嘴(≤0.4 mm)+ 高速打印 → 适当提高至 40–60% 防止热积累。
- 大口径喷嘴(≥0.6 mm)+ 低速打印 → 降至 10–20% 甚至关闭。
- 高湿环境(>60% RH)→ 提高 10–20% 加速表面水分蒸发。
- 低湿环境(<30% RH)→ 可降低风扇减少层间冷却应力。
总结与实操清单
推荐起步参数:喷嘴 210°C,热床 100°C,风扇 20%,环境 22°C/40% RH,封闭箱打印。
实操步骤:
- 使用红外测温枪或热电偶实测喷嘴/热床实际温度,校准固件偏移。
- 打印温度塔(每 5°C 一档)评估层间结合、表面质量、拉丝情况。
- 打印标准基准模型(如 #3DBenchy)验证综合表现。
- 记录最佳参数组合,建立耗材-打印机专属配置文件。
通过系统化的参数调优与环境控制,您将稳定产出高强度、高精度、表面光洁的 ABS 打印件,充分发挥其工程级材料优势。
3D打印