


PLA 与 ABS 3D 打印的最佳温度与速度设置入门指南
3D 打印初学者常困惑于 PLA 与 ABS 的打印温度,这是入门最常用的两种材料。
多数用户知晓,打印速度直接影响 FDM 成件质量:速度越快表面越差,越慢越好。即 表面质量与打印时长成正比。
但存在 例外:小件、小层面积打印 时,即便大幅降低挤出速度也难获良好表面甚至打印失败。解决方案:在重要件旁同时打印塔柱等牺牲件,让层有足够固化时间。PLA、PETG、CPE 等材料可开启 层风扇 强制固化。或在切片软件(Cura、Simplify3D 等)设置层间暂停。
打印速度与挤出温度的关系
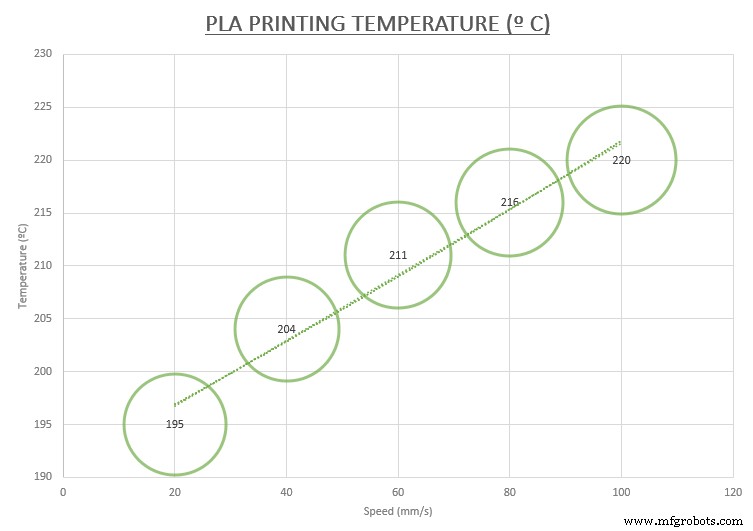
打印速度 (mm/s) 影响挤出温度:速度越快需温度越高。
为在不提高挤出温度前提下达到 最高打印速度,可将原装 V6 挤出机升级为 Volcano 热端,其加热块与丝料流向平行,能以更低能耗熔融更多材料。
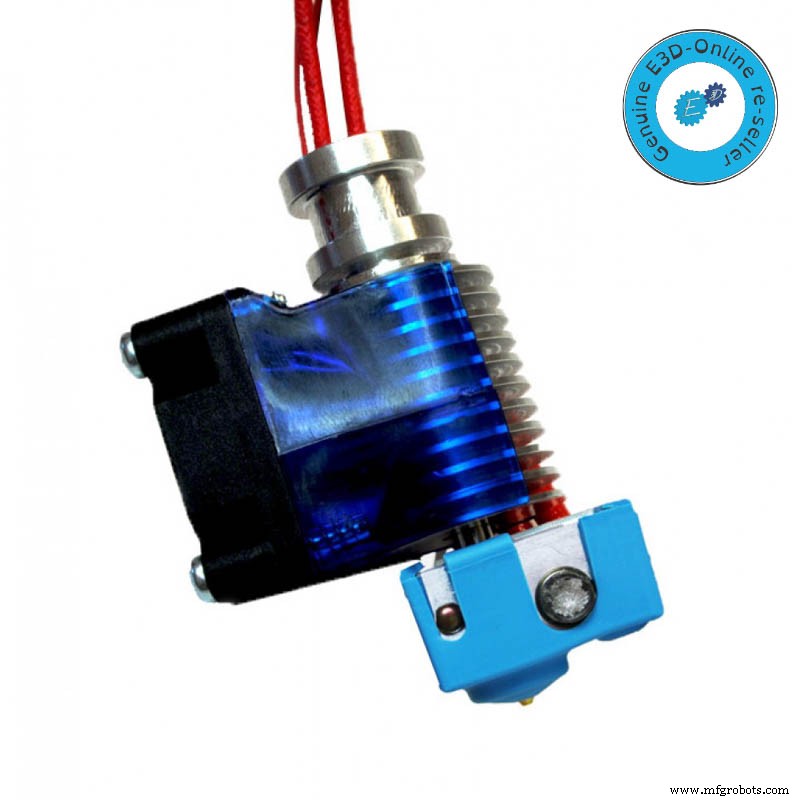
图 1:原装 V6 热端。来源:E3D-Online
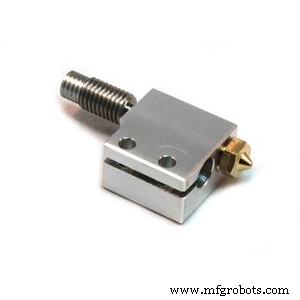
图 2:Volcano 热端。来源:E3D-Online
厂商标称最佳打印温度区间,实际需通过测试微调以获最佳表面与层间结合,因挤出机结构、温度探针位置状态不同,实测温差可能显著。
查看我们的 PLA 丝材系列
 基础 PLA
 Smartfil PLA
 Premium PLA
特种 PLA
其他影响挤出温度的因素
喷嘴直径
喷嘴从 0.4 mm 换为 0.8 mm,出料面积增大,需 更高挤出温度 加热额外材料。换喷嘴操作请参阅喷嘴专题文章。
丝材类型:材质与颜色
ABS 摩擦系数低于 PLA,挤出阻力小,需更高打印温度。温度不当会导致层间空隙、分层(温度过低)或表面鼓泡(温度过高)。通过温度塔测试寻找最佳温度,详见“3D 打印前的贴士”文章。
颜色深浅也影响温度:深色丝因着色剂需温度高约 5℃。某些材料(如木丝)随温度变色:低温浅、高温深,可产生装饰效果。
下图展示挤出温度随打印速度变化趋势,但非绝对真理,因受多参数影响。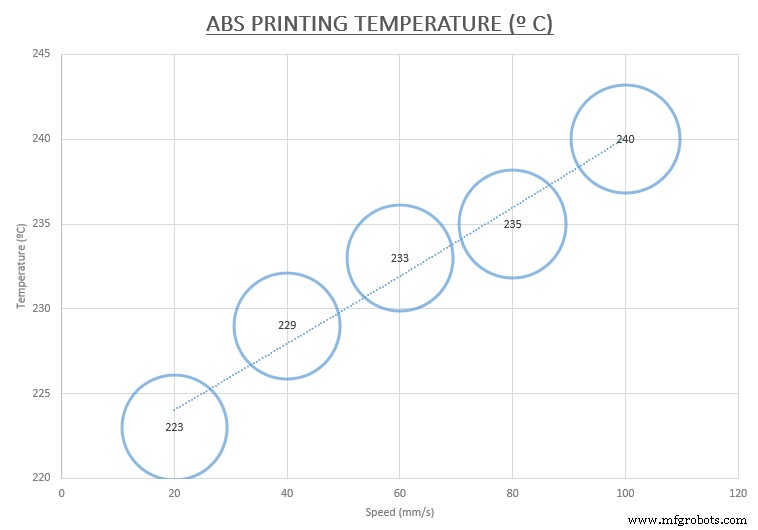
获得高质量 3D 打印的其他关键因素
除喷头与热床温度,打印机周围环境温度也影响打印。封闭式打印机可通过预热热床或按材料设定腔温(如 3NTR A4)稳定环境温度。控制环境温度可实现 大尺寸 ABS 打印无翘边开裂。
建议 控制腔温不超 28℃ 并避免气流直吹打印机,以恒获高质量无缺陷打印件。
文章发布于 2015/11/18,更新于 2018/08/27。
3D打印