


挤出机校准大师课:7 步实现 3D 打印质量恒定
校准是将系统调整至规格范围内运行的过程。
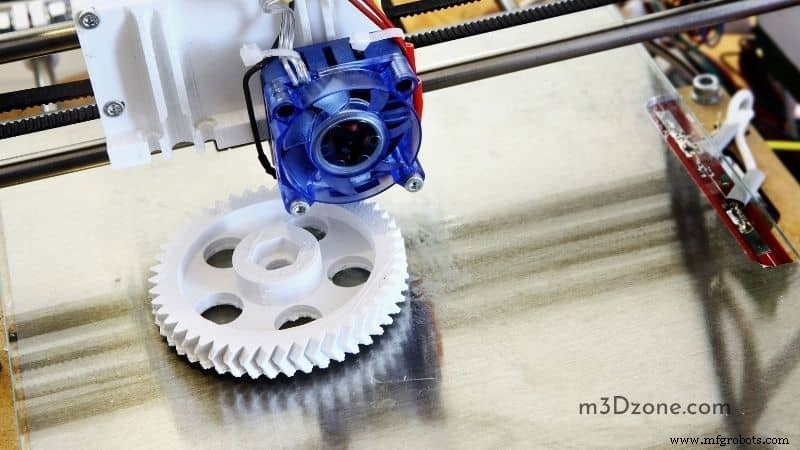
它保证精度与重复性,亦允许系统微调。通过避免欠挤出与过挤出提升打印质量。
挤出机校准全过程指利用可追溯国家标准的测试设备或对比标准,验证所有测量/控制装置工作正常。
频繁完美校准挤出机有助于确保打印全程一致性,特别是温度变化影响长期一致性时。
成功校准需三要素:
- 可接触热敏电阻的热端
- 测量打印表面(热床)温度的方法——如红外测温仪(亚马逊选购)
- 温度基准
3D 打印机中,校准旨在确保挤出机与热端产生推动耗材通过的合适力量,通过基准测试验证。
挤出机校准将明确熔融适量塑料所需热量。
假设您已正确安装并就位热敏电阻(亚马逊选购),以下为正确步骤:
步骤 1:准备工作台
确保万事俱备。拆下挤出机,卸下所有线轴架,擦净旧塑料残留。
校准可能耗时(视机型),备好音乐放松心情。
– 3D 打印机
– 安装切片软件的电脑
– 任意非柔性耗材
– 非柔性耗材游标卡尺(亚马逊选购)(可选)
步骤 2:装载耗材
预热喷嘴至所用耗材对应温度。若已预装非柔性耗材,按其温度预热。
否则预热时正常装料,确保清除旧料。
取下固定耗材导管的卡环,用螺丝刀或适配工具推出耗材。压至近贴加热块。
视塑料类型可能需轻敲几下,首次推挤过猛易撕裂!若有校准卡尺,测量耗材直径。
mm 值应在 2-4 之间。有校准板则不需卡尺。
步骤 3:连接电脑
USB 或 Wi-Fi 连接打印机与电脑(双方支持)。
打开并安装切片软件,支持从电脑向打印机发送单行 G 码起动命令。挤出机校准适用 Simplify3D。
找到切片软件专用连打部分。Simplify3D 在机器控制面板窗口。RAMPS 或 Atmega 架构打印机可用 Arduino IDE 串口监视器。
找到后,发送命令 M83 启用挤出机相对模式。
步骤 4:标记耗材并开始挤出
校准时将通过热端挤出约 100mm 耗材。
先用卡尺和记号笔在挤出机入口处量标 120mm,为校准基准点。
发送 G1 E100 F100 至打印机;机器缓慢运行其解读为 100mm 挤出。耗时约 1 分钟。
短时长消除耗材张力及热端压力,避免混淆。
步骤 5:复测长度
此时打印机实际挤出长度应精确为 100mm。
测量挤出机入口至上步标记处距离验证。若超 20mm 则欠挤出,需增大 steps/mm 设置。
若低于 20mm 则过挤出,需减小 steps/mm。
欠/过挤出均有害,须尽快修复。亦可调整耗材直径或挤出倍率修正。
mm 值多半 < 1.75。随后输入切片软件设定的挤出宽度。
步骤 6:计算正确 steps/mm 值
精准调校需确定打印机当前、正确、错误 steps/mm 值。
发送 M503 显示数值串。定位 echo: M92 及末尾 e-value,即当前 steps/mm。
获取当前值后,确定物理 steps/mm。先算实际挤出量:
量标记到挤出机距离,用 120 减得实际挤出长度。
算挤出步数:当前 steps/mm 乘目标挤出长度 100mm。
物理与当前 steps/mm = 步数 / 实际挤出长度。
将结果设为打印机 steps/mm 即可。
步骤 7:设置新 steps/mm 值
发送 M92 E###.#(###.# 替换为上步得值),再发 M500 存入打印机内存。
开关机重启发送 M503 验证 e-value 是否匹配新值。不匹配重复前半步骤。
亦可重复步骤 1-4 验证校准是否生效。
挤出机校准技巧
上述物理步骤可得完美校准挤出机。以下技巧助更轻松精准:
1. 定期校准
挤出机校准旨在确保打印时精准推送耗材通过热端。需定期校准保障。
过量耗材致过挤出导致拉丝、鼓包、细节下垂。极端过挤出引堵塞卡料。
耗材不足引层间缝隙。底顶层因缺层拉大间距。粘附差导致分层翘曲。
2. 不同温度下校准
物体热胀冷缩。若基于特定温度校准,温变将改变校准。
例:20°C/70°F 下校准,温降 5°C 仍校准 0.2mm。但温变 7-8°C 校准显著漂移。可能需重做,导致特定尺寸物体校准过薄或过厚。
3. 校准至少用 4 个(优选 5 个)不同角度
建议 25 步 steps/mm 值。如欲 0.2 steps/mm,用 2.5–2.7 steps/mm 等(避免 0.1mm 微增,变化太小)。
示例 steps/mm: 2.5, 2.6, 2.7, 2.8, 3.0, 3.1
七校准点,五次校准得 35 校准点,保障各高度角度挤出一致。
可用 1mm 步长,但不推荐:1mm 变化小,难察觉 0.1mm 显著差异。
校准点高度取最常用打印层高(如 1-4 点在 0mm 层高,5-7 点在 10mm)。
可能的话收集小件打印,但每件超 10 分钟。这样校准针对长时打印。
期间温湿度变化会影响校准。
核心要点
挤出机校准是 3D 打印机必做工序。 使打印机精准挤出耗材,转化为更精准尺寸和更好表面光洁度。
新手觉得上述流程困难,可网搜 e 校准步骤或不同材料简化工具如挤出机计算器,但须明了原理。
3D打印
- 如何选择靠谱仪表校准服务:实操避坑指南
- 3D打印机挤出机维护最佳实践:保障最优性能
- 解决3D打印机挤出机咔哒声、打滑、跳步:分步修复指南
- 5 步免费将任意照片转 3D 模型:完整指南
- 掌握 ABS 耗材温度设置,实现卓越 3D 打印效果
- 3D 打印机送料故障全景排查:从“不进料”到“欠挤”的 10 大根因与精准修复方案
- LinkedIn 工业获客四步法:从资料优化到建群运营的完整打法
- 镁合金TIG焊实战指南:6步安全操作与避坑技巧
- CMMS选型三步走:从需求梳理到长远规划的实操指南
- CMMS 实施五步法:打造无缝衔接的维修管理体系
- 削减机器停机与维修时间的 10 大实证策略
- 构建成功自动化路线图的七步法