


避开丝材盘放置误区,保障 3D 打印可靠出丝
常被忽视却可能成为故障源的因素:**丝材盘位置及其到挤出机的路径**。为减轻挤出机负担,**应追求丝材牵引路径的最小阻力**。阻力越大,挤出电机电流越大、发热越重、丢步风险越高;**齿轮与丝材摩擦加剧磨损、产生碎屑、增加咬料概率。**
最佳盘位原则
最优位置 = 到挤出机路径最短且最直。 同时注意:
- PTFE 导管: 盘到挤出机距离较远(通常 >15–20 cm)或直驱无法直插时,必须用 PTFE 管导引。
- 盘→挤出机段:**内径略大于丝材直径**;过紧增加摩擦与电机应力。
- 挤出机→热端段(远端):**内径需精配以维持最均匀压力**,推荐高品质低摩擦系数 PTFE 管。
无论哪段,**路径越短越好(远端最大 80 cm)、曲率半径越大越好**。PTFE 管一端直插挤出机入料口,另一端切成切线贴合盘面,距离出料区约 10 cm。
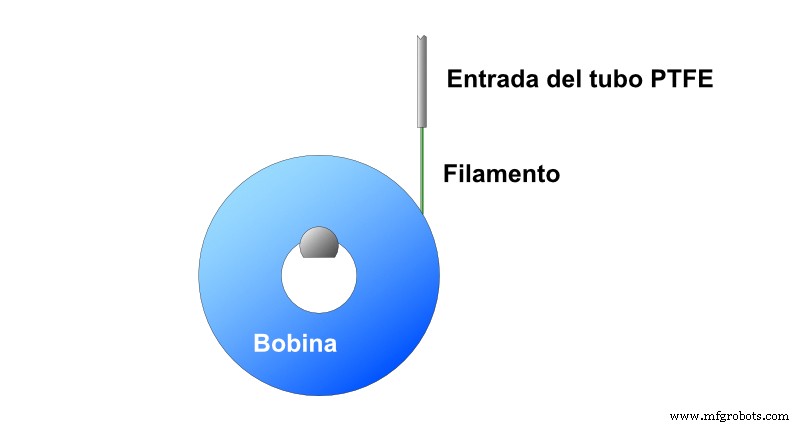
图 1:PTFE 管入口正确朝向。来源:Filament2print
- 放线架阻尼: 并非摩擦越小越好。过小导致盘自由转动,末圈张力丢失易重叠缠绕;过大则增加牵引阻力。需**适度阻尼**维持张力稳定。
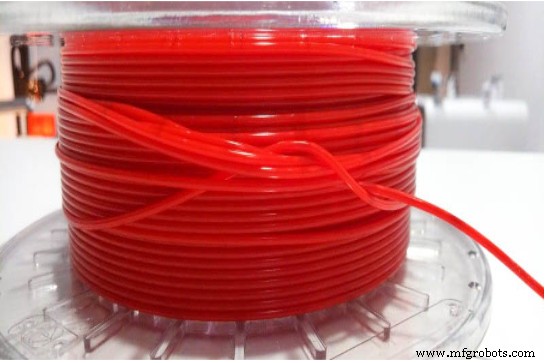
图 2:丝材盘重叠缠绕示例。来源:Filament2print.com
柔性丝材
**尤须压缩距离与摩擦**。摩擦大时丝材随距离发生屈服变形,横截面收缩(收缩现象),实际截面偏离标称值,需大幅提高流量系数(常 >115%)补偿欠挤。
金属/陶瓷高填充丝材
**高脆性**是此类烧结丝材特征,**送丝路径必须绝对直线**以防断裂。建议:**直驱机 + 盘到挤出机全程直线送料**。
若必须用远端机:**最大化 PTFE 管弯曲半径**(哪怕加长管长),必要时加装**预热装置**提高丝材韧性。
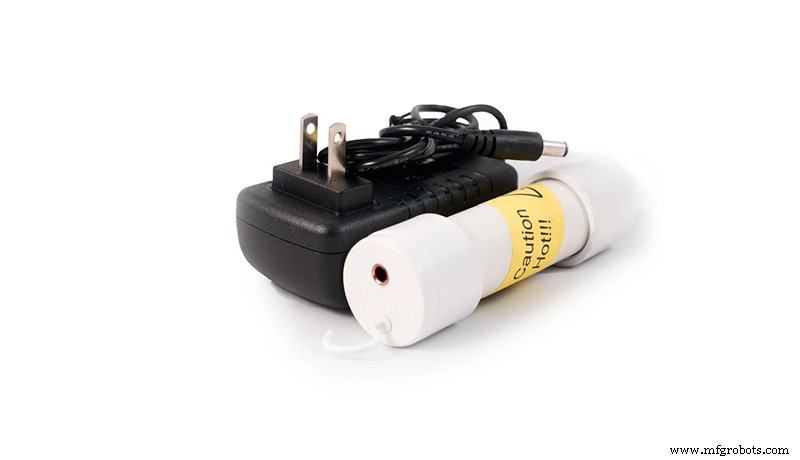
图 3:Filawarmer 金属丝预热装置。来源:The Virtual Foundry
注:本指南为通用说明,不针对特定品牌型号。不同设备校准流程可能有重要差异,操作前请参考厂家手册。
3D打印