


优化壁厚以实现 3D 打印成功:关键考量因素与设计指南
3D 打印是近年相比传统加工发展最快的技术之一,正变得更便捷、具成本效益。有许多关键因素:材料因素、打印技术、模型文件分辨率、壁厚等。壁厚往往是设计初期就需考量的最必要因素,因为只有打印完成后,您才会发现不合适的壁厚会让您沮丧。
什么是壁厚?
壁厚是 3D 打印中极重要的概念,指模型内外表面间的距离。最小壁厚直接决定打印件强度,甚至决定能否打印成功。合理的壁厚可带来诸多益处,包括优化结构、节省成本、避免各类事故等。它不仅能完美呈现设计,还能让零件在工作中表现更好。
为何要考虑合适的壁厚?
对于某些特别高强度运行环境的零件,厚壁厚无疑是更好选择。然而,在不损害零件功能和强度前提下,减薄壁厚似乎更具成本效益,且轻量化壁厚的优势可能更显著。例如:
1. 节省打印时间和成本,实现更快冷却、获得更高产出率。
2. 大幅避免冷却过程中的翘曲。
3. 更轻重量便于运输和管理。
值得注意的是,壁厚并非越薄越好,最佳选择是根据不同结构形状要求,在考虑打印难度和零件要求的同时减少不必要的壁厚,同时确保功能性。
不合适壁厚的后果
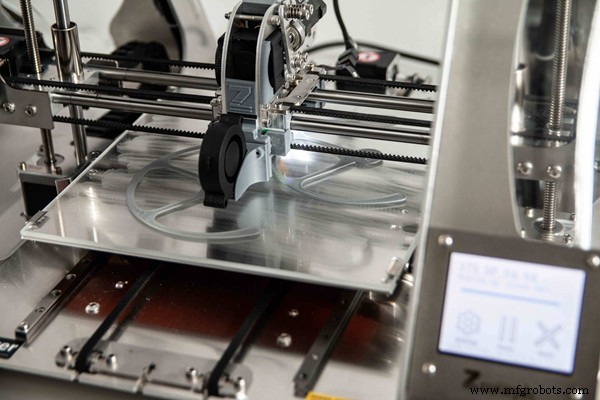
3D 打印件常出现薄壁弯曲、零件翘曲,要么因壁太薄,要么因打印过程中未使用支撑结构固定零件。因打印机逐层工作,必须确保层间稳定接触并在打印过程中有额外支撑,就像盖楼需要混凝土紧密结合和钢筋支撑一样。
(1) 翘曲
翘曲指打印过程中,物体底角向上弯曲。轻则导致物体变形,重则导致物体脱落造成打印彻底失败。翘曲原因是打印材料从高温喷头挤出后冷却收缩,若大型物体打印时周围收缩较大,会出现变形。ABS 材料收缩比 PLA 严重,因此用 ABS 打印大型物体非常困难。
(2) 卷边
卷边是 3D 打印常见问题,因打印材料热胀冷缩原理,导致模型与打印平台接触的底边更易翘曲、甚至脱离平台。轻则影响打印效果导致模型底部变形,重则导致打印失败。
选择均匀壁厚
均匀壁厚对 3D 打印冷却过程极其必要。若某过度部位连接壁厚差异大的零件,则该部位在冷却过程中极易翘曲、开裂、产生空洞,甚至影响整体。为避免应力和收缩影响,一致均匀的壁厚是最佳选择,即使无法保证完全一致,渐变过渡的壁厚也是好方法。
设计壁厚需考虑的 4 个因素
(1) 材料
每种材料有固有属性:有脆的、强的、光滑的、粗糙的、轻的、重的等。不同材料有不同设计原则。不同材料用不同打印技术:ABS/PLA 用 FDM;尼龙、铝用 SLS;树脂用 SLA 或 DLP。各打印技术制造的表面效果不同,不同技术打印机打印尺寸空间不同,后处理方法不同,有复杂有简单。
(2) 产品工作环境与功能
产品工作环境是否高温、高湿?
产品是否长期暴露在日晒雨淋中?
产品是否需在高负载环境工作?
产品是否需透明或有良好光学性能?
产品是否需指定颜色,是材料本色还是喷涂实现?
(3) 产品设计
产品形状尺寸、加强筋、圆角、倒角、过渡均由壁厚参照。壁厚取决于产品最终需求和需承受外力,是承受其他零件压力还是作为其他零件支撑。基于产品初始设计模拟实际工作场景,确定最终产品的重量、性能、电性能、稳定性、尺寸精度、装配要求。
(4) 成本
薄壁是材料成本最省选项,但也可能是最贵选项,因为省材料成本打印的物品极大概率失败。重新设计打印不仅浪费更多材料,也浪费宝贵时间。基于物品尺寸、容量、工作环境设计打印壁厚,若能基于这些确定最优壁厚,无疑是最佳选择。
结语
综合以上考量,相信您已有合适的材料和壁厚选择。当然,方案定型前仍可咨询我们工程师,我们将推荐更多候选材料和详细加工方案。联系 WayKen 获取我们的建议。
3D打印