


选择正确填充:强韧高效 3D 打印指南
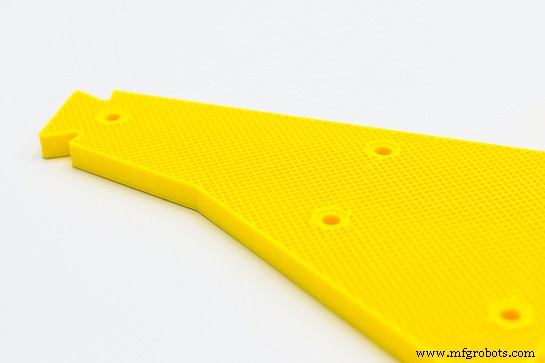
所有 3D 打印机用户都知道,打印件有两个截然不同的区域:外壳和填充。这两个参数的正确设置影响力学强度、表面光洁度、打印时间和成本。外壳是零件的外壁,包括接触打印底板的层和赋予最终表面光洁度的顶层。
本文重点关注零件内部——填充。切片程序(Cura、Simplify3D 等)允许我们选择填充形状和百分比。下文列举最重要的配置。
3D 打印填充百分比
填充是占据零件内部的材料量。通常切片程序允许将材料百分比从0%(中空件)调整至100%(全实心件)。在相同层高和线宽配置下,理想填充百分比取决于零件最终用途。最常用的百分比,许多切片程序作为默认值的是20%。此百分比可获得中高强度、轻量且打印时间极高效的零件,即良好的强度/成本比。
非功能原型、模型及简单展示物体推荐 10% 填充。如此低百分比可缩短复杂图形或无需承受应力物体的长打印时间。反之,用户清楚要获得最大拉伸强度必须 100% 填充,但这意味着更高的时间和材料成本,且零件更重。除上述值外,建议根据强度/打印时间详细研究每种情况,考虑到从 25% 到 50% 填充强度增加 25%,从 50% 到 70% 填充强度仅增加 10%。
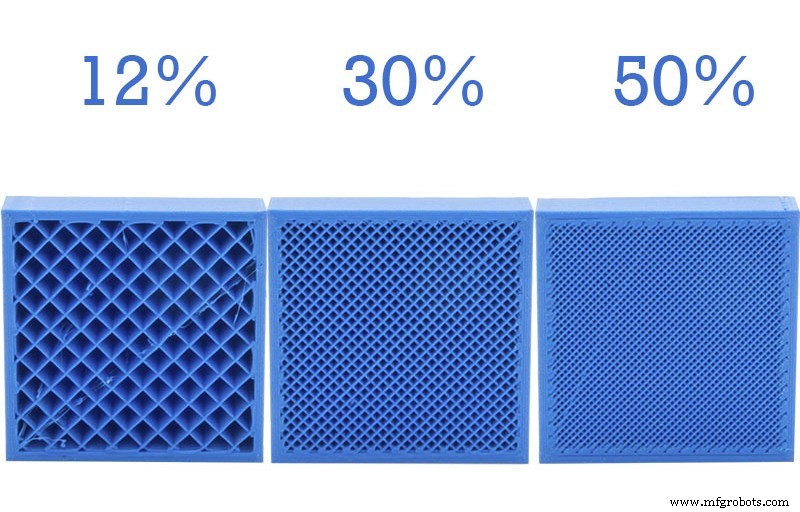
图 1:不同填充百分比
我们建议:10% 填充用于不承重的图形和物体,20% 用于承受中低负载的常规零件,60% 用于需中等强度、可钻孔攻丝的最终功能件,100% 用于达到材料最大强度。需强调的是,零件制造方向影响最终强度,即打印方向与填充百分比同等重要。
填充类型
视切片软件而定有不同填充类型,但四种最常用(矩形、三角形/对角线、波浪形、蜂窝)均出现在所有软件中(Simplify3D、Cura、Slic3r 等)。
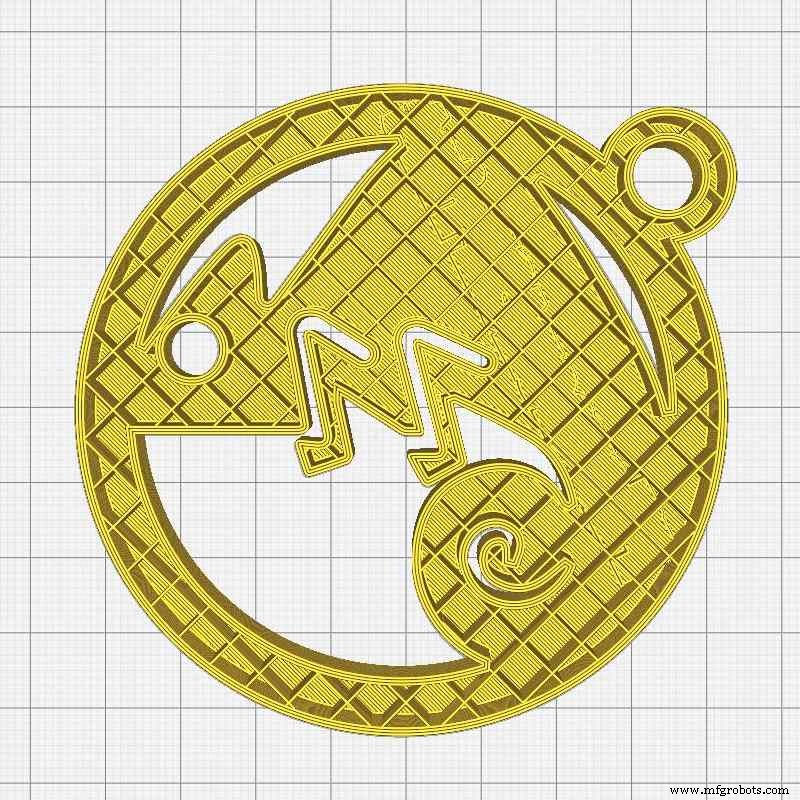
矩形填充
软件默认使用矩形填充,因其在所有方向结构强健,且垂直层叠打印速度较快。
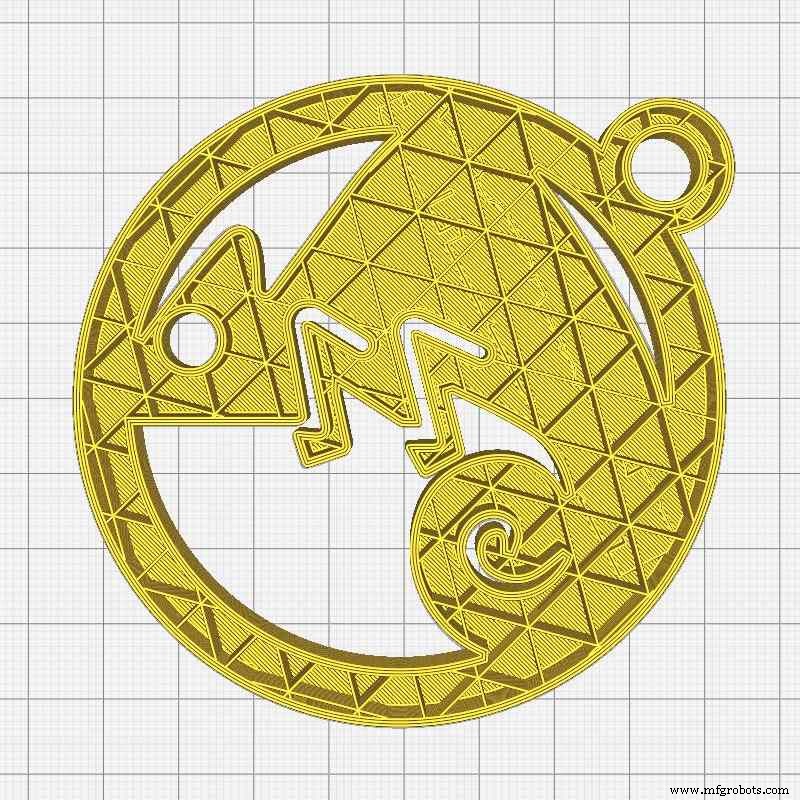
三角形填充
三角形填充如同日常结构,旨在沿壁方向实现最大强度,因形成各层的线条呈 45°,施加力分解为一半。
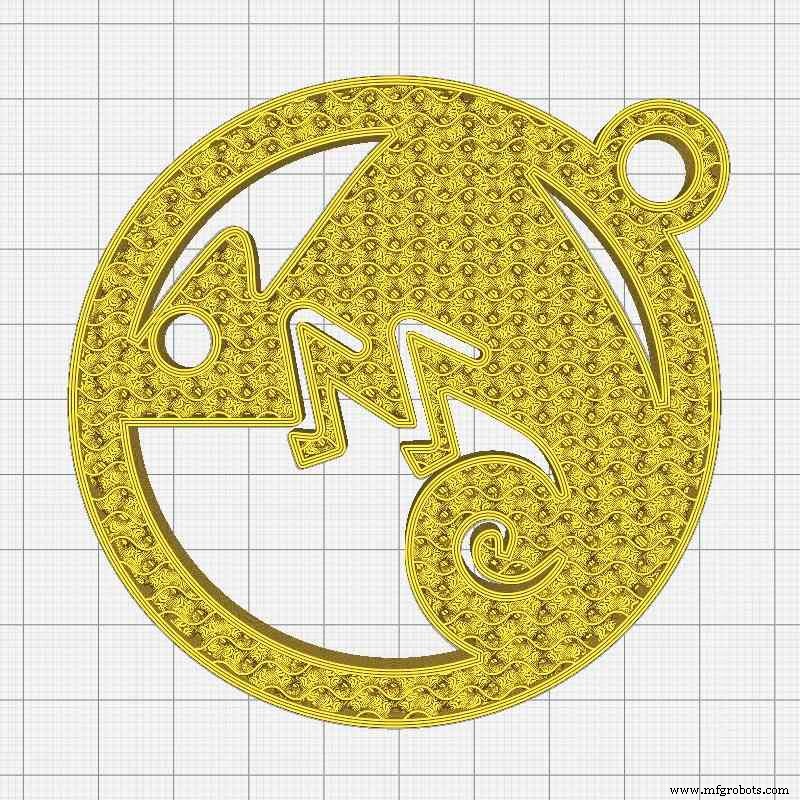
波浪形 填充
若需零件尽可能柔韧、可压缩和柔软,波浪形填充最佳。这种锯齿形填充增加回弹力,提供足够支撑确保顶部完全覆盖。
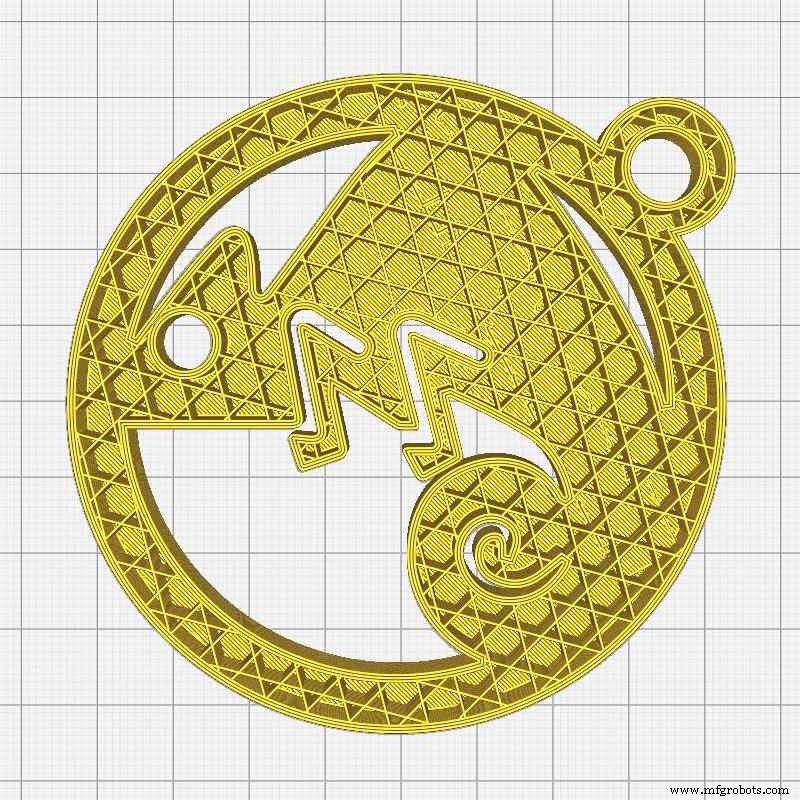
蜂窝 填充(三角六边形)
仿生学蜂窝填充(六边形)广泛用作碳纤维等复合材料芯材以提供强度。FDM/FFF 打印中可赋予零件各向同性高强度,优于矩形填充,但打印时间更长。
我们认为,矩形填充足以应对 90% 的 3D 打印应用,剩余 10% 为需特定填充的特殊情况。
选择填充的建议
正确配置填充是获得 FDM/FFF 3D 打印件所需强度的关键步骤。我们建议:非功能件、模型或原型用矩形填充 10% 密度;承受低/中负载的常规件用 20% 填充;承受高负载的功能件用 60%。填充类型和百分比数值还须根据每种 3D 打印机、及所用材料为刚性(PLA、ABS、PETG、尼龙等)还是柔性(Filaflex TPE 或 TPU)进行调整,以获得最佳结果。
3D打印