


优化 3D 打印:策略性暂停、嵌件与色彩过渡
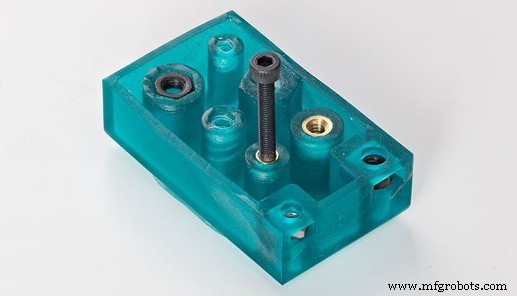
当 FDM 3D 打印机用户达到中级水平时,会寻求提升打印件的复杂度,无论是功能性还是表面处理。下文将探讨一系列通过程序化停机和金属嵌件提升 3D 打印机性能的技巧。
程序化停机
程序化停机操作简单,但许多用户不敢尝试。第一步是精确知道想要停止打印的高度(毫米)。根据所用切片软件,可直接获取(第 X 层)或间接获取(X mm)。后者需找到想要停止的层号,乘以层厚得到总高度(毫米)。
已知总高度(如 14 mm)后,有两种编程停机方式:直接在 GCode 中或在切片软件中。
早期通过修改零件 GCode 在所需高度编程停机。用户需找到层高(Layer),在下一行代码输入命令 M600。这是使用 Marlin 或衍生固件的 3D 打印机预定义的换丝命令。
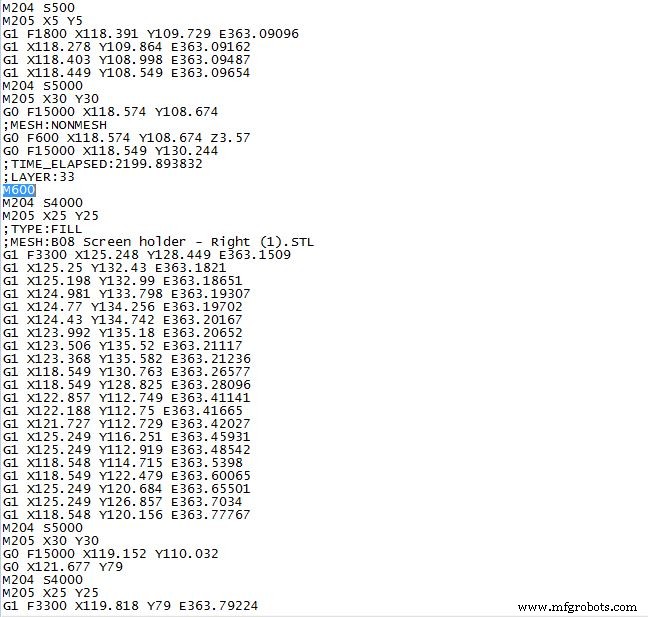
图 1:含 M600 停机的 GCode
目前有更简单的停机方法。Cura 等切片软件有插件可执行不同类型停机。因操作简便,下文解释可能的停机类型。
换丝
换丝停机适用于单挤出机打印多色零件,但用户设计时须注意:仅适用于 Z 轴方向、不同层高的颜色变换。在 Cura 中编程:"扩展 → 后处理 → 修改 GCode" 选择 "换丝",设置层高、回抽长度、插丝长度及停机时热端移动位置。此配置可重复多次。
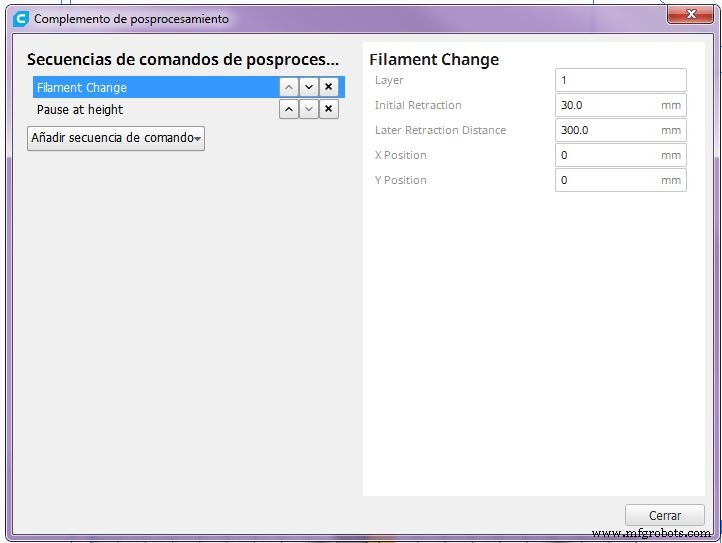
图 2:Cura 3D 换丝。来源:Cura 3D
指定高度停机
在特定高度停机可向正在打印的零件嵌入元件,如其他打印件、磁铁或螺母。在打印件中嵌入螺母是制造功能性零件时非常有趣且高效的操作。设计时须考虑螺母尺寸(两轴对边距离)、所需容纳间隙及螺母放置位置。若螺母位置留有无材料空间(常见于螺母不平行于打印底板时),建议在螺母上方打印一块填充件,占据不需要的间隙直至停机层高。下图展示上述说明:紫色为基础件,赭色为螺母,蓝色为填充间隙的打印件。
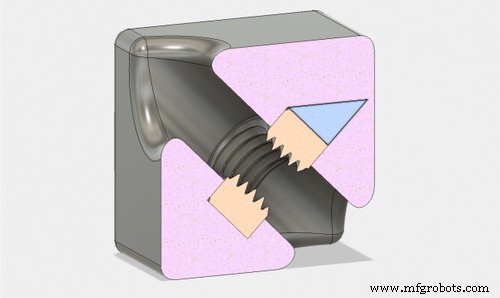
图 3:如何在倾斜面嵌入螺母。来源:Markforged
此类停机在 Cura 中编程:"扩展 → 后处理 → 修改 GCode" 选择 "指定高度暂停"。无论此类停机还是"换丝",打印机到达选定高度后停止打印,直到用户按屏幕任意键恢复。
金属嵌件
在打印中嵌入螺母的替代方案是使用金属嵌件。无论嵌件类型,用户必须明确嵌件的两个关键因素:抗拔出强度和抗旋转强度。抗拔出强度是拧紧螺丝时嵌件抵抗脱离孔位的能力,可通过增加嵌件长度提高。抗旋转强度是拧紧螺丝时嵌件抵抗自转的能力,随孔径增大而增加。另一通用考量因素是各类型和尺寸嵌件所需直径,需查阅制造商技术数据表获取推荐孔径。
明确上述要点后,3D 打印中常用两类嵌件:热熔螺纹嵌件和自攻螺纹嵌件。
热熔螺纹嵌件
此类嵌件用于热塑性材料,低温熔化。使用简单,仅需热熔枪或其他热源,通过热接触嵌件。其几何设计使塑料从孔壁熔化时形成牢固结合,防止拔出或自转。
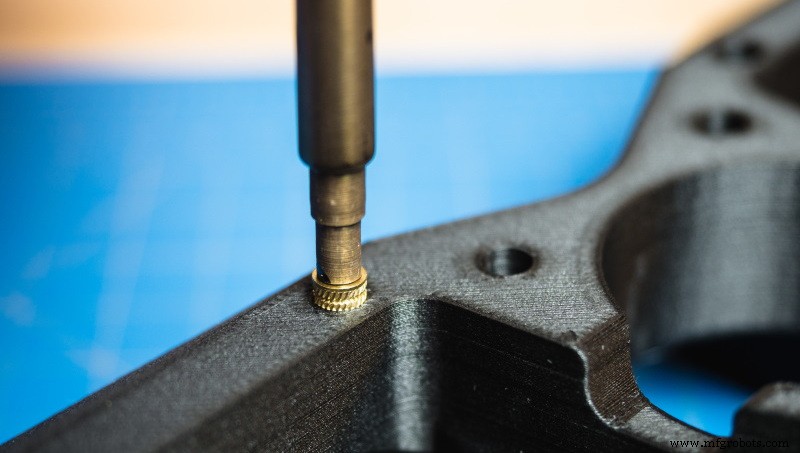
图 4:植入热熔嵌件。来源:Markforged
此类嵌件适用于大多数FDM 3D 打印使用的材料和零件。
Ensat 型自攻螺纹嵌件
某些用于SLS 和光固化打印的材料熔点较高或受热不稳定。此类情况建议使用自攻螺纹嵌件(Ensat 衬套)。
此类嵌件允许高载荷、耐高温的螺丝连接。其底端锥形配合切削槽,自动在孔内攻出螺纹。植入仅需一颗内径匹配嵌件的螺丝和两颗螺母组成双螺母锁紧。
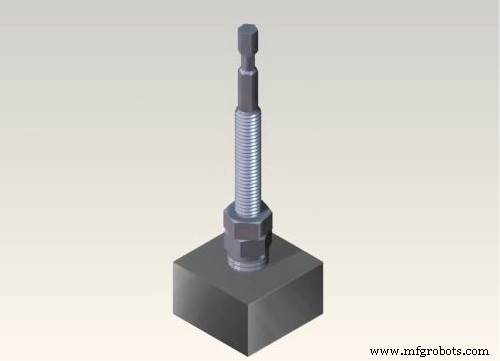
图 5:双螺母锁紧系统。来源:Norelem
这两类嵌件也有专用工具,推荐常规执行此类工序的用户使用。
结语
遵循上述建议,任何 3D 打印机 用户均可通过提升零件功能性来拓展应用领域。
3D打印