


为什么 3D 打印中的各向同性至关重要:提升一致性与性能
材料的各向同性是指无论沿哪个方向测量,其性质均保持一致。
通常大多数热塑性塑料被视为各向同性材料。因其聚合物链内聚力在各向均匀,力学性能也随之均匀。
材料本身具备各向同性,不代表由其制成的零件保持该特性。成型或制造工艺常导致零件呈现各向异性或正交各向异性,即使原料是各向同性的。
例如纤维增强热塑性塑料。塑料基体中纤维随机均匀取向,保持材料各向同性。但若采用机械拉伸成型,纤维可能在基体内按优选方向重新取向,导致材料变为各向异性。热塑性注塑或树脂固化过程中产生的内应力,也会降低材料的各向同性程度。
有时这种各向异性是刻意为之的工程决策,依据零件受载方向优化性能或重量/强度比。如纤维增强复合材料常用定向纤维网增强特定方向性能。
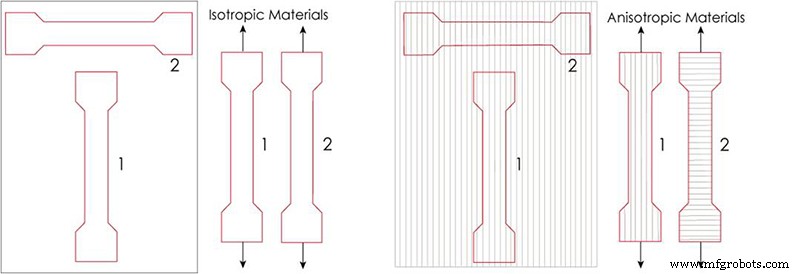
图 1:各向同性与各向异性材料。来源:Instron
但若各向异性是成型工艺带来的非预期后果怎么办?若受载方向不均且我们清楚零件各向同性随制造如何变化,可在成型时调整零件朝向,使优选方向与载荷方向一致。这极大增加了设计制造难度,但仍可规避。
然而,若无法预知零件受载方向,其性能在各向不一致将构成重大隐患。首先须测试各向性能并以最低值(如抗力)作为零件强度依据。其次,难以预测失效时刻,因最有利方向下的寿命可能远超最不利方向。
因此,对于须承担机械/结构功能的零件,各向同性控制至关重要。
3D 打印中的各向同性
FDM 3D 打印是各向同性受影响最显著的制造工艺之一。该工艺通过挤出熔融聚合物丝逐层成型。
正是因此,在微观结构层面,FDM 打印件属于微孔结构。这意味着零件实截面随方向变化,偏离宏观测量的表观截面。另一因素是层间结合力不总是理想且可复现的。
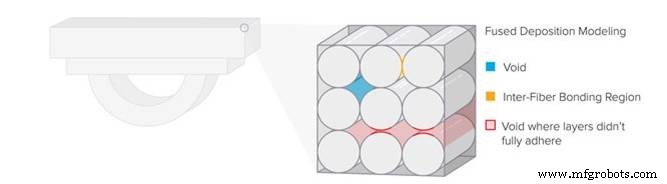
图 2:FDM 3D 打印微观结构。来源:Formlabs
因实截面与表观截面错位,三轴测试的表观弹性模量也会随之变化。
例:测试 1 cm³ 立方体,三轴弹性模量各异。计算 E = (F/S) / (ΔL/L) 时,三轴均取 S = 1 cm²,但实截面随轴向不同而异(见图 3)。
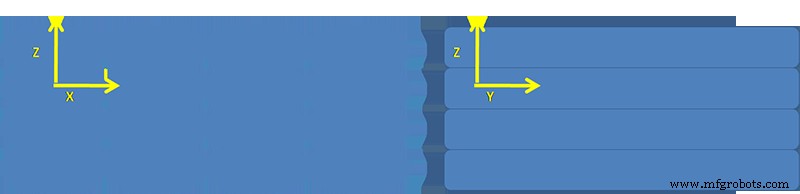
图 3:100% 填充、同向铺层打印件的截面示意
若每层旋转 90° 铺设(图 4),可在 X/Y 轴获得正交各向同性,但 Z 轴各向异性依存。
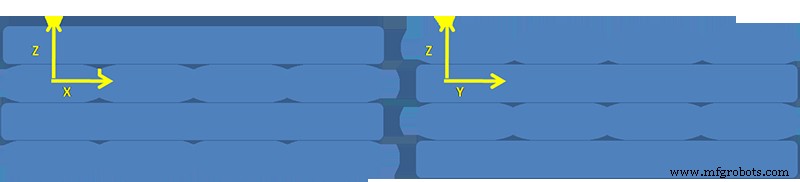
图 4:100% 填充、每层相邻 90° 铺设的截面示意
理论上,若每层微角度旋转,大尺寸、多层零件可在 XY 平面实现平面各向同性,但仍难达完全各向同性。
虽可尝试获取实截面预测理论性能,但实践中FDM 打印机精度不足以获得均匀可复现的微观结构(见图 5)。
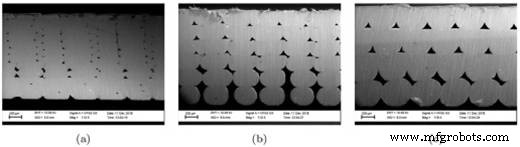
图 5:0.1/0.2/0.3 mm 层高打印件截面。来源:S. Garzon-Hernandez 等,Materials and Design 188 (2020) 108414
综上,极难预测 FDM 打印件的力学行为。
但此现象非 3D 打印通病。SLA 与 SLS 打印可制造高各向同性零件。
SLA 通过逐层光固化树脂成型,零件完全致密,实截面与表观截面一致。分子间靠化学键在全件均匀结合。
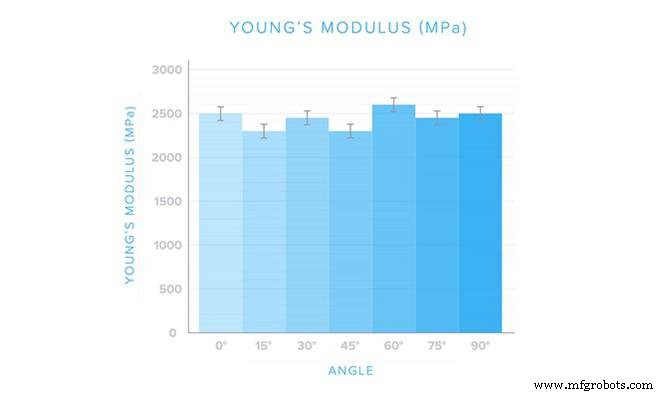
图 6:不同角度测得的 SLA 打印件杨氏模量。来源:Formlabs
尽管传统 SLA 树脂因力学性能差不被视为工程材料,但近年工程树脂大幅跃升,满足苛刻机械热性能需求。Formlabs 工程树脂配合Form 3L(最大成型 335×200×300 mm),成为众多需高各向同性、高力学性能应用的黄金搭档。
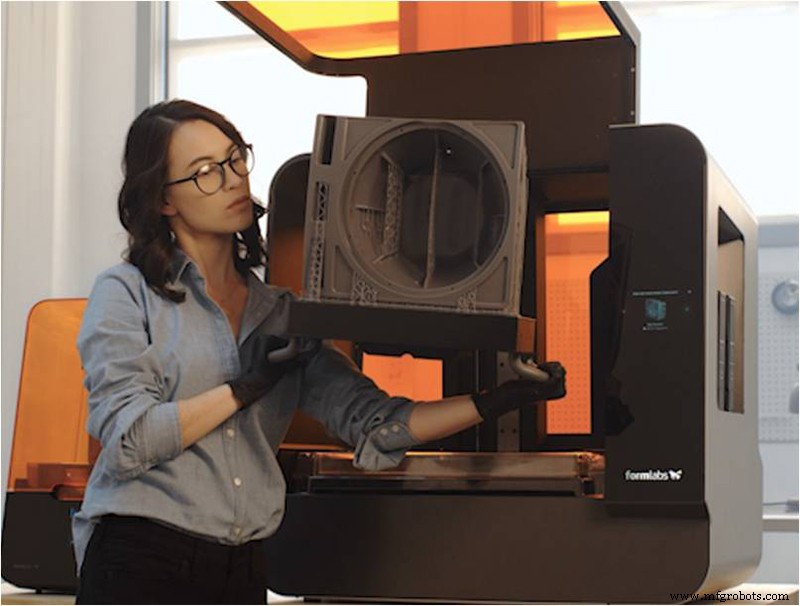
图 7:Form 3L SLA 打印机。来源:Formlabs
然而,工程应用中保证最佳效果的技术是 SLS 3D 打印。
该技术基于聚合物微粒逐层烧结。成件具备工程应用理想特性:高各向同性、高尺寸精度、免支撑,可直接打印高度复杂几何甚至已组装的运动机构。
SLS 件虽多孔,但孔隙均匀且不随打印朝向变化(图 8),这与 FDM 本质不同。
图 8:SLS 打印件内部微观结构
因此其高各向同性源于:实截面虽不等于表观截面,但各向保持恒定。
故 SLS 件力学性能虽异于原料,但恒定、与朝向无关、易于确定,简化工程计算,能以极低误差界定组件强度与寿命。
此外,SLS 可用工业广泛采用的工程聚合物:尼龙 11、尼龙 12、TPE、TPU 等。
Lisa Pro 等打印机性价比极高,能以氮气保护环境打印聚酰胺 11 等材料,产出极高品质零件。
视频 1:Lisa Pro 视频。来源:Sinterit
利用 3D 打印生产须满足机械要求的零件时,不应仅看原料性能,更要看制造技术。FDM 材料选择最丰富,但打印件极低的各向同性是难以逾越的障碍。打印朝向、填充模式、对工况的深度理解,是用 FDM 制造工程件的关键——这使其设计生产最复杂且限制最大。
SLA 与 SLS 消除了大多数上述限制。致密或均匀多孔、高各向同性、优质工程材料可用,使其成为 FDM 不适用场景的有力替代。
且免支撑直接打印预组装运动机构,使SLS 成为简化后处理的理想技术。
3D打印