


挤压成型工艺详解:原理、分类、设计要点与应用
什么是挤压成型?
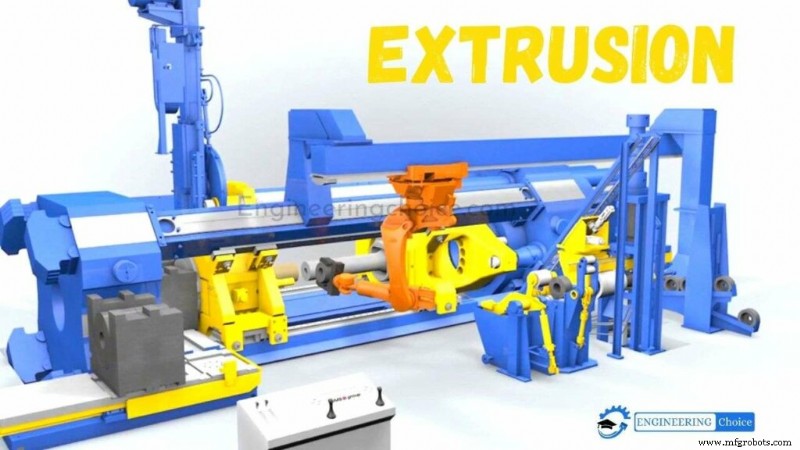
挤压成型通过模具型腔将材料挤压成固定横截面轮廓的制品。核心优势:能制造极复杂截面;可加工脆性材料(仅承受压应力/剪切应力)。兼具优异表面光洁度与设计自由度。
拉拔利用材料抗拉强度拉过模具,单道变形量受限,适合简单形状,常需多道次。拉拔是制线主流,金属棒/管也常拉拔。挤压可连续(理论无限长)或半连续(多件)。可热/冷态进行。常见材料:金属、聚合物、陶瓷、混凝土、粘土、食品。产物称挤压件。
中空截面挤压件不能用简单平模(无法支撑模具中心隔板),模具需呈块状带深度,先支撑中心段再内部变形为终形,材料绕过支撑熔合成闭合截面。金属挤压还能提升强度。
挤压成型特性
- 全长截面均匀一致的复杂截面
- 质量影响因素:模具设计、挤压比、坯料温度、润滑、挤压速度。详见《金属直接挤压设计指南》掌握5大关键变量与DFM设计技巧
- 可热/冷态,通常高温降低挤压力、改善塑性
- 原料利用率高、产率高、成本低
- 脆性材料无撕裂风险(仅受压/剪切)
- 表面光洁度优,减少后续机加工
- 金属挤压形成有利的沿挤压方向延伸的纤维组织
- 最小壁厚可达~1mm(铝)~3mm(钢)
挤压工艺分类
按金属流向、施力介质、工作温度分类:
- 正向挤压
- 反向挤压
- 静液压挤压
- 横向/纵向挤压
- 热挤压
- 冷挤压
- 冲击挤压
1. 正向挤压
最常用。装入加热坯料(仅热挤压)到容筒,垫块在后。机械/液压主轴施压挤出模具。热态矫直。高温钢材摩擦大,用熔融玻璃润滑;低温用石墨油。垫块保护热挤压主轴尖端。冲程结束留下“残料”无法挤出。
优势
- 坯料无需预处理
- 适配冷/热挤压
- 工装简单
劣势
- 摩擦大→挤压力高
- 残料留存容筒
- 主轴行程中所需力变化
2. 反向挤压
模具位于液压主轴末端向坯料移动挤出。静止容筒减少摩擦→功耗低。但挤出件支撑困难。
优势
- 摩擦小、功耗低
- 适配冷/热挤压
- 工装简单
劣势
- 挤出件支撑难
- 空心主轴限制载荷
3. 静液压挤压
容筒比坯料小,充液压介质传力。流体施加三向力,压力改善坯料成形性。密封关键,防泄漏/失压。流体隔离坯料与容筒壁消除摩擦,但专用设备/高调试时间/低产率限制工业普及。
优势
- 无摩擦→低功耗
- 高产率、大变形比
- 坯料温度低
- 受力均衡→金属流动均匀
- 可挤压大坯料/大截面
- 容筒无残料
劣势
- 坯料端部需锥度匹配模具入口角
- 仅限冷挤压
- 高压流体密封难
4. 横向挤压
容筒竖置,模具在侧向。适合低熔点材料。
5. 冲击挤压
属冷挤压范畴,类似反向挤压,限软金属(铅/铝/铜)。高速冲头极大力冲击坯料反向挤出。壁厚由冲头与模具腔间隙决定。脱料板脱离冲头。常用机械压力机,高速短行程成形。模具需高冲击/疲劳/强度。按金属流向分:正向、反向、复合。正向流向同冲力方向,反向相反。
优势
- 原料节省达90%
- 机加工时缩减75%
- 消除二次加工
- 减少多件装配
- 冷加工强化提升力学性能/可加工性
- 综合成本降低达50%
- 单端闭口薄壁管常用反向冲击挤压量产
劣势
- 仅限旋转对称件
- 工业冲压件常需后续锻造/整形/机加工才能完成
挤压成型应用
- 管材/空心管大规模生产
- 铝挤压件广泛用于多行业结构件
- 汽车车架/门/窗框架
- 塑料制品广泛挤压成型
优势总结
- 高挤压比(坯料截面积/制品截面积)
- 易实现复杂截面
- 脆/塑性材料均适用
- 冷挤压获高力学性能
劣势总结
- 初始/调试成本高
- 需大压缩力
制造工艺