


切片参数精通:硬件、材料、打印轮廓三大核心参数组详解
切片参数繁多,非深度玩家建议仅调核心三组:硬件相关、材料相关、打印轮廓相关。不同软件分类方式不同,但本质一致。
硬件参数:换喷头必改
- 喷嘴直径:实测值,如0.4mm喷嘴填0.4
- 挤出宽度:实测单壁厚度。层高=0.5×喷嘴时,挤出宽度≈1.2×喷嘴(例:0.4喷嘴+0.2层高→0.48mm)。需打印单壁立方体实测标定
材料参数:换耗材必改
- 打印温度:厂商建议值为基准,逐机标定
- 热床温度:同厂商建议值基准标定
- 腔体温度:恒温箱机型专有,通常设定略低于材料Tg
- 流量系数:挤出速度/移动速度补偿。<1欠挤,>1过挤。PLA/PETG常0.9-0.95,TPU/TPE常1.05-1.15
- 回抽速度/距离:材料-机器组合专属,通常20-40mm/s,距离视结构而定
- 层风转速:ABS关风,PLA满速,PETG/ASA低速(20-50%),首层必关风保粘接
打印轮廓参数:定质量、定强度、定表面
不随材料变,按零件功能调优。
层参数
- 层高:甜点=0.5×喷嘴(0.4→0.2,0.6→0.3),不超0.75×喷嘴
- 首层高:略低于层高,增强粘床
- 底部/顶部实心层数:层数×层高≥1mm为宜
外壳参数
- 壁数/周数:周数×挤出宽度≥1mm
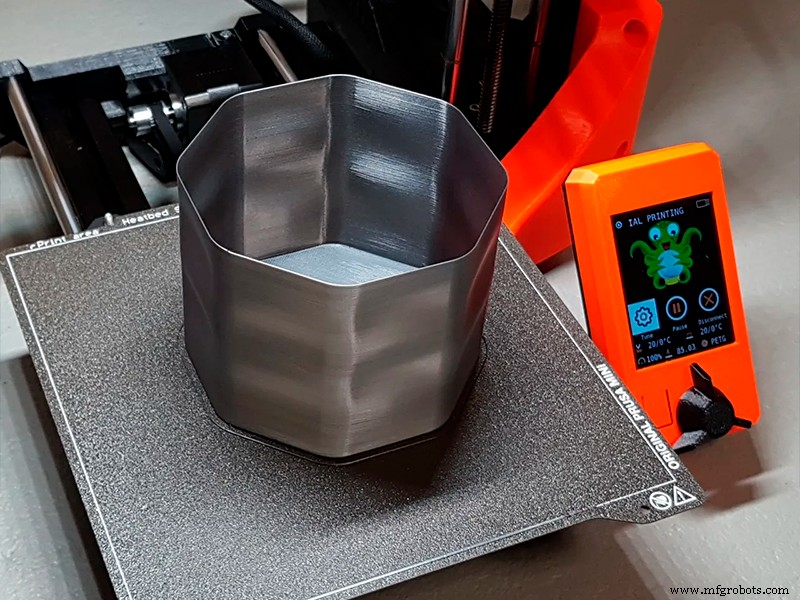
- 花瓶模式:单周连续螺旋打印,适配薄壁容器
填充参数
- 填充密度:10-30%常用,体积占比
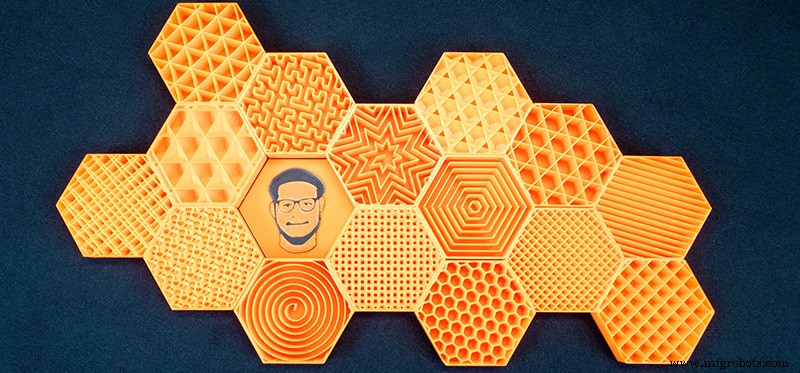
- 填充图案:
- 二维(直线/网格/三角):快、各向异性强
- 三维(Gyroid/立方体):各向同性好、耗时长
- 同心圆:柔性件极致柔顺,刚性件表面佳但强度低,适合展示件
- 填充重叠:重叠大→强度↑、表面可能透纹
- 分层填充:极薄层高(0.1mm)时,壁按0.1层高、填充按0.3层高,大幅提速不伤表面
上述核心参数配合合理速度、底部增强、材料档案,即可构建完整高效切片配置。注:本文通用原理,具体机型/厂商细节请以说明书为准。
3D打印