


热端全维度维护指南:从喷嘴到组装的专业级保养手册
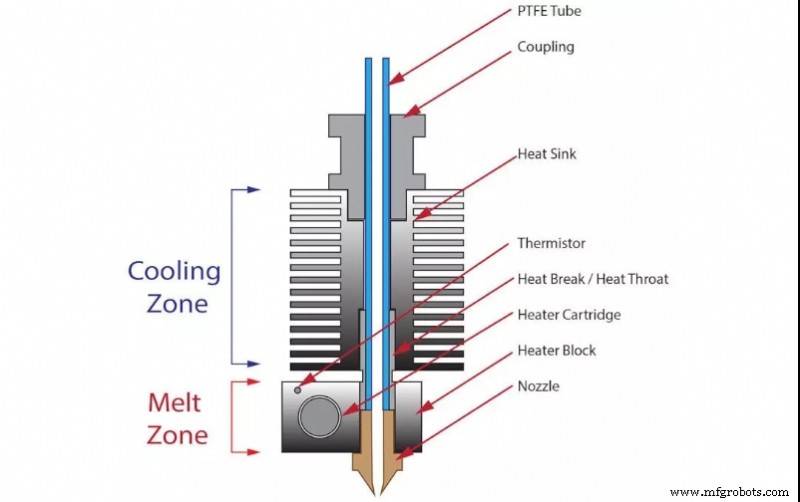
热端是FFF打印机最核心、损耗最大的部件。无论分体式(E3D V6)还是一体式(Hemera, LGX FF),核心组件同构:
- 喷嘴:熔体挤出口
- 加热棒:电阻丝加热加热块
- 温度传感器:热敏电阻/热电偶/PT100,测块温
- 加热块:传热核心,传递热量至喷嘴与热隙热端
- 热隙:热阻断核心,导丝防止过早熔融。全金属耐高温但易热蠕,PTFE内衬低摩擦防堵但限温<265°C
- 散热块:隔离冷热区,被动/主动散热
逐件维护清单
喷嘴:易耗件,定期轮换
磨损→孔径变大、长度缩短→挤出不稳→表面粗糙。加速因子:碳纤/玻纤/陶瓷/金属/磷光填充丝极强磨蚀。
材质寿命阶梯:
| 材质 | 非磨蚀料寿命 | 磨蚀料寿命 | 备注 |
|---|---|---|---|
| 黄铜 | ~200h | 不推荐 | 极软,需高频换 |
| 镀镍黄铜/铜 | ~1000h | ~100h | 表面硬化,性价比高 |
| 不锈钢 | ~1000h | ~100h | 医疗/食品级,磨蚀料非首选 |
| 硬化钢/同类 | 不推荐 | ~400h | 磨蚀料首选,表面粗糙略影响质量 |
| 红宝石尖端 | 至尖端脱落 | 至尖端脱落 | 极耐磨、质量恒定,黄铜座磨穿即报废 |
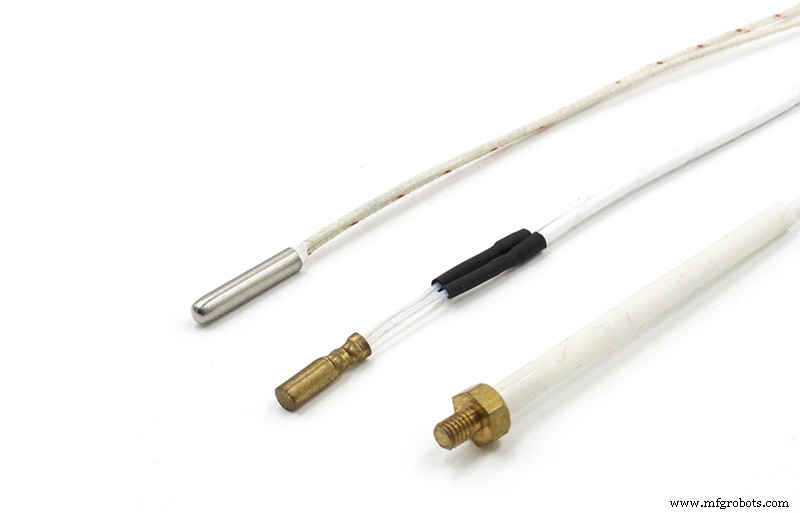
加热棒:重点查线缆护套
耐高温护套老化裸露→短路/起火/人身伤害。见磨损即换,零容忍。
温度传感器:查接头与线缆
线缆损伤→读数漂移/卡死最大值。高频巡检接头完整性。
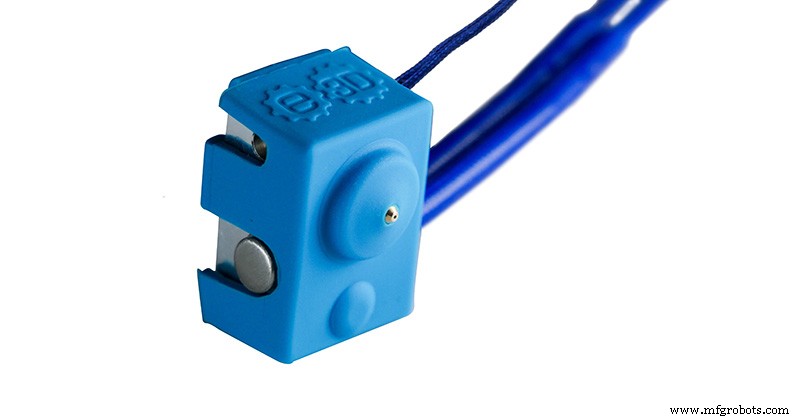
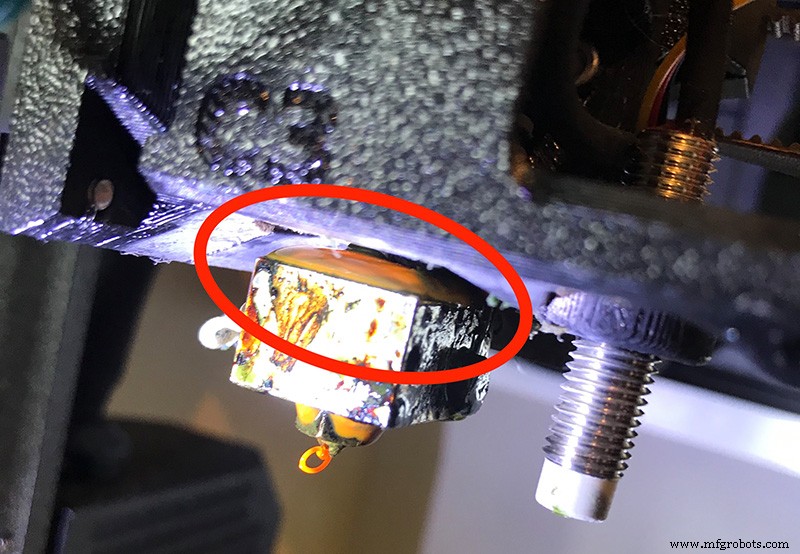
加热块:保洁防挂渣
塑料碳化脱落沾染成品。硅胶套/不沾涂层辅助,定期拆洗/换套/补喷。
热隙:分类别维护
- 全金属:磨蚀料每500h拆检喉管磨损,见痕即换
- PTFE内衬:PLA每500h、ABS/PETG每300h、磨蚀料每80h换管
散热块:导热膏+风扇巡检
冷热区界面涂硼氮化物导热膏(不粘、易拆)。主动散热必查风扇转动,温控风扇注意触发阈值(50/100°C)。
组装紧固:热胀冷缩松动是常态
- 每2-3周全拧紧
- 喷嘴必须热态拧紧,确保喷嘴-热隙零间隙(防漏料炸块)
- 扭矩参考:E3D 3 N·m,Slice Engineering 1.5 N·m,无参考值用1-2 N·m
- 同步查加热棒/传感器固定螺丝
跨体系混用:高风险禁忌
螺纹同款≠兼容。长度/尺寸/公差差异导致漏料/堵塞/损坏。仅用原厂或同体系件。
换丝必过清洗丝
残留高温料遇低温料→堵头。清洗丝500-800mm,温度=上种料温+10°C。
层风误吹加热块
风向偏移吹冷加热块→温控报警/波动。关层风测试排查。
进丝口防尘
直驱机进丝口裸露易进尘→堵头。全程PTFE管导丝,料盒密封存储。
多热端校准
- Z向:主热端定高,其余热端跟随对齐
- XY向:厂商提供校准模型/通用模型,测偏移写入固件补偿
- Z高每2周查,XY仅偏移时校
热端维护最繁琐,却是打印质量与成功率的基石。注:通用指导,具体机型以厂商手册为准。
3D打印