


开放/封闭/主动恒温腔3D打印机:材料收缩率、玻璃化温度与选型决策树
所有塑料熔融挤出后冷却收缩0.3%-4%,非均匀冷却导致翘边、分层、尺寸失真。核心对策:打印全程维持略低于材料Tg的环境温度,打印后缓降至室温。
材料收缩率与Tg/打印温度对照表
| 材料 | 收缩率% | Tg(°C) | 打印温度(°C) |
|---|---|---|---|
| PLA | 0.3-0.5 | 40-60 | 190-215 |
| PETG | 0.2-1.0 | 75-85 | 220-260 |
| Nylon 12 | 0.7-2.0 | 55-65 | 260-290 |
| Nylon 6-6 | 0.7-3.0 | 75-85 | 255-280 |
| ABS | 0.7-1.6 | 90-100 | 220-240 |
| ASA | 0.4-0.7 | 90-100 | 240-260 |
| HIPS | 0.2-0.8 | 80-90 | 210-240 |
| PC/ABS | 0.5-0.7 | 100-150 | 270-285 |
| PEEK | 1.2-1.5 | 140-160 | 380-400 |
| PEI | - | 190-210 | 350-400 |
| PP | 1.0-3.0 | - | - |
| PVDF | 2.0-4.0 | - | - |
| 碳纤增强Nylon | 0.5-1.0 | - | - |
| 碳纤增强PEEK | 0.5-0.8 | - | - |
三大机型决策树
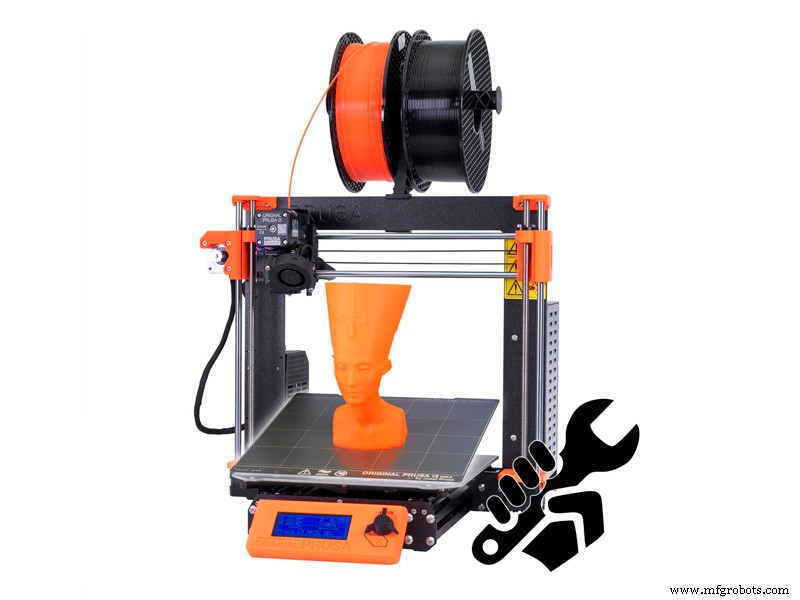
开放式:收缩率<0.5%材料专属
PLA、大部分链(PETG非共聚酯)、柔性料。大件亦可。禁用ABS/ASA/Nylon/PC等高收缩料。
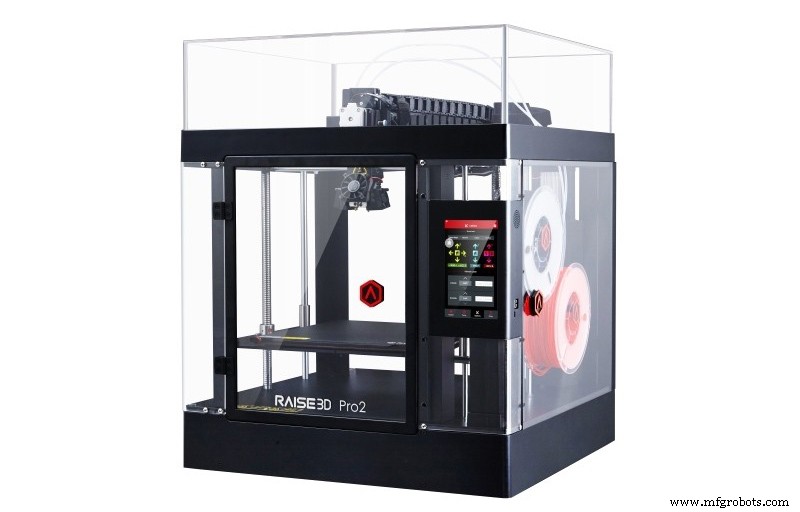
被动恒温腔(全封闭无加热)
利用热床余热积聚,典型腔温45-65°C。接近Nylon/ABS/ASA的Tg,显著改善中小件成型。大件仍可能失效。禁用PLA(腔温超Tg致热蠕堵头)。
主动恒温腔(闭环控温)
配高温热端(400-500°C)、液冷系统,分两档:
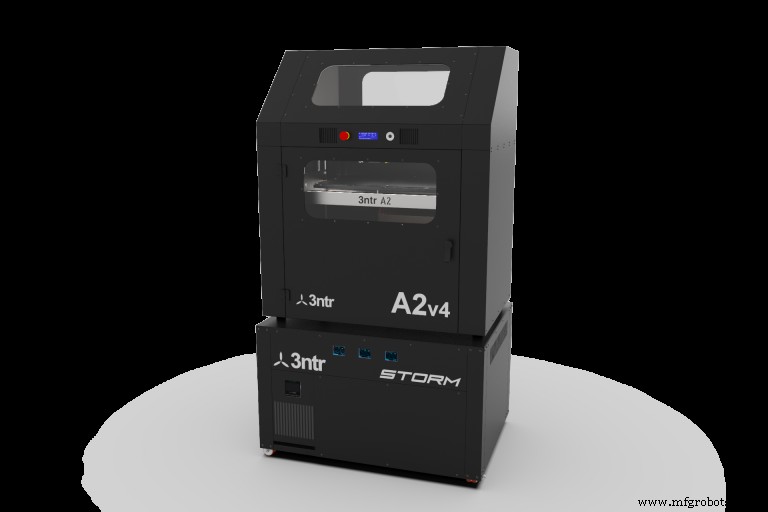
低温主动腔(80-120°C)
量产级ASA/ABS/Nylon/PC大件高精成型,尺寸稳定性最佳。宣称兼容PEEK实为仅限低温PEKK小件。
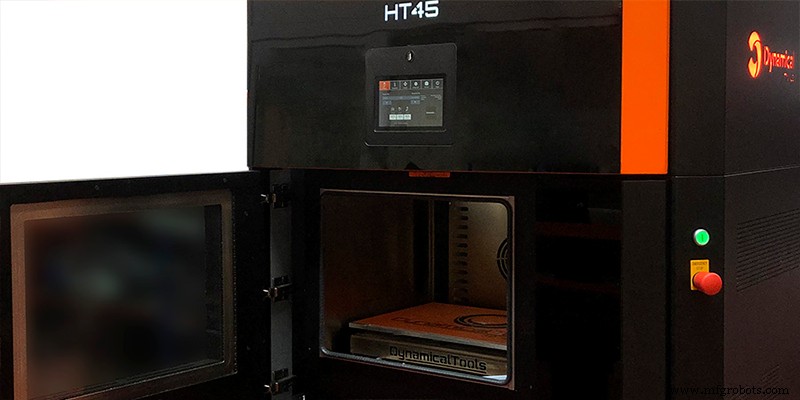
高温主动腔(160-180°C)
专攻PEEK/PEKK/PEI,设备昂贵、需专业人员。其他材料极少用。
选机前明确材料/件尺寸/精度要求,对号入座。注:通用原理,具体机型以厂商手册为准。
3D打印