


高强度嵌入式螺纹嵌件:为3D打印件装配注入工业级可靠性
增材制造虽能一体成型螺纹,但塑料螺纹易变形、滑扣、脆断,无法满足可拆卸装配或大型构件永久连接的工程要求。金属嵌件成为关键补强方案。
什么是嵌件?
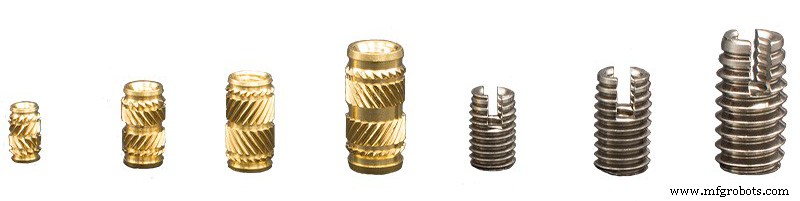
金属螺纹紧固件,压入/热熔/自攻预埋于预留孔内,为塑料件提供可靠螺纹连接界面。
选型双核指标
- 抗拔出强度:拧紧螺丝时嵌件抽出阻力。加长嵌件长度可提升
- 抗扭转强度:拧紧时嵌件自旋阻力。增大外径增加夹持面积可提升
兼顾嵌件直径/长度、嵌件材质(黄铜主流、不锈钢耐蚀、铝轻量)、基体材质。FDM热塑性材料兼容绝大多数嵌件;SLA热固性树脂仅限自攻/螺旋丝锥嵌件(不可热熔/压入)。
注意:FDM各向异性导致冷压嵌件易分层,安装工艺比SLA更关键。
四大主流嵌件类型与安装工艺
热熔嵌件
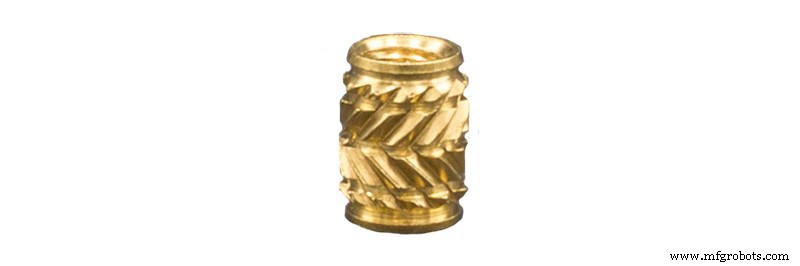
适配热塑性塑料。烙铁/热熔枪加热嵌件→压入略小于外径的预留孔→塑料熔融回流包裹螺纹牙→冷却锁死。双通孔设计,螺丝长度不受嵌件长度限制。实测:抗拉15kg、抗扭2.5kg。
压入/铆接嵌件
孔径=嵌件外径,压入工具压入即定位。注意防止孔口塑料碎裂。
自攻嵌件
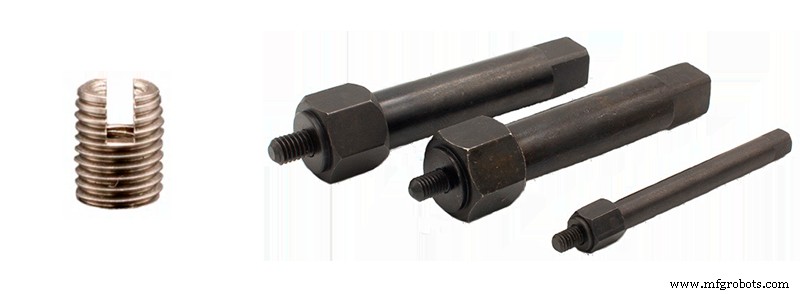
适配SLS/光固化高温/不稳定材料。内外双螺纹,专用攻丝工具(Ensat类)旋入,在塑料中自攻成螺纹,连接强度远超热熔。材质多为不锈钢,耐磨耐蚀。
螺旋丝套
双螺纹同自攻,但需先攻底孔螺纹再旋入,最后折断定位环。外观工整、实用性强,成本较高。
设计与安装黄金法则
- 孔径公差补偿:设计阶段预留公差吸收打印尺寸漂移
- 孔深≥嵌件长+螺丝伸出量
- 壁厚≥2×壁厚阈值,避免攻丝切入填充层
- 安装:嵌件居中垂直、控速慢压,防金属硬度碾碎塑料孔壁、防交叉螺纹
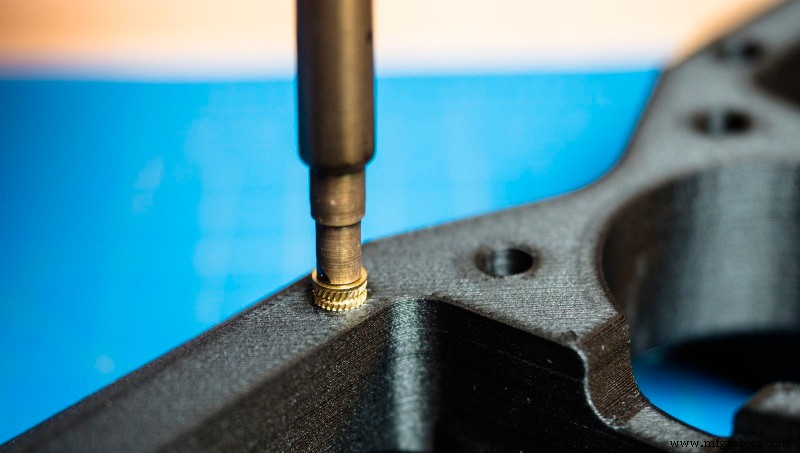
嵌件技术让3D打印件跨越“手板”门槛,迈向工程级功能装配。随技术迭代,此类方案将持续释放增材制造潜能。
3D打印