


传感器赋能的刀具控制:推动机床走向主流
工业 4.0 和 IIoT(工业物联网)计划成功的关键因素,是加工中心乃至刀具本身涌现出更多更好的传感器。这些传感器提供数据与连接,奠定“未来工厂”的基石。
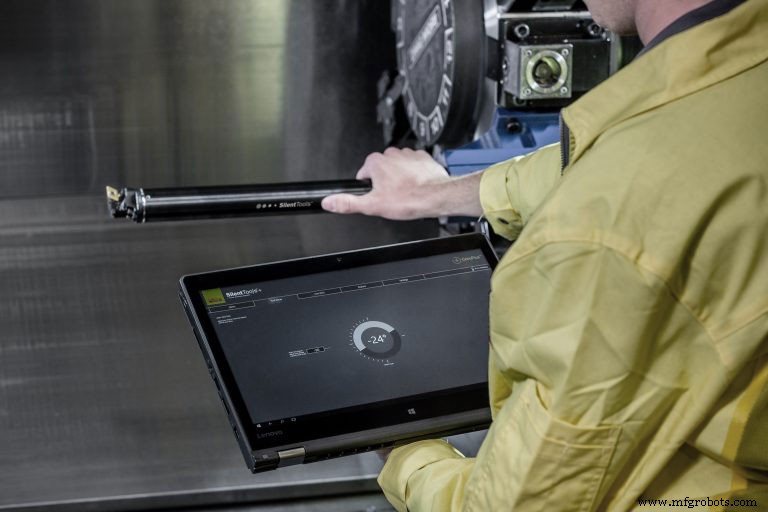
但这远非未来愿景,各类“智能传感器”已上市——采集数据,向操作员展示机床健康状况与金属切削过程。演进通过日益精准测量零件位置、成品几何形态,以及刀具配置与控制来实现。
《制造工程》邀请多位行业专家评估基于传感器的切削控制系统现状,并展望未来机遇。
现状与未来
在基于传感器的控制与优化领域,我们在从绘图板到成熟产品的连续体上处于何处?答案是“视情况而定”。
“基础测量与自适应控制方面,我们已远进学习曲线,”Marposs Corp.(密歇根奥本山)磨削产品经理 Frank Powell 说。“机床可配备多种在线传感器与换能器。第一层级用于机床保护,因系统对意外力应变或潜在碰撞的反应比操作员快 1000 倍。技术通过日益精准测量零件位置、成品几何形态、刀具配置与控制而推进。”
就工业 4.0 而言,刀具数字化制造技术更接近绘图板而非成熟产品,Sandvik Coromant(新泽西费尔朗)Silent Tools 技术销售专家 Neil Munson 说。“我们正处行业范式转变的悬崖边。事实上,我们公司正迈出基于传感器的智能刀具的第一步。”
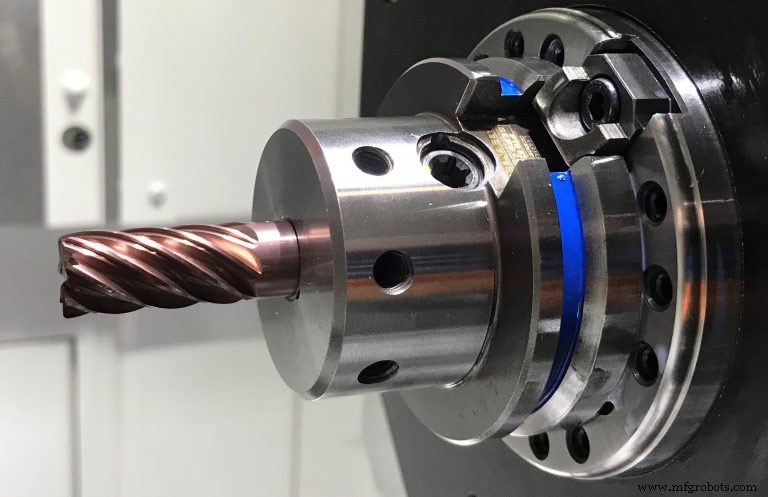
BadAxe Tooling Solutions 的 Joe Volansky 观点略异。“产品已验证且远进学习曲线,可用革命性方式应用,”Volansky 说。“我们基于验证科学推出铣削新品,以全新方式在机床物理极限边缘给出解决方案。”BadAxe Tooling Solutions 是三家美国公司联盟:Briney Tooling Systems(密歇根巴德阿克斯)、Fullerton Tool Co.(密歇根萨吉诺)、BlueSwarf LLC(宾州州立学院)。
“我观点是我们处于开发曲线中段,”Okuma America Corp.(北卡夏洛特)产品专家经理兼技术中心经理 Wade Anderson 说。“基础设备效率与外围设备通信方面,有多款现成方案即刻可用。但人工智能(AI)和增强现实(AR)技术更多是新兴。”
Praemo(安大略基奇纳)工程副总裁 Andy Henderson 指出,车间设备产生海量数据,Anderson 提到的新兴技术至关重要。“自动化领域自 1970 年代以来经历了非常‘物理’的演进,”Henderson 说。“下一个前沿是‘心智’演进——用 AI 和机器学习(ML)赋予数据智能。在连续体上,这些技术成熟且在个人消费领域(Google、Amazon、Facebook 等)持续应用。制造业应用滞后,但使用这些技术的软件如 Razor 正帮助机床车间实现 AI 与 ML 价值。”Razor 是 Praemo 产品,连接数据源、收集信息、提供洞察与建议行动,帮助用户预emptive 行动减少设备停机、优化生产流程、管理风险。
传感器为王!
专家一致认同传感器的关键角色。有句老话:“可测量的才可管理。”虽不知谁说(有人归于开尔文勋爵,有人归于彼得·德鲁克),但它强调:任何控制或优化机床的尝试,必须基于关键接触点——刀具与工件接触处——快速、准确、可靠的数据。
技术上讲,用于自适应控制成功采集、分发、分析数据的技术在当前工业 4.0 和 IIoT 热潮前很久就存在。历史上,在线测量设备可追溯 60 多年前(如 Mario Possati 的磨削在线检测规)。但传感器重大进步发生在近期。
近期技术
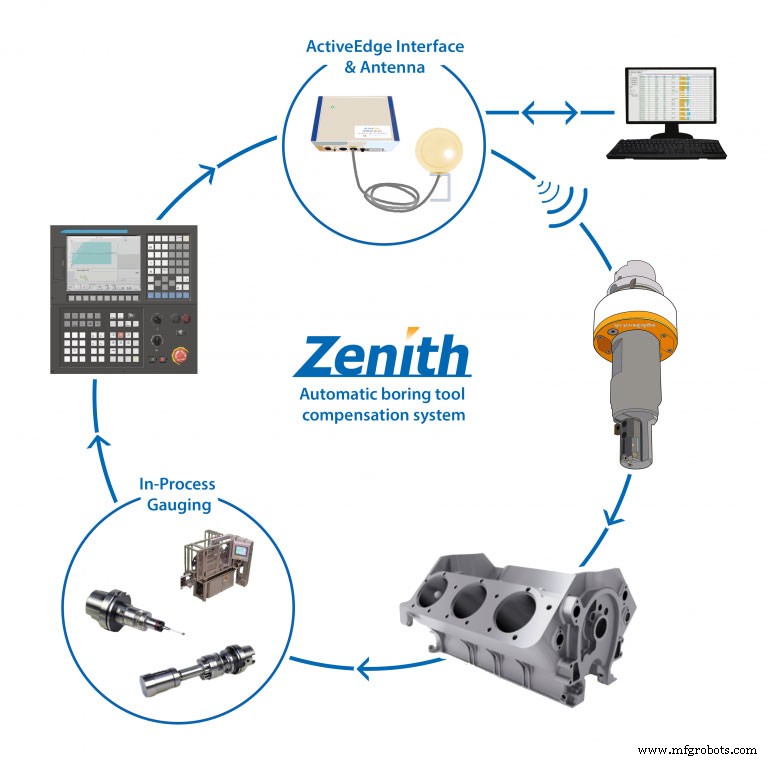
一项进步是自动补偿刃磨损的镗刀。“无论 CNC 机床多复杂,都无法自动补偿镗刀刃磨损,”Rigibore Inc.(威斯康星穆克沃纳戈)总裁 Anthony Bassett 说。“我们的电池供电 ActiveEdge 刀具实现镗刀刃在线自动定尺。利用无线技术远程调整单刀具多个刃直径,优化工艺性能,免除操作员干预。”
铣削领域开拓新境的是 BadAxe Smart Tool 组件与软件系统。BadAxe 用物理原理替代试错,开机即命中机床“甜点”,据公司介绍。利用特定机床、主轴、刀柄、刀具组合的固有振动频率模式测量,其专利算法与分析计算机床最佳稳定区。结果是现成的预平衡组装刀柄与刀具,加上针对个别机床优化的软件界面。
“人人知振动与颤振是高速加工主要限制因素,”BadAxe 的 Volansky 说。“操作员通常试错寻找正确进给、转速、切宽、切深。很多时候自以为撞上性能墙,实则无颤振操作存在于反直觉设置中,金属去除率远高。我们的产品从开机即刻定义该设置,无论侧铣、全槽、倒角。”底层技术经波音幻影厂、美国国防部等机构验证,显著提升作业 ROI。
BadAxe 正建立不同机床组合大数据库。若客户机床不在库中,可一次性测试确定其动态设置。
Sandvik Coromant 推出 SilentTools+ 智能刀具,从在线传感器迈向刀内传感器。“SilentTools+ 是阻尼刀具方案,为长悬伸加工提供极大洞察,操作员通常盲飞,”Munson 说。
“高科技工厂的长悬伸加工挑战在于操作员想全程控制到刀尖,”他说。“我们在 SilentTools 内嵌传感器,经蓝牙与图形界面通讯,让操作员在封闭机床、深孔内拥有‘眼’与‘耳’。还有功能快速简易设定,判断刀尖是否对中。”
SilentTools+ 系统实时监测刀具挠度、颤振、切削力、刀具负载与温度。“因洞察所有这些领域,我们认为废品率将降低、生产率增益将实现,带来真实节省,”Munson 补充。
请给我信息!
部分传感器输出仅供参考,增值在于信号被处理并用于控制零件质量与刀具状况。制造商可最小化刀具路径与加工时间、改善表面光洁度、最大化机床寿命、高效加工复杂几何、薄壁、空心圆柱、细长轴等挑战性零件。
Anderson 说:“Okuma 监控系统是良好第一步。允许多达 64 个可定制的工艺专用输入。客户用监控系统测量机床停机、分析 OEE(综合设备效率)数据,发现只是操作员离岗导致机床停机。用监控系统,操作员可获潜在问题预警,采取预防行动。”
Henderson 认为制造成功之路最终穿过金属切削应用中刀具生成的数据大山。“这些数据是优化的宝贵‘原材料’,”他说。“我们 Razor 软件的算法能筛选海量数据,发现人类用电子表格永远找不到的相互关系与模式。AI 和 ML 技术开发模型,帮助操作员与管理者极快得出数据驱动结论并行动。智虽人工,却极度模仿制造业人类思维。唯一区别:不被海量数据淹没。收集时间越长、数据越多,Razor 学得越多。”
证实能力
Marposs 的 Powell 称,当今系统已证实能维持切削过程,预判异常并通知操作员或机床采取纠正行动。“仅通知还是自动行动,由客户决定,”他说。“技术上我们有大量自动控制能力,某些情况下未被利用。”
Marposs 新系统 BLÚ 凝聚 50 多年磨床与机床经验。集机床监控、工艺控序、防撞于一体,实时刀具与工艺监控、自适应控制、防撞,具快速处理与采样时间。Powell 说:“BLÚ 设计为近乎无缝集成机床,助操作员在任何模式:装夹、手动、自动。”
系统核心是安装在机床电柜内的主节点。具有总线结构,可插入其他节点:在机测量、声发射监测、砂轮平衡(磨削)、刀具后退等功能。
Rigibore 的 Bassett 称 Zenith 系统是镗削闭环自动系统。“传统系统纯机械,无连续反馈至镗床,”他说。“Zenith 向机床控制反馈位置,确认刀具按期望量调整。位置传感器反馈防止坏件加工。”
这项技术能走多远?
“不一定看到数字或基于传感器刀具方案的终局,”Sandvik Coromant 的 Munson 说。“现代机床车间与制造设施中,传感器与 IIoT 在刀具中的应用未来 5-10 年将更普及,遵循消费品应用路径。对我们,自然演进是将 SilentTools+ 集成进 CNC 机床控制。目前是独立系统含实时工艺视图。我们与机床制造商和 CAM 软件合作伙伴合作,从独立系统迈向机床控制与工艺集成。”
Okuma 的 Anderson 赞同。“技术及其实施将孕育新技术,”他说。“多年前我觉得车内自动防眩后视镜荒谬。现在没它不买车。同理,我行业新技术将催生替代进步的新市场。”
Marposs 的 Powell 认同永无终局。“技术已就位监控所有关键参数变量,”他说。“当然有改进空间,我们日夜开发更快更灵敏的传感器、更快更智能处理传感器数据的软件。10 年内定有至少一项颠覆性突破,让机床车间更高效、更富产。局势变,我们随变。”
BadAxe 的 Volansky 认为公司当下就有颠覆者。“发展步伐加快,”他说。“客户不愿等 5-10 年。我们有产品重新定义效率,助机床在物理极限运行。下一步是将专有振动传感与数据分析嵌入机床及其逻辑,移除刀具组件。”这样机床仅在最高优化态运行,无操作员试错。
Rigibore 的 Bassett 称:“我们开发目标包括用 CNC 控制自动订购硬质合金刀具、减少操作员干预、从单一中心调整、在另一工序运行时输入实体模型至 CNC。今日主要限制是不同 CNC 机床制造商与控制器厂商间的不兼容与缺乏标准。”专有方法将限制增长,最终让想轻松加新功能的客户成本更高。
Praemo 的 Henderson 称,有人把无人干预的黑灯工厂定为终局。“我个人认为黑灯工厂似世界和平追求,”他说。“对制造业,是值得追求的概念,但许多情况无法达成。内嵌刀具与刀具网络的传感器;无缝采集、组织、分析数据的软件;联网成工厂智能源的机床,让我们更接近黑灯工厂。这不意味着机器取代人。它解放人做非琐碎、更有成就感、绝对更高产的工作。类似 CNC 出现自动化了加工中心手动控制,让人更安全、更高产地工作。”
自动化控制系统