


如何选择适合您的CNC数控系统
并不像你想象那么可怕
像制造数字化架构大多环节一样,计算机数控系统(CNC)近年飞速进化:处理速度大幅提升、先进算法落地,同时提供更简洁直观的用户界面。那么如何在不同类型CNC中抉择?需确定一款?如何导入新版本或全新CNC?
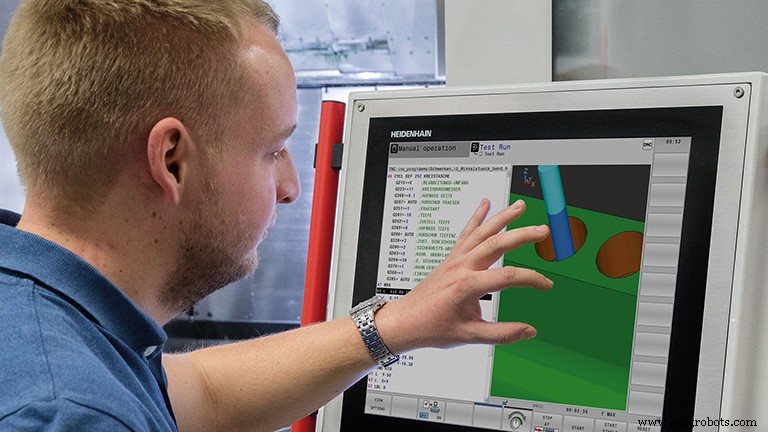
先解决一个关键问题:选项远比你想的多。Heidenhain公司机床业务发展总监Gisbert Ledvon指出,许多人以为只能买演示机或销售推荐的那款控制器,但通常并非如此。他以大型精密机床制造商DMG Mori为例:“你可以买配Heidenhain控制器的DMG机床,也可以选西门子或FANUC。机械结构、铸件、丝杠、服务支持等全同。”FANUC美国公司CNC工程经理Paul Webster补充:“机床制造商决定装什么控制器,但最终用户通过指定需求在很大程度上影响该决策。”
易用性考量
易用性是许多车间选CNC首要考量,缘于熟练劳动力短缺。Webster说:“大多时候他们想要厂里已有的。回溯70、80、90年代初,FANUC控制器最可靠、一致性最好。”虽对FANUC易用性有争议(稍后详述),但其普及度毋庸置疑。“FANUC用户界面积累40多年历史,”Webster观察道,“许多工厂仍运行30多年的FANUC 6M、6T、10T控制器。”这也意味着工厂里凡需CNC之处——无论是输送机等辅助设备的运动控制器、冲床、五轴加工中心、八独立主轴各跑不同工艺的指数车床——皆有适配FANUC控制器。“虽系控制系统类型不同,但操作手感相似,”Webster解释,“跑机床的工人能跳到辅助设备上操作、排故、维护,零障碍。”
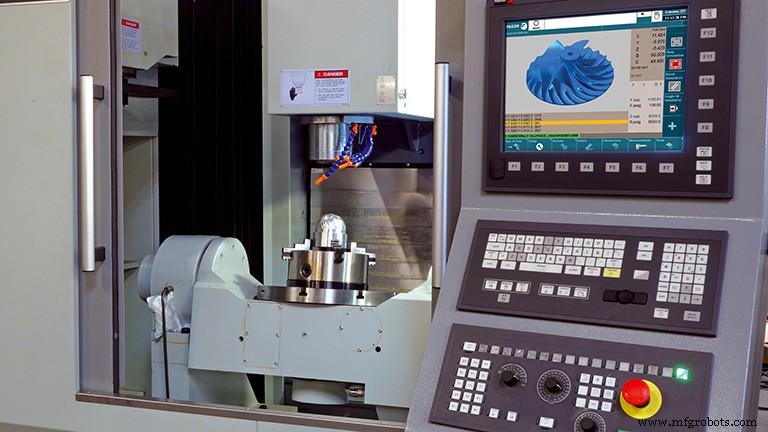
Fagor Automation美国区域销售经理Todd Drane也认可跨制造领域统一控制器的价值。Fagor应用间实现同一用户界面。“学会Fagor车削CNC,铣削CNC也会了,因为菜单与创建执行程序的方法完全一致,”Drane说,“车削调用的固定循环虽异于铣削,但调用方式相同。显而易见,车间人员互换性与通用性更强。”Drane补充,Fagor还开发了超越传统铣削车削的多种应用CNC:“磨削、激光、路由器、水刀、通用运动控制。也能在所有CNC平台快速轻松创建自定义编辑器、画面、页面、程序,故客户所需皆可实现。”
Webster与Drane均指用户界面或HMI(人机界面)为关键考量。严格讲HMI与CNC分离,机床制造商有时叠加自定义HMI。专用应用(如磨削)更易叠加,有时为打造差异化优势。(Ledvon注Heidenhain用户例外:“整个界面、键盘、触屏始终呈现Heidenhain功能。除自有循环外鲜有叠加。”)探究这些变体超出本文范畴,我们聚焦主流CNC供应商的差异。
广泛而言,前文提及的普及型FANUC控制器以键盘输入M/G代码编程,界面不花哨。因“大家都会用”故易用。五轴加工时,工程师用CAD/CAM建加工程序,后处理生成M/G代码在机床运行。用户不在控制器上编五轴程序,通常至今仍不编。Ledvon称世界正超越用抽象语言定义直线或圆弧的方式,转向对话式编程:“更短清晰的指令如‘我要跑钻孔循环’或‘我要跑剃齿循环’,回答几个问题控制器搞定其余。这才是现在。将更交互、更简单。”机上编程将通过更大触屏、具智能手机特性(捏合缩放、触摸滑动标记复制等)实现。
变革部分源于新生代机加工人员入行,但Ledvon称老操作员也接受新技法,只是稍慢。“我们经验里,三到六个月后他们通常不想回头。”
Heidenhain长期坚持对话式编程,FANUC也未懈怠。2016年推出友好触屏界面iHMI,近几月推出重大改进。FANUC美国全国销售经理Jody Michaels举例:早期界面使运动学标定极难,需FANUC专家。现在HMI上有图标。“填空、按循环启动即可,”Michaels解释,“显然探针、触针直径等得先设定,但就这么简单。”
FANUC还拆分探针程序,用户无需翻旧菜单即可应用。新增从外部导入刀具数据(进给、转速、涂层信息等刀具描述)功能,这是行业通行做法,FANUC曾抗拒。
Michaels还透露FANUC iHMI现支持将实际零件几何直接导入对话式程序。“我们从未有此可能。现在可导入DXF、IGES文件或实体模型,无需在控制器上绘图即可编程。这是我们的重大突破。”Ledvon称此功能欧洲常用,北美也在普及,尤适简易零件与中型职业车间。“利用CAM导入器将DXF/IGES转为可加工程序,直接在控制器上完成,比回头找CAD/CAM工程师排队高效得多,因为他要供五六七八十台机床。”Ledvon认为这能赋能拥抱新方式的年轻操作员,有助行业留人。
但Webster警告勿激进改变用户界面,喻如汽车油门刹车互换将酿大祸。“我们被拉向两方:满厂FANUC的用户不想变;但新入行操作员习惯智能手机,想用触屏简化。iHMI允许部分新风格,又不至于离现有界面太远引发恐慌。”他补充,运行FANUC CNC的绝大多数机床用FANUC HMI,仅为机床细节(维护画面、刀库等非CNC定义部件)做有限定制。
Fagor则在同一CNC集成G代码与对话式编程系统,“加上板载CAD/CAM系统、交互式编辑器、帮助模式,结合易触控,直接从键盘进入现场手册,”Drane说,“程序员/操作员学懂这些CNC快,常不到一天,我们再在同一平台叠加新技术特性。故现场操作员只需在熟悉平台上学新技术特性。舒适感明显,我们见更多新技术被操作员使用。”
精度与其他性能考量
除易用性,加工精度、速度、可靠性也是关键。Heidenhain与Fagor据称仅有能提供全套运动控制系统的控制器制造商。Ledvon言:“驱动器、光栅、编码器、电机、控制器全我们供。第三方采购在微观精度与超精加工上总有缺失。”Heidenhain在苛刻模具制造业领先地位归因于此。他加“99%情况下”,机床制造商选Heidenhain控制器会配全套系统。“有时不卖电机,”Ledvon说,“但所有西门子电机都用Heidenhain编码器。”
Webster指出所有FANUC控制器“做到纳米级。多数光栅根本不具纳米精度。分辨率损失不在CNC,绝对在机床侧,非控制侧。光栅厂商说光栅比机械机床精准得多,我同意。机床厂说机床比工装精准。工装厂说比刀具精准。层层递减。但CNC绝非限制因素,甚至远非。”他补充FANUC自产电机编码器,编码器高达3200万脉冲/转。“将滚珠丝杠单圈增量分为3200万计数,分辨率极高。”答案是:找信任的用户深度交流、要全面演示!
速度方面,顶级CNC均用最先进CPU与更大内存加速程序处理,高速加工远超往昔。除算力,还需考量控制器是否利用其他巧法提效。如自适应控制:按刀具负载自动调整进给率;自动伺服调谐。
后者常依赖CNC厂商专家。但FANUC、Fagor等CNC现更擅“检查所有驱动器电机反馈并自动调谐至最优设置,”Michaels解释。若机床工作台承载异常重量或设置变更,这能显著改善。
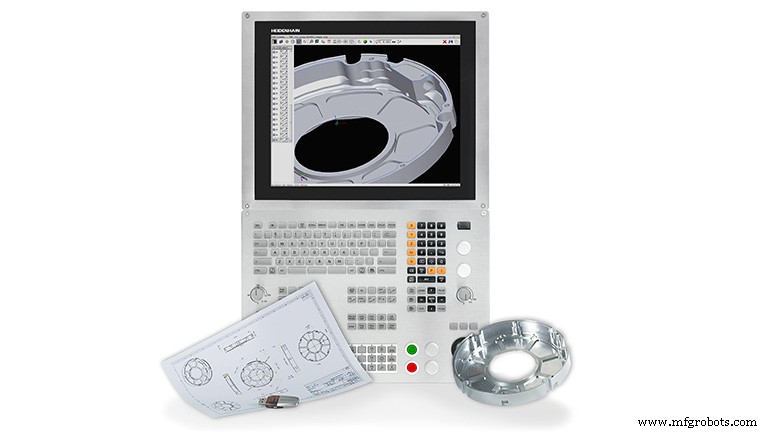
Ledvon强调Heidenhain持续丰富对话式菜单功能。“如治具磨削现为控制器功能。可做螺旋铣削型腔。原本需CAM系统做的事现在控制器上能做。”目标是单次装夹完成五轴机床更多工序。“无需从五轴机床换到治具磨床磨某部位特定零件,现在可在五轴机床上两者兼顾,因不同技术多功能现可由一台CNC管理。”Ledvon还观察到,配Heidenhain光栅的优质稳定机床“从精度角度近似三坐标测量机,零件下机前至少可做预检。”这是机床作为Ledvon眼中“神经中枢”提供工厂海量有用信息的途径之一。
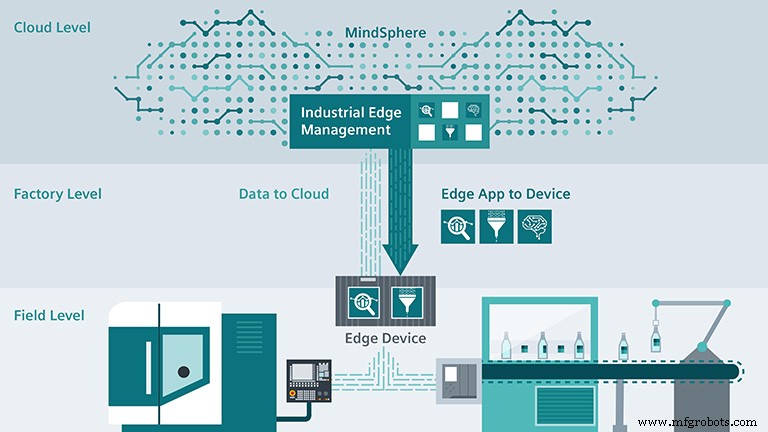
西门子工业公司产品经理Tiansu Jing提供边缘计算视角。边缘计算将大部分计算处理留在边缘设备而非CNC,机床仍实时运行。“过去不同CNC聚焦不同应用,控制商按需开发含硬件在内的所有相关特性,许多车间因差异选特定控制器。”边缘计算打破边界,拓展CNC能力。“连接CNC至边缘设备、本地服务器、云端,不同实体可通过云端App向最终客户提供专长。”
相关点上,Jing称“远程服务更可靠更廉价。完整数字孪生方案含虚拟CNC与虚拟机床机械,机床制造商与CNC供应商可全面复制机床车间现况、排查客户问题。此法显著减因故障停机、提升最终用户产能,同时大幅降机床制造商服务成本。”
让CNC专家抓狂的事
主要CNC供应商常发现客户未充分利用已付费的惊人技术。Michaels举五轴加工持续用反时间法(G93)为例。“我们终于让人用刀尖点控制、公差控制、加工条件功能(程序中独立加速粗加工、减速精加工),但耗时数年,仍有人让现代CAM软件生成G93反时间代码程序,而新方法能更快切削、更好表面。”
Ledvon说用户常未充分利用控制器集成加工循环,其制造零件效率远高。他举例:客户忘了触屏有右箭头键切换循环。客户想加钻孔循环,用CAM软件写约200行代码,其实按右箭头答几问即成钻孔循环。
“许多人假设控制器只能做一年前或三年前另一台机床做的事,”他观察,“事实并非如此。这也是我们推培训的原因。”
Webster称不愿拥抱现代CAM编程可能是生产力流失最大推手。有时只是未用最新后处理。“有帮助的G代码特性人们不用,要么不知存在,要么CAD/CAM系统不支持,”他解释,“仍见许多人从CAD/CAM输出直G01程序,极短线段线性插补,尽管有许多新编程技术与功能。许多CAM系统与后处理不如现场CNC新,但CAD/CAM如今很廉价且易用。”有时最佳投资是充分利用已有投资。
到底选什么?
选CNC时认真审视商业模式,Ledvon建议。“若主要大批量生产、操作员技能一般,当然标准化控制器。但我不认为那是赚钱之道。要拓展新细分市场、或用小批量做高利润业务,你需要装配灵活性。”意味着多功能机床与公司决定追求的应用的最佳控制器。“若继续买隔壁同款控制器,唯一竞争手段是价格。你需差异化,这是途径之一。”
自动化控制系统