


检测与阻止泵汽蚀的五大前沿技术
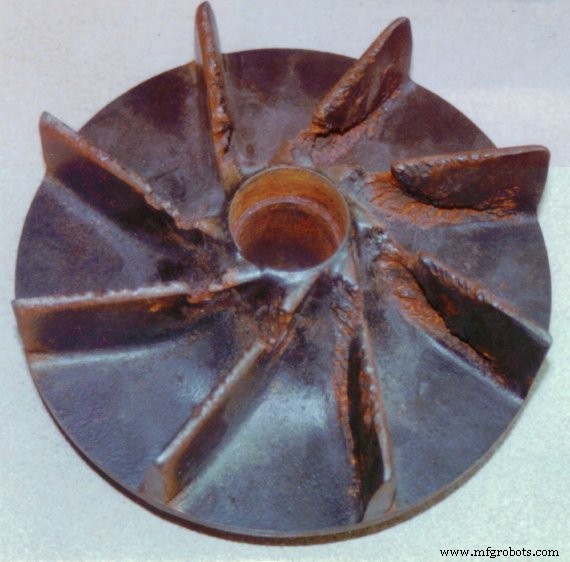 泵汽蚀是泵系统常见问题。导致噪音、振动、能耗过大,更别提严重损坏泵本体。
泵汽蚀是叶轮眼周围相对低压区液体形成气泡/空腔。气泡/空腔随流至排出侧进入高压区内爆。气泡破裂坍缩触发泵内强烈冲击波,损坏叶轮、引发振动、过大噪音。
汽蚀成因是什么?导致空腔形成什么原因?通常是NPSHA(有效汽蚀余量)不足。本质上泵被"饿"了流体。(详读:9种搞乱NPSH的系统变更)
理想世界泵应合理选型、管路设计匹配。但非总可能。若面临汽蚀,知晓有技术手段检测、监测、预防汽蚀。以下可用选项列表。
我有汽蚀问题吗?
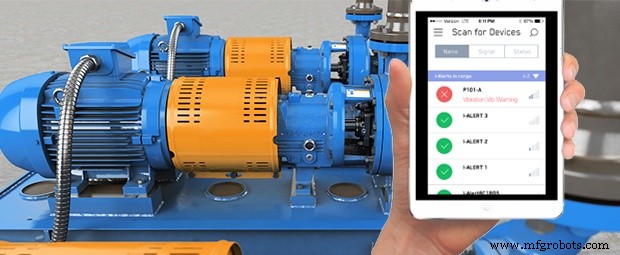
汽蚀伴随振动。市场最新技术能检测异常高振动并预警泵工况异常。i-ALERT®2极具成本效益,可装任何泵(或旋转设备)。
此技术最佳优势:数据记录能力。泵在无人/他班次时汽蚀或异常,您也会知晓。
i-ALERT®2不直接告诉您"有汽蚀",但预警存在过度振动。
如何预防汽蚀问题?
安装状态监测技术
预防汽蚀可尝试:重新评估泵前管路设计、确保泵在BEP运行等。也有技术可用于汽蚀预防。
ITT PumpSmart自动将泵与系统正确匹配。下方视频演示液位低、NPSHA不足时如何防汽蚀。
使用仪表:
泵系统装仪表始终是好监测选项。参照仪表知泵在曲线位置。若开始偏离轨道,泵可能有需调查的汽蚀问题。
检查滤网流量减小
滤网堵塞是汽蚀常见原因。碎屑颗粒聚集滤网,若泵选型不当,NPSHA降低。
停产清洗滤网不方便。但有绕过法。
Eaton DCF和MCF系列自清洗滤网是不停产工艺热门选择。自清洗滤网顾名思义自清洗。装后自动过滤泵送液体中固体碎屑。以极少操作干预提升泵效率。点击看自清洗滤网工作视频。
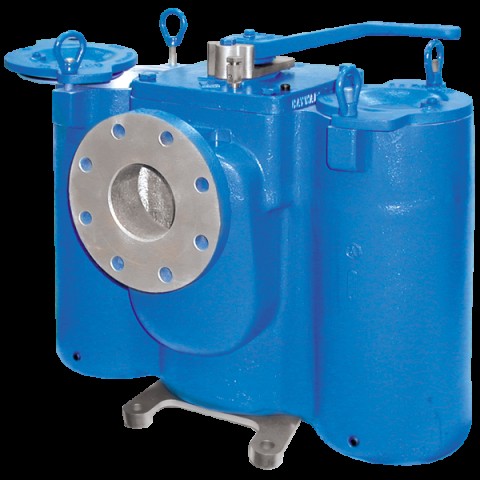
双筒滤网(双篮滤网)通过两篮切换流向,一篮清洗时另一篮工作,从液体泵系统过滤去除大颗粒污垢碎屑。永不需停机清洗。
防患于未然。最好从始合理选型、确保管路设计适配应用。
但知流量工艺随时间变化,无意中产生事件链,在原无汽蚀处制造汽蚀问题。利用现有技术妥善管理监测厂内泵。
仍不确定如何解决潜在汽蚀问题?联系我们! 我们乐意为威斯康星和密歇根上半岛企业提供技术支持。
工业技术