
专业硬质合金木工车刀:安全使用与保养全指南
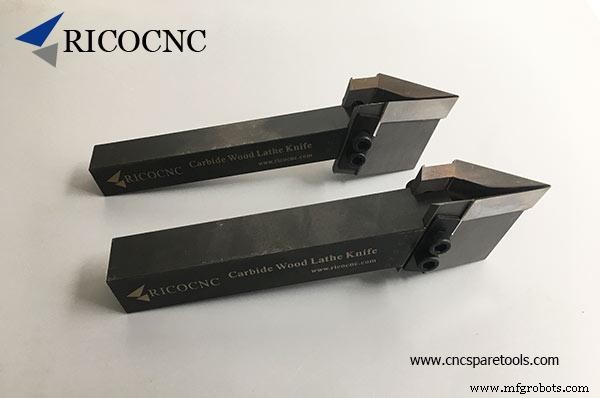
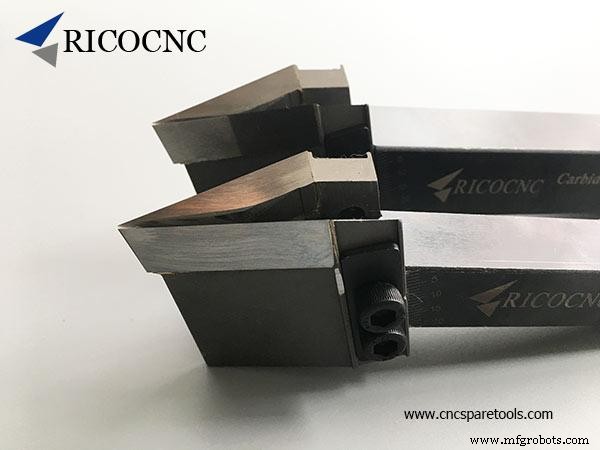
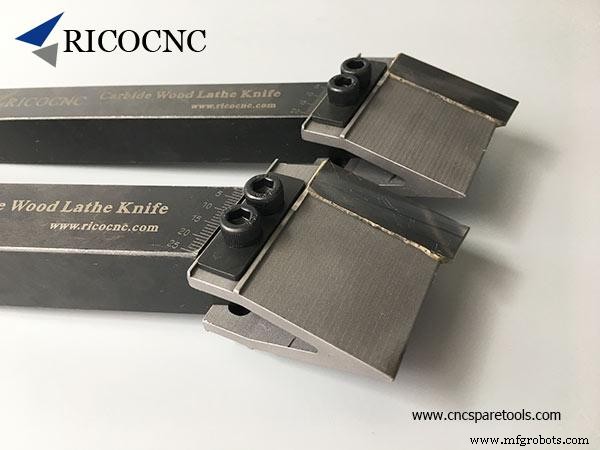
硬质合金木工车刀使用说明书
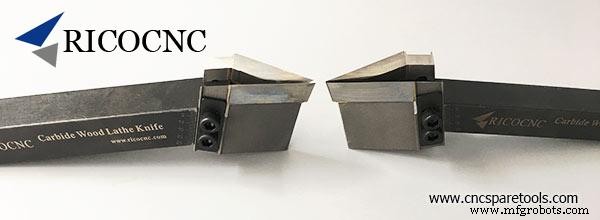
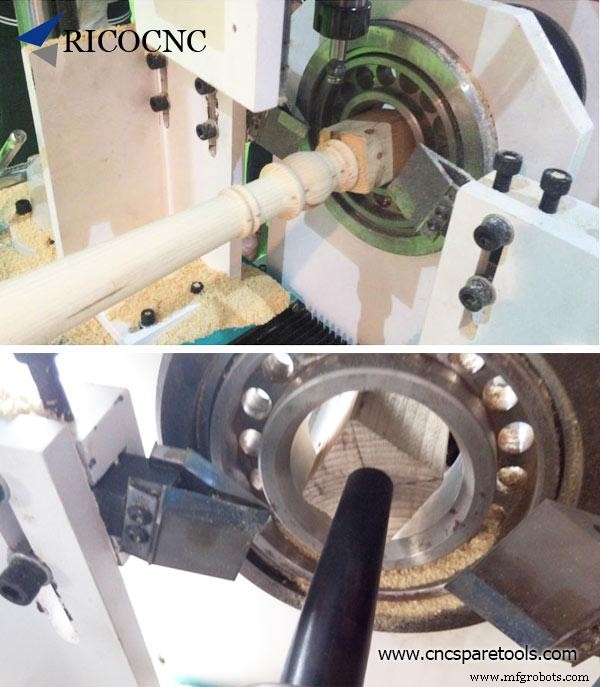
- 开车前检查木料:确认木材表面无砂砾、小石子、钉子等硬物。
- 检查木材节疤裂纹:有节疤或裂纹易导致刀具卡滞、刀刃磨损。
- 严禁敲击刀具:刀刃采用硬质合金材质,虽耐用但脆性大。车削时切勿敲打刀具,否则将损坏工具。
- 磨刀用专用金刚石树脂砂轮:关注我们YouTube频道获取磨刀视频教程。
刀刃钝化后,可用金刚石砂轮重磨复用。
正常情况下,我司硬质合金车刀可车削700次山毛榉,或200次以上柚木/非洲梨木。
工业技术

 亿迅智能制造网
工业技术
学习目标 识别车床关键部件及功能 掌握车床安全操作规范 掌握刀具装夹与设置 掌握工件装夹方法 理解刀具安装与定位 掌握工件与尾座顶尖对中技巧 车床概述 车床是极其通用且重要的机床,通过旋转圆柱工件对抗受控刀具进行切削。作为所有机床的鼻祖,车床广泛应用于车削、锥车、成形车、切螺纹、端面、钝化、镗孔、旋压、磨削、抛光等作业。切削刀具沿工件轴线平行、垂直或成角度进给。主轴旋转工件,尾座不旋转但可装钻头/丝锥/扩孔刀/锥度刀具,或用顶尖支撑工件端部适应不同长度。卡盘、顶尖、三爪卡盘等均可装主轴。 车床主要部件 (图1) 电源开关 主轴正反转(拨杆上下) 鞍座手轮 横向进给手轮 刀架进给手轮 鞍座
学习目标 确定螺纹进给深度 掌握正确车削螺纹方法 计算螺距、牙深、小径、平顶宽 设置正确RPM、快换齿轮箱、刀架角度、刀具 双微分环归零技巧 掌握螺纹车削操作、扩孔、刀具磨制 车床螺纹车削 车床切削螺纹在工件上产生均匀螺旋脊,用形状匹配螺纹轮廓的车螺纹刀具逐层切削实现。 练习准备 准备圆料车至外螺纹大径; 用切断刀或专用刀切底槽,深度=单牙深+0.005; 统一螺纹单牙深公式:d = P × 0.750。其中d=单牙深,P=螺距,n=每英寸牙数(TPI)。进给深度 = 0.75 / n。 螺纹尺寸计算 车削正确螺纹需先计算保证尺寸合规。以下公式图示辅助计算。 示例: 计算3/4-10
谈论机加工工艺,机床刀具是幕后英雄。车床是关键工具之一(也是我们最爱的)。CNC车床极其多才多艺:正如棒球队离不开全能内野手,优秀机械车间离不开车床。本文带您全景式了解车床能胜任的任务。 首先明确:车床可加工工件内表面与外表面。内部操作针对内孔,外部操作成型外表面。 内部操作 钻削: 钻头从工件端部轴向切入,加工直径等于刀具直径的孔。 镗削: 单刃镗刀轴向切入,沿内表面切削形成台阶、锥度、轮廓等特征。可设定目标直径。常接在钻削后,扩大孔径或提升尺寸精度。 铰削: 同样常在钻削后进行。铰刀轴向切入扩大现有孔,去除极少材料,获取更精准直径和更光滑内表面。 攻丝: 丝锥切入预钻孔,切削内螺纹。
金属弯曲工艺是将板材或管材(或任意板料形式)绕中心线弯曲,其半径可为固定或可变。铆钉孔和盲孔通常沿圆周钻制。通过使用不同的弯曲工具,可改变该操作的细节。 什么是金属弯曲? 金属弯曲是通过塑性变形将金属塑形的工艺。可采用热加工、冷加工或机械方法实现。弯曲常用于从直线金属料创建弧形或角形形状。 您可能出于多种原因需要弯曲金属。或许您在创作艺术品,或需要为机器制作定制支架。无论原因,金属弯曲都是获取所需形状的好方法。 决定金属弯曲是否适合您的项目时,需注意几点:首先,并非所有金属都适用此方法。其次,所需弯曲力因金属类型和厚度而异。最后,弯曲会在金属内部引入应力并削弱其强度,因此必须评估该风险是否可