


数控刀具易断?掌握这些关键特性与对策大幅延长刀具寿命
数控刀具易损?三大关键特性与磨损对策全解析
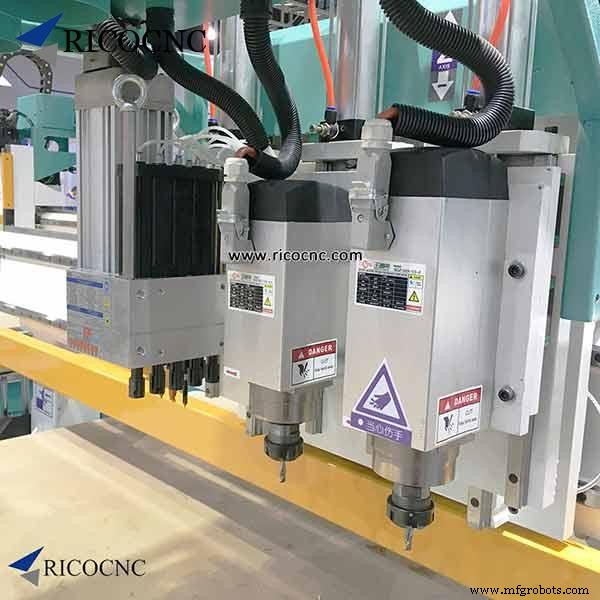
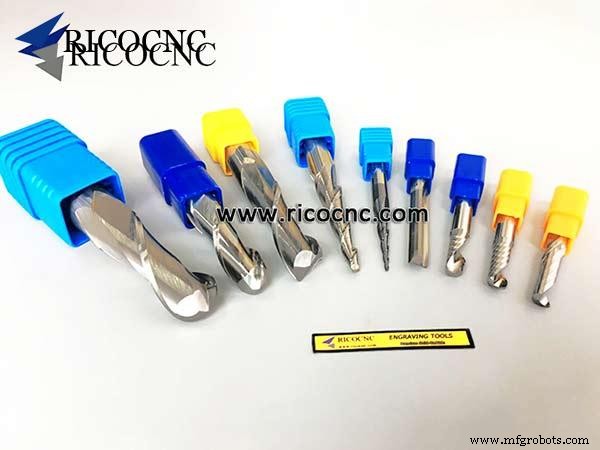
让刀具耐用的三大关键特性
- 足够硬度:数控雕刻机刀具刀刃材料须具备足够硬度以切削工件。
- 耐高温硬度:高转速、高进给切削产生大量热量,刀刃材料须在高温下保持高硬度以完成既定任务,耐热性至关重要。
- 韧性:切削工具承受巨大冲击,良好韧性可防止刀刃崩裂、断裂。
导致刀刃损伤的两大主因
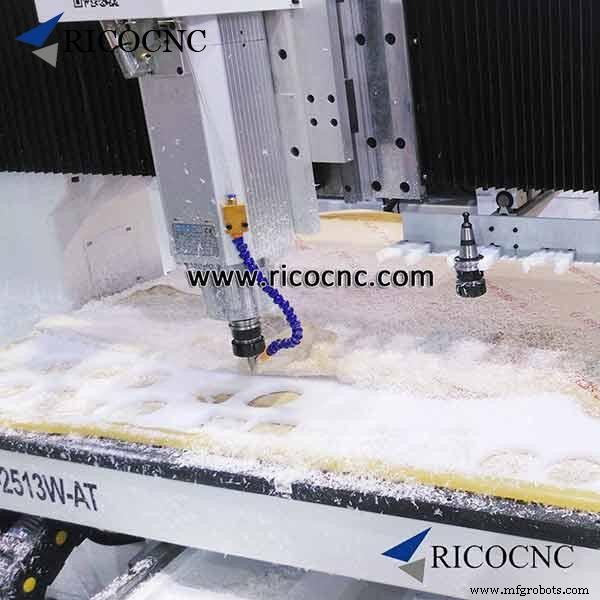
- 机械磨损:切屑、加工表面与刀具前刀面摩擦导致。在刀具温度不高时,这是损伤刀刃的主因。
- 热磨损:高温使刀具失去硬度,导致过热部位磨损。
其他磨损形式
- 粘着磨损:高温下刀具与工件材料发生粘着,部分刀具材料被切屑带走。
- 扩散磨损:更高温度下,刀具材料元素(钨、钴、钛等)扩散入工件,改变刀刃化学成分,降低强度和耐磨性。
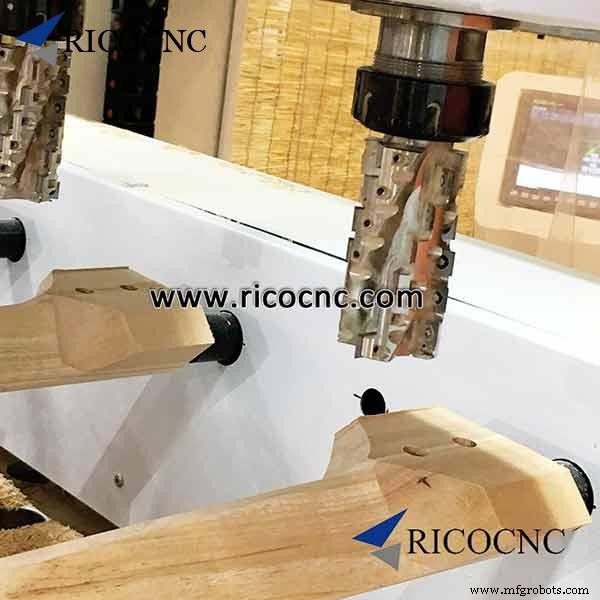
如何判断刀刃是否损坏
- 听声音:对比初次使用时的切削声,异常声响预示磨损。
- 观察火花:间歇性随机火花表明刀具磨损,需按平均寿命磨刀或更换。
- 金属加工看切屑颜色:切屑颜色变化意味着温度升高,可能由刀具磨损引起。
- 检查切屑形态:切屑不卷曲、变细碎不规则,证明刀具已磨损。
- 观察工件表面:出现亮痕虽粗糙度尺寸未大变,但说明刀具磨损。
- 振动声响:加工振动加剧伴随异常声响,表明刀具不锋利,工件易损坏。
- 检查机床负载:刀刃磨损会导致机床超负荷运行。
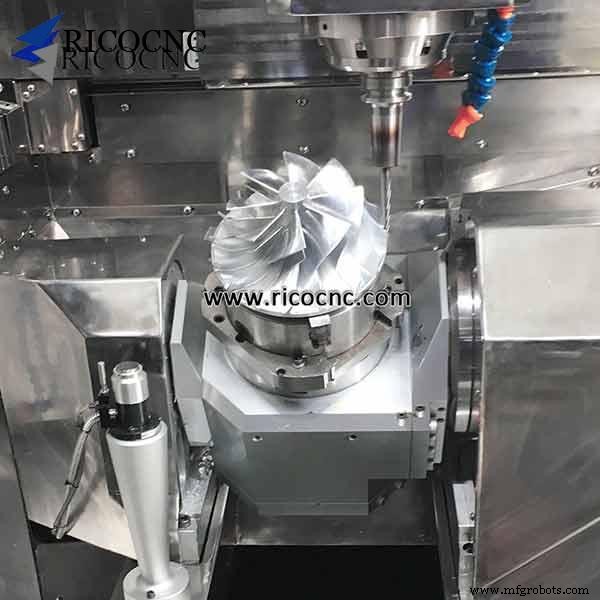
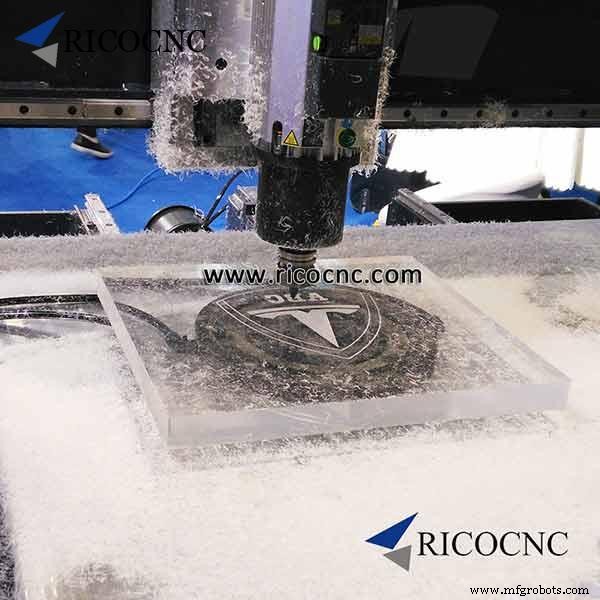
不同损伤类型的对策
- 刀刃磨损:降低RPM和进给速度。仍无效则更换刀具。
- 刀刃崩断:选用韧性更好的刀具,整体钨钢满足大多数木工需求;PCD刀具更优(切勿用于刨花板)。
- 高温导致刀具变形:降低切削速度和每转进给量,或改用耐热性更好的刀具材料。
- 高温裂纹:金属加工常见。正确使用冷却液,降低切削速度、进给、每转进给,或改用涂层刀具(耐热防腐蚀)。
- 排屑困难:提高切削速度、RPM、每转进给,使用冷却液,刃磨更锋利。
- 刀具断裂:选用更高韧性材质刀具,降低每转进给和进给速度。
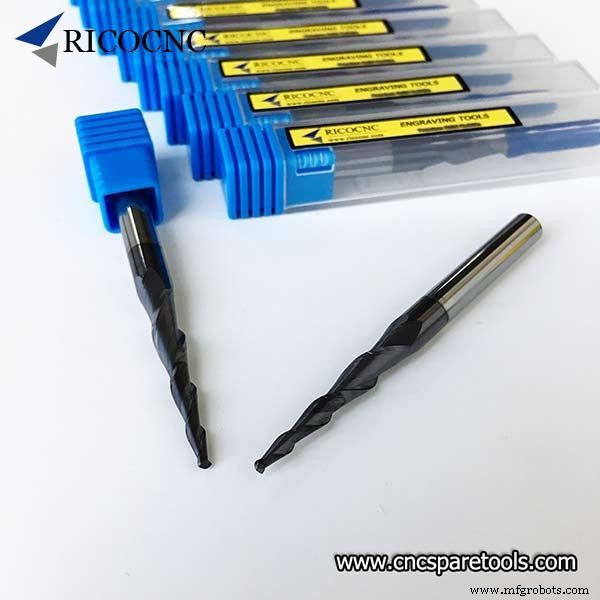
以上为笔者数控木工/金属加工实战经验,若有其他疑问欢迎留言或邮件咨询,必尽快回复。RicoCNC是大型数控刀具解决方案公司。
祝您日常工作顺利!
工业技术