


数控进给与转速详解:Feed Rate、Slew Rate、Plunge Rate、Spindle RPM四参数关系
数控加工中的"进给与转速"四大核心参数
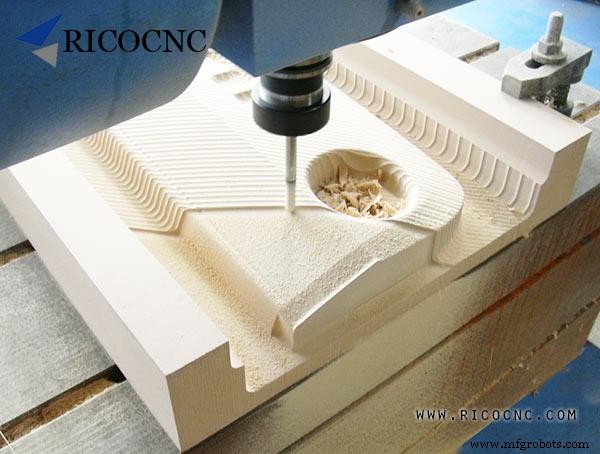
“进给与转速”通常指进给速度、空程速度、下刀速度、主轴转速四个参数。
- 进给速度:刀具切削时在材料中移动的速度,对切削边缘质量至关重要。
- 空程速度:刀具离开材料在切削间移动的速度,通常设为最高以缩短循环时间。
- 下刀速度:刀具启动切削时垂直进入材料的速度,随刀具材料而异。过快易损伤刀尖。
- 主轴转速(RPM):需匹配刀具与材料。进给与转速相互关联:提高RPM可允许更快进给;进给过低或RPM过高会导致刀具过热、烧焦或熔化工件。
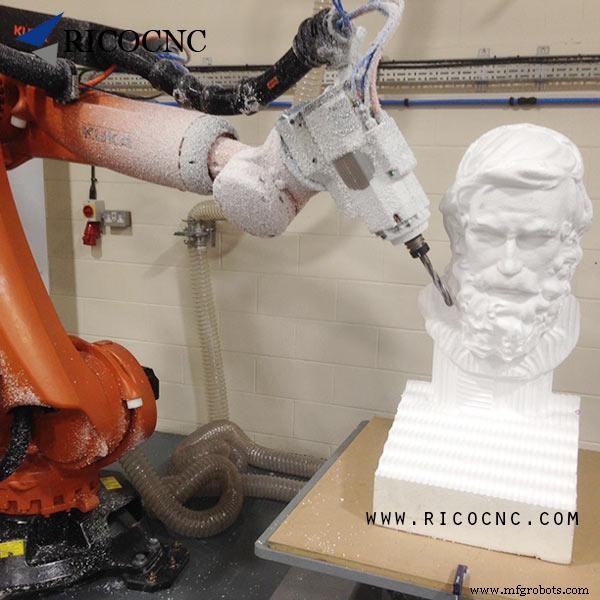
泡沫铣削推荐参数
- 转速范围:4000-7000 RPM,利于机床与刀具寿命及表面光洁度。
- 中密度泡沫粗加工:6000 RPM,切深30-50mm,进给5000-6000 mm/min。
- 精加工:7000 RPM,切深10-20mm,进给6000-8000 mm/min。
- 大直径刀具:建议降低至4000-5000 RPM。
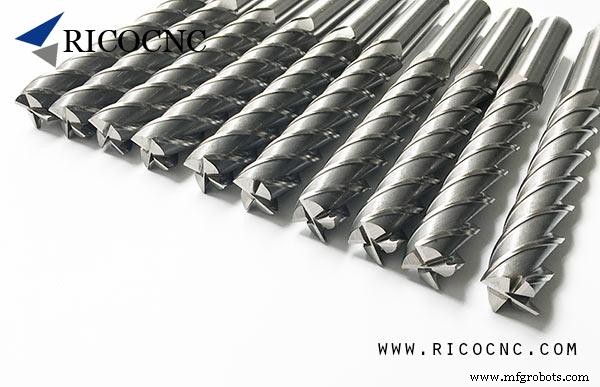
RicoCNC供应全系列数控刀具、铣刀,深耕数控行业多年,欢迎垂询!
工业技术