


快速成型技术全景:原理、工艺流程、主流工艺分类与应用指南
本文系统阐述快速成型 (RP) 定义、基础五步流程、三大类主流工艺技术(液基/固基/粉基)、局限性及典型应用场景。
什么是快速成型?
快速成型 (RP) 是一组直接从 CAD 数据源制造实体零件的相关技术总称。独特之处:以逐层叠加、结合材料成形。别称:增材制造、三维打印、固态自由成形 (SFF)、分层制造。相比传统减材切削 (铣/车),增材技术在多领域具优势。
RP 核心能力
- 大幅缩短产品开发周期(快速产出 3D 实体模型)
- 改善多学科设计团队沟通(可视化)
- 兼顾柔性生产与小批量制造竞争力(快速制造)
快速成型基础流程(通用五步)
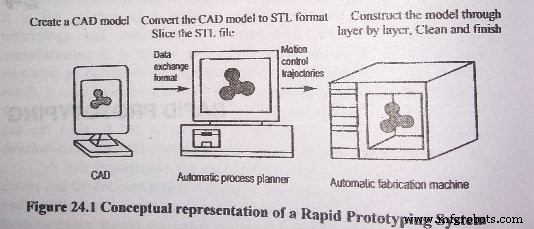
- 建立 CAD 模型:用 Pro/ENGINEER 等实体建模软件(优于线框建模)创建 3D 模型,或使用现有 CAD 文件。
- 转换 STL 格式:STL (Stereolithography) 为 RP 行业标准,将 3D 曲面近似为平面三角形拼贴。三角形越多精度越高但文件越大,需平衡精度与可管理性。所有 RP 技术通用此步骤。
- 切片分层:预处理软件切片,层厚 0.01~0.7 mm 视工艺而定。构建方向影响:Z 向强度/精度通常较差;短边置 Z 向可减少层数缩短构建时间。
- 逐层构建:RP 设备自主逐层堆积聚合物、纸张或金属粉末,极少人工干预。
- 清理后处理:取出零件、移除支撑、打磨、密封、喷漆以改善外观与耐久性。
快速成型工艺分类(按原料形态)
1. 液基工艺
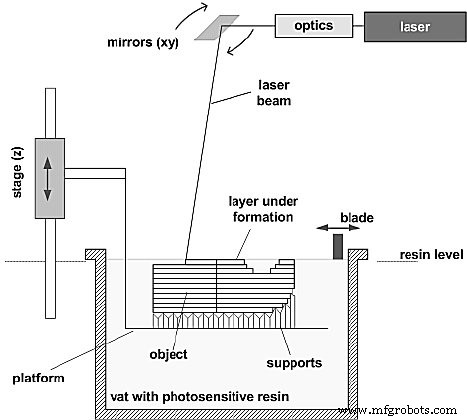
- 光固化立体成型 (SLA):首个商业化 RP 技术 (1987, 3D Systems, Charles Hull 专利)。紫外激光扫描液态光敏树脂逐层固化。
- 固态固化 (SGC):Cubital 公司开发。液态聚合物树脂层经紫外闪光固化,用静电绘制掩膜板、蜡层支撑,最终洗去水溶性蜡。每层完全固化。
- 液滴沉积制造 (DDM):精准控制金属液滴生成与沉积,快速凝固提升组织质量,一体化成形结构件/锭料,兼具质量与经济效益。
2. 固基工艺
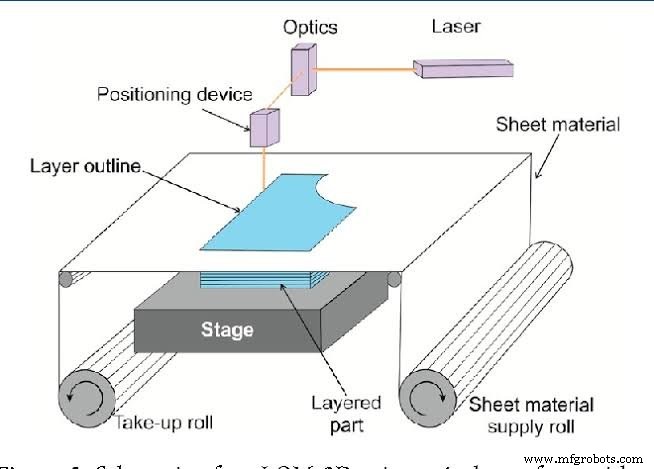
- 分层实体制造 (LOM):Helisys 公司。漂白“案板纸”卷材,热压粘合,CO₂ 激光/刀具切割轮廓。
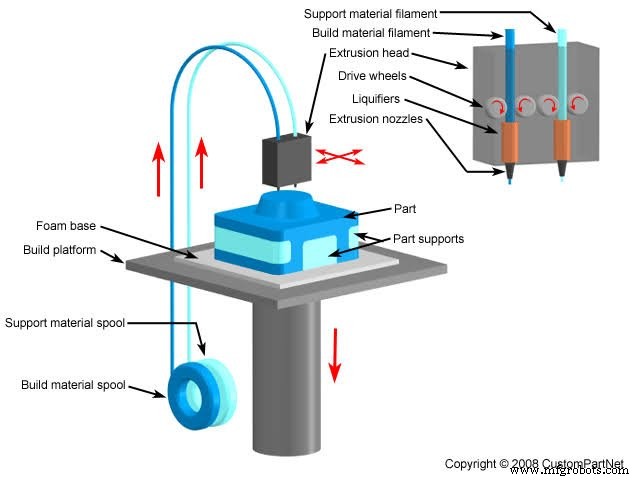
- 熔融沉积成型 (FDM):Stratasys 公司商业化。热熔挤出热塑性丝材 (ABS 等) 逐层堆积。喷头 XY 移动,平台 Z 向下降。材料惰性、无烟雾,适合办公环境,面向概念设计阶段。
3. 粉基工艺
- 选择性激光烧结 (SLS):DTM 公司。高功率激光扫描烧结热塑性/陶瓷/金属粉末。未烧结粉末自支撑悬垂特征。陶瓷/金属件需后续炉烧结。零件多孔,限特定应用。
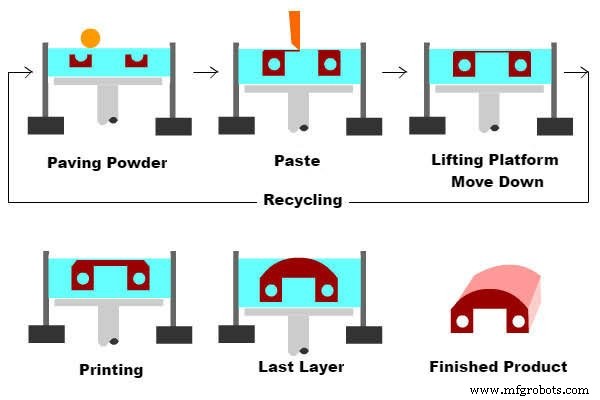
- 三维打印 (3DP):喷墨式选择性喷射粘结剂到铺粉层,颗粒粘结成层。多余粘结剂电场偏流。完成后除粉、烧结固化。材料广泛 (陶瓷/金属/复合/聚合物),表面粗糙、多孔为短板。
- 激光熔覆成形 (LENS):高功率激光熔化同轴送粉金属 (不锈钢、铜、铝、钛等) 成形。致密度高、冶金性能好、接近净成形但需精加工。主攻注塑模具修复、航空航天大型钛合金件。
快速成型局限性
目前尚难大批量、高速度、多材料生产。但随材料技术进步,直接制造应用快速增长。典型适用:高附加值领域 (医疗/航天) 的小批量复杂几何件。
RP 亦常作为传统工艺加速器:直接制造模具,或 RP 零件作间接工艺 (如翻砂) 的模型。
快速成型应用 (Jacob 五维模型)
- 可视化:直观呈现盲孔、复杂内部流道、复合曲面等图纸/CAD 难识别特征,辅助决策。
- 验证:在功能原件上测试应变、工作温度、疲劳等特性,量产前验证设计。
- 迭代:实测发现问题 → 修改模型 → 再造原件 → 复测,快速闭环。
- 优化:在可接受设计基础上调整参数对比测试,寻找最优方案。
- 制造:用 RP 制作功能测试模型 (FTM) 验证,通过则启动制造准备。
希望本文为您提供快速成型技术的完整全景认知。欢迎交流反馈。
工业技术