


快速成型详解:类型、工艺与优势
什么是快速成型?
快速成型是利用三维计算机辅助设计(CAD)快速制造实体零件、模型或组件的技术。零件的制造通常采用增材制造,即俗称的3D打印。
快速成型是创建可用于快速评估产品的过程。在工程领域,原型是产品的早期版本。快速成型使企业能够测试和分析技术可行性。
当设计高度贴合拟议的最终产品时,称为高保真原型;反之,若原型与最终产品存在显著差异,则为低保真原型。
简而言之,快速成型是一种测试方法。您可以分析产品的未来表现及其在客户中的接受度,从而判断其是否行之有效。企业在产品开发的各个阶段均采用此流程。
高效率使流程更具成本效益和速度,为产品创建提供了更大的灵活性和试错空间。从长远来看,这比其他方法更有利。
延伸阅读: 什么是3D打印?
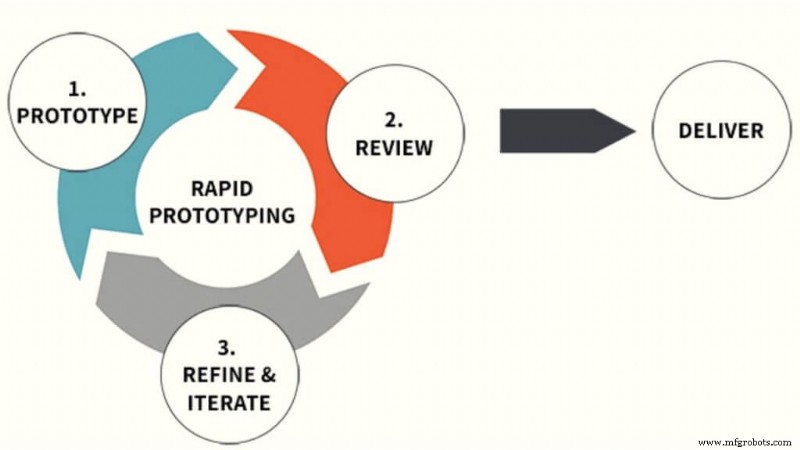
快速成型包含三个主要步骤。第一步是创建原型,即为企业开发测试方案。
第二步是评审。许多企业通过与用户和利益相关者共享原型来获取反馈,以便修复和改进产品。
第三步是优化。根据收到的反馈,企业可修复或变更产品,同时也有助于改进未来的设计。
快速成型如何工作?
快速成型(亦称3D打印)属于增材制造技术。流程始于从建模或计算机辅助设计(CAD)软件获取虚拟设计。3D打印机读取CAD图纸数据,通过逐层铺设液体、粉末或片材,从一系列横截面构建实体模型。
这些层对应CAD模型的虚拟横截面,会自动结合形成最终形状。
快速成型采用STL文件格式作为标准数据接口,实现从CAD软件到3D成型机的转换。STL文件用三角形切面近似表示零件或组件的形状。
通常,快速成型系统可在数小时内生成3D模型,但具体时间因机型、模型尺寸及数量而异。
虽然增材制造是最常见的快速成型工艺,但其他传统方法也可用于制作原型。
延伸阅读: 什么是增材制造?
这些工艺包括:
- 减材制造 – 通过铣削、磨削或车削从材料块中雕刻出所需形状。
- 压缩成型 – 将半固态或液态材料压入模具固化成型,如铸造、压烧结或模塑。
快速成型的主要类型
常见的快速成型技术包括:
- 光固化立体成型(SLA)
- 选择性激光烧结(SLS)
- 直接金属激光烧结(DMLS)
- 熔融沉积建模(FDM)
- 粘结剂喷射
- 多喷头喷射(PolyJet)
原型制作方式有数十种。随着成型工艺不断演进,产品设计师持续探索最适合其独特应用的方法或技术。
1. 光固化立体成型(SLA)或槽式光聚合
这项快速且经济的技术是首个商业化成功的3D打印方法。它利用计算机控制的紫外线(UV)光,逐层固化光敏液体树脂。
SLA是一种工业级3D打印/增材制造工艺,在紫外光固化光聚合树脂槽中,用计算机控制的激光构建零件。激光在液态树脂表面描绘并固化零件设计的横截面。
固化层略微降至液面以下,过程重复进行。每层新固化层粘附于下层,直至零件完成。
优点: 适用于概念模型、外观原型及复杂设计,SLA能生产几何结构复杂、表面光洁度优异的零件,成本具有竞争力,且技术来源多样。
缺点: 原型零件强度不如工程级树脂制件,功能测试用途有限。此外,SLA零件经紫外循环固化表面后,应尽量避免紫外线和湿气暴露以防降解。
2. 选择性激光烧结(SLS)
SLS适用于金属和塑料原型,利用粉末床和激光加热烧结粉末材料逐层成型。但零件强度不如SLA,表面通常粗糙,往往需后处理。
SLS过程中,计算机控制的CO₂激光从底部在尼龙基粉末热床上描绘,轻度烧结(熔融)粉末成固体。每层完成后,滚刀铺设新粉层,循环往复。
SLS使用刚性尼龙或弹性体TPU粉末,性能接近实际工程热塑性塑料,零件韧性更好、精度较高,但表面粗糙、缺乏精细细节。SLS成型尺寸大、可制造高度复杂几何结构,并能制作耐用原型。
优点: SLS零件比SLA更精准耐用,可制造复杂几何结构的耐用零件,适合部分功能测试。
缺点: 零件表面呈颗粒/砂纸感,树脂选择有限。
3. 直接金属激光烧结(DMLS)
DMLS是一种增材制造技术,可生产金属原型和功能性最终用途零件。激光系统在雾化金属粉末表面描绘,将粉末熔焊成固体。
每层完成后,刮刀铺设新粉层并重复过程。DMLS可使用大多数合金,使原型成为与生产组件同材质的全强度功能性硬件。
若考虑可制造性设计,DMLS还可在需要量产时过渡到金属注射成型(MIM)。
优点: DMLS可从多种金属生产高强度(通常致密度97%)原型,可用于功能测试。逐层构建特性允许设计铸造或机加工无法实现的内部特征和流道。机械性能等同于传统成型零件。
缺点: 批量生产成本高;粉末冶金来源导致表面略粗糙;工艺相对较慢,通常需昂贵的后处理。
4. 熔融沉积建模(FDM)或材料喷射
这项廉价、易用的工艺广泛应用于非工业级桌面3D打印机。热塑性丝材经加热喷嘴熔融,按计算机程序逐层沉积。
早期成型分辨率和质量一般,但技术快速迭代,因快速廉价,非常适合产品开发。
FDM采用挤出法,熔融再固化热塑性树脂(ABS、聚碳酸酯或两者共混)逐层成型。因使用真实热塑性树脂,强度优于粘结剂喷射,可用于有限功能测试。
优点: FDM零件价格适中、强度尚可,适合部分功能测试,可制造复杂几何结构。
缺点: 表面光洁度差,有明显波纹;增材速度慢于SLA或SLS;功能测试适用性有限。
5. 快速注塑成型
快速注塑成型将热塑性树脂注入模具,原理同生产注塑。其“快速”在于模具制造技术——常用铝代替传统钢模。
成型件强度高、表面极佳。作为塑料件量产的行业标准工艺,若条件允许,采用同一工艺制作原型具有固有优势。
几乎所有工程级塑料或液态硅橡胶(LSR)均可使用,设计师不受原型工艺材料限制。
优点: 成型件材料选择广、表面光洁度极佳,是生产阶段可制造性的优秀预测指标。
缺点: 存在增材工艺和CNC加工没有的初始模具成本。通常建议先进行一两轮快速原型(减材或增材)验证配合与功能,再转注塑。
6. 粘结剂喷射
该技术可一次打印一个或多个零件,但强度不如SLS。粘结剂喷射在粉末床上喷射微细液滴粘结粉末颗粒成层。
每层可经滚压压实,再铺粉重复。成型完成后,经烘箱固化烧除粘结剂、熔融粉末成整体。
7. 多喷头喷射(PolyJet)
PolyJet利用打印头喷射光聚合树脂层,经紫外光逐层固化。层厚极薄,分辨率高。材料由凝胶基质支撑,成型后移除。可制作弹性体零件。
优点: 价格适中,可用柔性和刚性材料原型包胶件,可多色成型,易复制复杂几何结构。
缺点: 零件强度有限(相当于SLA),不适合功能测试。虽能制造复杂几何结构,但无法洞察设计的最终可制造性。长期光照下颜色可能发黄。
原型工艺对比
| 工艺 | 描述 | 强度 | 表面光洁度 | 典型材料 |
|---|---|---|---|---|
| 光固化立体成型 (SLA) | 激光固化光聚合物 | 2,500-10,000 psi (17.2-68.9 MPa) | 增材层厚 0.002-0.006 in. (0.051-0.152 mm) | 热塑性光聚合物 |
| 选择性激光烧结 (SLS) | 激光烧结粉末 | 5,300-11,300 psi (36.5-77.9 MPa) | 增材层厚 0.004 in. (0.102 mm) | 尼龙, TPU |
| 直接金属激光烧结 (DMLS) | 激光烧结金属粉末 | 37,700-190,000 psi | 增材层厚 0.0008-0.0012 in. (0.020-0.030 mm) | 不锈钢, 钛, 铬, 铝, 英科乃尔 |
| 熔融沉积建模 (FDM) | 熔融挤出 | 5,200-9,800 psi (35.9-67.6 MPa) | 增材层厚 0.005-0.013 in. (0.127-0.330 mm) | ABS, PC, PC/ABS, PPSU |
| 多喷头熔融 (MJF) | 喷墨阵列选择性熔融尼龙粉末床 | 6,960 psi (48 MPa) | 增材层厚 0.0035-0.008 in. (0.089-0.203 mm) | 黑色尼龙12 |
| 多喷头喷射 (PolyJet) | 紫外固化喷射光聚合物 | 7,200-8,750 psi (49.6-60.3 MPa) | 增材层厚 0.0006-0.0012 in. (0.015-0.030 mm) | 丙烯酸基光聚合物, 弹性体光聚合物 |
| 数控加工 (CNC) | 数控铣床/车床加工 | 3,000-20,000 psi (20.7-137.9 MPa) | 减材加工 (光滑) | 大多数商品级和工程级热塑性塑料及金属 |
| 注塑成型 | 铝模注塑 | 3,100-20,000 psi (21.4-137.9 MPa) | 模塑光滑 (或选定纹理) | 大多数商品级和工程级热塑性塑料、金属、液态硅橡胶 |
为什么快速成型很重要?
在快节奏的现代消费市场中,企业需加快新产品开发上市以保持竞争力。更快的产品开发和技术创新是企业成功的关键,快速成型成为新产品开发中最关键的环节。快速成型实现以下目标:
- 加速新产品开发——原型在创建成功产品的过程中至关重要,因为它能加快新产品开发进程
- 早期设计/概念验证——验证设计的形状、配合与功能
- 后期产品验证——对照技术要求和业务目标验证最终产品
- 功能测试——测试概念目标并最终确定规格
- 用户体验反馈——让最终用户、客户、参与者亲身体验原型以获取反馈
应用领域
产品设计师利用此工艺快速制造代表性原型零件,有助于在量产前进行可视化、设计和制造工艺开发。
快速成型最初用于汽车工业制造零件和比例模型,现已广泛应用于医疗、航空航天等各行业。
快速工具制造是快速成型的另一应用,即由注塑插件或超声波传感器楔块制成工具,用于其他工艺流程。
快速成型的优势
- 缩短设计与开发时间
- 降低整体产品开发成本
- 消除或降低风险
- 支持功能测试
- 提升并增加用户参与度
- 评估人因工程与工效学
快速成型的局限
- 精度不足
- 初始成本增加
- 部分工艺仍昂贵且不经济
- 材料性能(表面光洁度、强度)难以匹配量产件
- 需要熟练劳动力
- 可用材料范围有限
- 因无法成型而忽略关键特征
- 最终用户混淆(误认为是成品)/开发者误解用户目标
常见问题解答
什么是快速成型?
快速成型是利用三维计算机辅助设计(CAD)快速制造实体零件、模型或组件的技术,通常采用增材制造(即3D打印)完成。
快速成型如何工作?
快速成型(即3D打印)属于增材制造技术。3D打印机读取CAD图纸数据,通过逐层铺设液体、粉末或片材,从一系列横截面构建实体模型。
快速成型有哪些类型?
快速成型主要类型:
- 光固化立体成型(SLA)或槽式光聚合
- 选择性激光烧结(SLS)
- 熔融沉积建模(FDM)或材料喷射
- 选择性激光熔化(SLM)或粉末床熔融
- 层压物体制造(LOM)或片材叠层
快速成型的例子有哪些?
常见且常用的例子是3D打印。利用此技术快速生成3D模型,可在生产过程中节省大量时间和成本。
快速成型用在哪里?
快速成型可用于产品开发周期的任何阶段,针对任何组件或子组件。利用测试数据,可在新产品设计过程中多次重复原型制作,以获得理想零件。
快速成型的工作原理?
快速成型采用STL文件格式作为标准数据接口,实现从CAD软件到3D成型机的转换。STL文件用三角形切面近似表示零件或组件形状。通常系统可在数小时内生成3D模型。
什么是快速成型及其特点?
快速成型是贯穿产品开发过程的敏捷策略。通过创建和测试产品或功能的三维原型,优化形状、尺寸及整体易用性等特性。
快速成型的主要优势?
快速成型为工程、设计和开发团队提供显著优势:能更快探索和实现概念。这种时间和成本效率使团队超越单纯的产品可视化,更容易掌握产品属性和设计。
快速成型起源于何处?
现代意义上的快速成型源于3D打印,始于1980年代,作为生产原型的创新方式。此后其内涵扩展,涵盖一系列制造技术,各聚焦产品开发的不同阶段。
什么是快速成型工艺链?
快速成型工艺链始于组件的三维CAD模型设计。主模型通过RP技术制成聚合物零件,再复制为硅橡胶模具,直接用作低压注塑成型的工具。
快速成型等同于3D打印吗?
“快速成型”与“3D打印/增材制造”是不同概念。快速成型是从CAD文件制造原型模型的技术;换言之,3D打印/增材制造是过程,快速成型是最终结果。
产品开发中的快速成型?
快速成型是利用三维CAD数据快速制造实体零件或组件比例模型的一组技术。借助3D打印,设计师可在数字设计与实体原型间快速迭代,更快进入生产。
原型制作的缺点?
原型模型的缺点:
- 模型成本高
- 因客户需求持续变更,文档质量差
- 需求变动过大
- 客户见到早期原型后可能要求尽快交付成品
原型制作与快速成型的区别?
传统原型制作需数周,快速成型仅需数小时。一般而言,快速成型最适合需多次设计修改或组件调整的项目,也更适合复杂几何结构和紧迫交期。
快速成型有哪些类型?
工程产品设计师可用的快速成型技术包括:增材制造——光固化立体成型(SLA)、选择性激光烧结(SLS)、直接金属激光烧结(DMLS)、熔融沉积建模(FDM)、多喷头熔融(MJF)、粘结剂喷射、多喷头喷射(PolyJet)。
快速成型的应用?
快速成型广泛用于手术规划、诊断、培训、定制植入物设计制造。三维CAD设计制造也用于新医疗产品的设计开发,缩短上市时间,助力研究。
谁发明了快速成型?
现代意义上的快速成型通常认为由Hideo Kodama和Charles Hull在1980年代发明,伴随3D打印的发展。
快速成型使用哪些材料?
新型原型材料不断开发,越来越接近最终生产材料规格。常用的有ABS、丙烯酸、聚苯砜、聚碳酸酯、尼龙等,提供卓越功能性、耐用性和强度。
增材制造与快速成型的区别?
快速成型指快速制作原型。增材制造指通过逐层添加材料制造产品的任何制造工艺。
什么是快速制造工艺?
快速制造是对服务于原型和批量零件快速柔性生产的各种方法和制造工艺的统称。意味着生产将直接读取可用CAD数据,使用非传统工具。
快速成型用哪些聚合物?
聚二甲基硅氧烷(PDMS)因低成本、坚固耐用、制造简便,长期是学术微流体领域快速成型的主力材料,在研究探索阶段优势显著。
原型制作与快速成型的区别?(重复)
传统原型制作需数周,快速成型仅需数小时。一般而言,快速成型最适合需多次设计修改或组件调整的项目,也更适合复杂几何结构和紧迫交期。
快速成型与快速工具制造的区别?
“快速成型”指用于快速生产样品组件的各种增材制造方法——这也是增材制造的起源。快速工具制造是另一种加速产品制造的技术。
制造工艺