


锻造工艺详解:定义、流程与七大类型
什么是锻造?
锻造是通过锤击、压制或轧制对金属施加压缩力实现成形的制造工艺。这些压缩力由锤或模具施加。锻造常按温度分为冷锻、温锻、热锻。
多种金属可锻造。典型材料包括碳钢、合金钢、不锈钢。铝、黄铜、铜等软金属也可锻造。锻造可生产力学性能优异、废料极少的零件。
核心原理:原始金属经塑性变形成所需几何形状,从而获得更高疲劳强度和强度。工艺经济合理,可批量生产并实现成品特定力学性能。
锻造由铁匠传承千年;传统产品有厨具、五金、手工具、刃具、钹、首饰。
工业革命以来,锻件广泛用于机械机构中需高强度的部件;这类锻件通常需进一步加工(如机加工)成近成品。如今锻造是全球主要产业。
锻造历史
锻造由铁匠实践数千年。青铜时代初以青铜、铜为主;后随温控和炼铁技术突破,铁成为主流锻造金属。
传统产品包括厨具、五金、手工具、刃具。工业革命使锻造成为高效批量工艺。此后锻造随设备、机器人、电子控制、自动化进步而演进。
现代锻造设施生产各种尺寸、形状、材质、表面的高质量金属零件,已成全球性产业。
锻造工艺类型
存在多种锻造方法,各有能力与优势。
- 模锻(锤锻)
- 轧锻
- 压锻
- 镦粗锻造
- 冷锻
- 精密锻造
- 等温锻造
1. 模锻(锤锻)
因锤子落下砸击金属使其成模具形状得名。模具指与金属接触的表面。
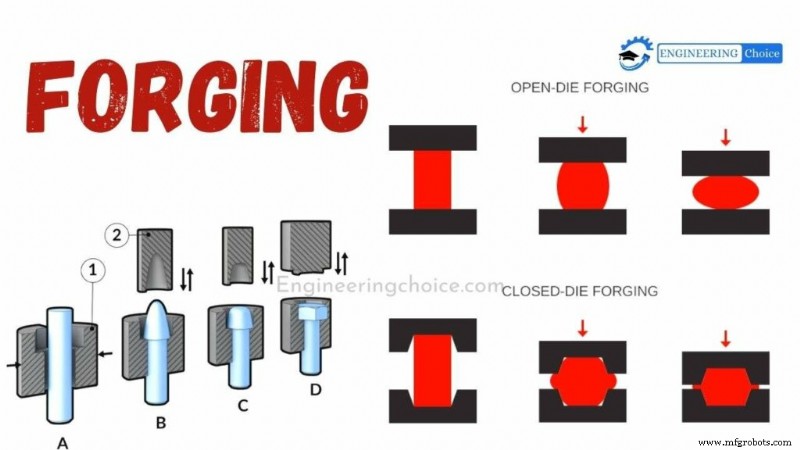
分自由锻(开模锻)和模锻(闭模锻)两类。模具通常为平面,部分有专用成形面。
自由锻(铁匠锻造)
又称铁匠锻造。锤击静止砧座上的金属使其变形。金属从未完全被模具限制——除接触模具区域外可自由流动。
操作工负责定位金属以达最终形状。用平模,部分有专用成形面。适合简单大型件及定制金属部件。
自由锻优势:
- 更好的疲劳强度和强度
- 降低空洞/缺陷风险
- 改善微观组织
- 金属流线连续
- 晶粒更细
模锻(印模锻)
又称印模锻造。金属置于模具并连接砧座。锤击金属使其流动填满模腔。
锤按毫秒级高频连续打击。多余金属从模腔挤出形成飞边。飞边冷却快于模内金属,故更强。锻后去除飞边。
金属需经模具一系列模腔达最终形态:
- 分布模(展宽/弯曲):将金属锻成粗略形状
- 预锻模:金属成形更接近成品,带大圆角和倒角
- 终锻模:最终精加工定型
模锻优势:
- 可生产25吨以内零件
- 近净成形,仅需少量精加工
- 大批量生产经济
2. 轧锻
两圆柱或半圆柱水平辊变形圆/扁棒料,减薄增长。
加热棒料插入两辊间(各含一个或多个成形槽),随轧制渐进成形。重复直至达尺寸形状。
自动轧锻优势:
- 几乎无材料浪费
- 形成有利金属流线
- 减小金属横截面积
- 产生锥端
3. 压锻
用缓慢连续压力替代落锤冲击。较慢行程使变形深入全体积,均匀影响整个金属。
落锤锻造变形常仅表层,内部相对未变形。压锻可控制压缩速率以控制内应变。
压锻优势:
- 大批量生产经济
- 公差精度达0.01-0.02英寸
- 模具脱模斜度小,尺寸精度更高
- 模具速度、压力、行程自动控制
- 可实现工艺自动化
- 压力机容量500-9000吨
4. 镦粗锻造
通过压缩长度增加金属直径的制造工艺。用曲柄压力机——专用高速设备。
曲柄压力机通常水平布置以提高效率和工位间快速换料。立式曲柄压力机或液压机亦可选。
镦粗锻造优势:
- 产率高达4500件/小时
- 全自动化可行
- 消除锻造斜度和飞边
- 几乎无废料
5. 自动热锻
常温棒料从一端送入,热锻件从另端出。高功率感应线圈60秒内将棒料加热至2190-2370°F。
辊子除鳞切坯。随后经多成形阶段,可耦合高速冷成形。冷成形通常留作精加工阶段,兼得冷加工益处与自动热锻高速度。
自动热锻优势:
- 高产出率
- 可用低成本材料
- 操作人力极少
- 几乎无材料浪费(较常规锻造节材20-30%)
6. 精密锻造(净成形/近净成形)
精密锻造极少需终加工。为最小化锻后工序成本浪费而开发。通过减少材料、能源消耗及加工量节约成本。
7. 等温锻造
金属与模具加热至同温。采用绝热加热,系统与外界无质量/热交换。变化仅源内部,实现高可控应变率。因热损失小,可用小型设备。
锻造应用
除发动机、变速箱零件外,锻件广泛用于齿轮、链轮、杠杆、轴、主轴、球头、轮毂、滚子、叉头、车轴梁、轴承座、连杆等。
- 锻件用于几乎所有机械行业
- 汽轮机转子、发电机转子等为锻件
- 高疲劳强度使曲轴、凸轮轴、齿轮等运动部件多用锻造
- 冷锻产凿子、螺栓等
- 多用于手工具、五金制造
- 船舶建造各结构件
锻造优势
锻造优化并定向金属流线随零件形状分布,提供更好力学性能、延展性、疲劳和冲击抗力。几乎所有黑色有色金属均可锻造。
- 锻件更强
- 更可靠、成本更低
- 热处理响应更好
- 冶金性能更一致优异
- 产品尺寸范围广
- 需二次加工少
- 设计灵活性大
锻造劣势
- 热锻难实施二次操作
- 设备投资大
- 需极严格人员物料安全规程
制造工艺