


群技术 (GT) 详解:单元布局、核心优势与实施难点
本文涵盖群技术定义、单元布局模式、实施目标、优势劣势分析、分类编码体系及应用范围。
什么是群技术?
群技术,或 GT,是一种制造技术:将几何形状、制造工艺和/或功能相似的零件归为一族,在单一地点利用少量机器/工序集中加工。核心理念:许多问题具有相似性,通过归类相似问题,可用单一解决方案解决一组问题,节省时间精力。
群技术定义
群技术是制造计划中的关键技术,使在本应属于单件/小批生产的环境中,获得流水线组织的优势。它识别零件、设备或工艺的相似性。设备按零件族工艺路线分组,而非按功能分类。
采用该技术后,生产计划与控制功能简化:机器群视为单一工作中心,减少工作中心数量、简化工艺路线。等待时间显著缩短、工作中心利用率提升。
当延伸至生产准备全阶段(含制图、NC 编程)时效益最大。
群技术布局 (单元布局)
混合布局中最流行的形式之一。兼具流水线布局的高效率与流程布局的灵活性。群技术即按相似加工要求将产品分组的过程。
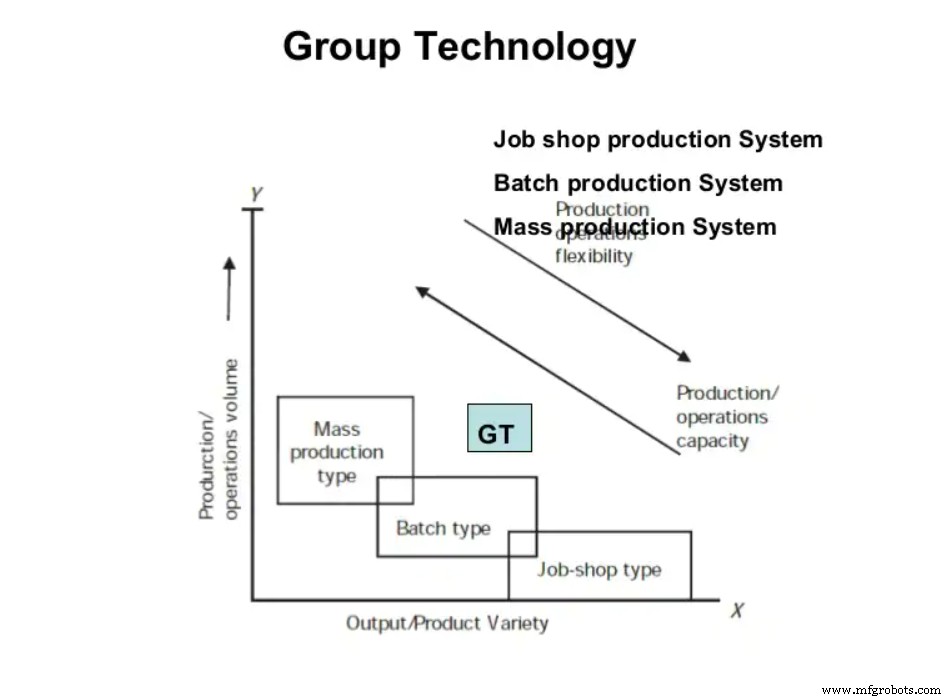
群技术实施目标
- 降低平均批量
- 增加零件品种适应性
- 适应更多材料品种
- 实现更严格公差
- 优化排程
- 减少工装数量
- 提高设备利用率
群技术优势
公认收益包括:
- 缩短调整/换型时间及成本
- 降低物料搬运成本
- 降低库存成本,从而减小批量
- 缩短制造周期
- 减少在制品 (WIP)
- 降低工艺规划成本,简化文档与管理
- 简化估价、核算与车间管理
- 资源利用率提升 → 产出增加
- 质量提升、废品率下降
- 刀具、夹具、治具品种减少
- 空间利用率提高
- 便于引入机器人搬运
配合良好管理实践,群技术对提升整体生产率、尤其降低库存成本贡献巨大。
群技术劣势/实施难点
- 系统实施的额外成本
- 产品品种与组合的变化率
- 单元外作业协调困难
- 与非单元制造系统共存的冲突
- 制造柔性相对降低
- 机器成组成单元可能导致停机时间增加(并非全程功能性作业)
群技术应用与分类编码
装配件零件众多,可分三大类:
- 标准件/通用件(螺栓、螺母、键、垫圈等)
- 相似零件(轴、齿轮、轴承、杠杆等)
- 产品专用件(变速箱体、床身、鞍座等)
群技术不关心第 ①、③ 类,核心聚焦第 ② 类相似零件的制造分组。
已开发多种分类编码系统,选型需结合企业实际:产品范围广需复杂详细系统,范围窄则简系统即可。需预留未来扩展空间,所选系统须满足增长需求。
希望本文助您理解群技术。欢迎评论区留下反馈。
工业技术