


铰刀全解析:9大类型结构特征、命名法术语、精度等级与选型实战指南
本文系统梳理铰刀9大标准类型结构特征、15项命名法核心术语、精度公差带对应关系、切削参数窗口及工程选型决策逻辑,配合标准剖面图解,助您精准匹配精密孔加工需求。文末提供PDF下载。
铰刀基础定位与切削本质
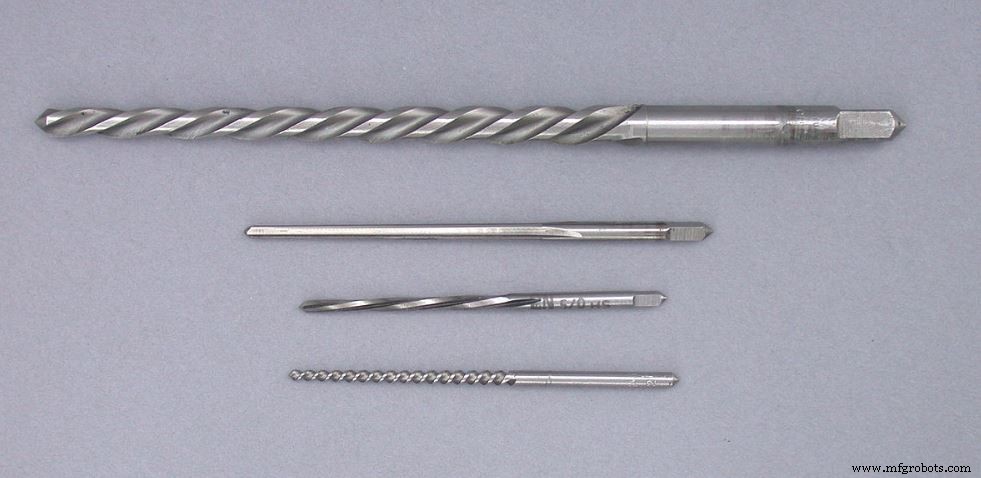
定义:多齿精修孔刀具,切削余量极小(0.05-0.3mm),实现孔径精度IT6-IT7、圆柱度0.005-0.01mm、表面粗糙度Ra0.4-1.6μm。**不具备钻心能力,必须预留底孔(钻/镗/铸/锻)**。
核心优势:多刃分担切削→单刃负荷小→振动小→高精度/高光洁度;导向部(前导柱)保证跟随底孔轴线→位置精度稳定。
15项铰刀命名法核心术语定义
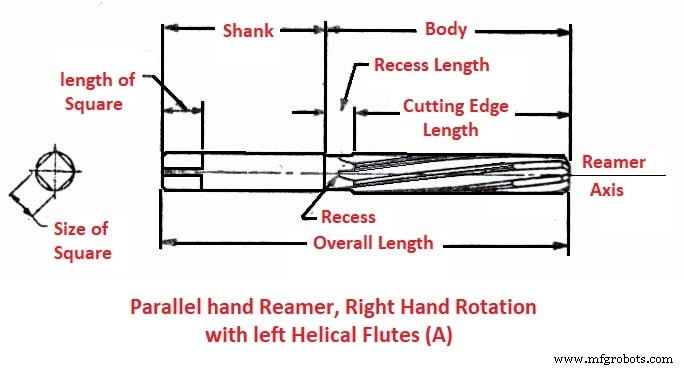
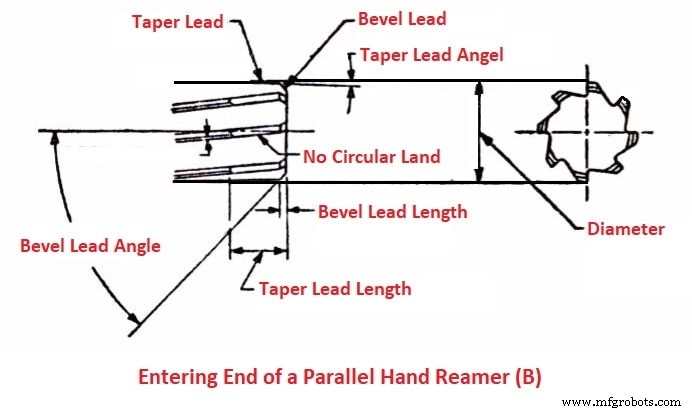
| 术语 | 定义 | 工程意义 |
|---|---|---|
| 轴线 | 铰刀几何中心线 | 跳动/同轴度基准 |
| 后锥/反锥 | 入口端→柄部每100mm直径递减量 | 减少导向部摩擦、防卡死、利于退刀,标准0.05-0.1mm/100mm |
| 倒角/前导角 | 入口端切削锥面,无圆柱导向带 | 易入孔、自定心、标准15-30°(按材料/孔深) |
| 钻身/工作部 | 入口端至柄部起始的切削/导向部分 | 含切削刃、导向带、倒角、颈部 |
| 圆柱导向带 | 切削刃前方圆柱面,引导/校正/支撑 | 宽度0.1-0.3mm、长度3-8mm、硬度HRC60+、决定孔圆柱度/位置度 |
| 后隙面 | 导向带后磨削面 | 一级后隙(紧邻刃口)、二级后隙(导向带外侧),减摩擦散热 |
| 切削刃 | 前刀面与圆柱导向带/一级后隙面交线 | 刃口倒钝R0.005-0.015mm防崩刃、涂层刃口处理关键 |
| 前刀面 | 切屑流出面,螺旋槽壁 | 前角0-10°(按材料),槽型决定排屑/切屑形态 |
| 螺旋槽 | 形成切削刃、容屑、排屑、导冷却 | 直槽(盲孔/脆材/短屑)、螺旋槽(通孔/粘性材/长屑、右旋排屑向上) |
| 后棱 | 二级后隙面与槽壁交线 | 结构过渡棱,无切削功能 |
| 棱带/刃带 | 切削刃至后棱间导向带表面 | 宽度公差严控、表面超精磨Ra0.05-0.1μm |
| 前导柱/导向柱 | 入口端精磨圆柱部,直径略小于切削直径 | 先进入底孔导向、防偏斜、长度≥孔径、公差h6/h7 |
| 颈部/减径颈 | 钻身与柄部间减径过渡区 | 避免柄部干涉工件端面、标识刻印区 |
| 柄部 | 夹持驱动部分,直柄/莫氏锥柄/扁尾/螺纹 | 直柄h6配合弹簧夹头/液压夹头/热缩刀柄 |
| 切削直径 | 入口端最大切削圆直径 | 按孔公差带上/下偏差选型、磨损补偿余量0.01-0.02mm |
9大标准铰刀类型结构特征与选型指南
1. 机用直柄/锥柄铰刀 (Chucking Reamer) - 标准机用精铰
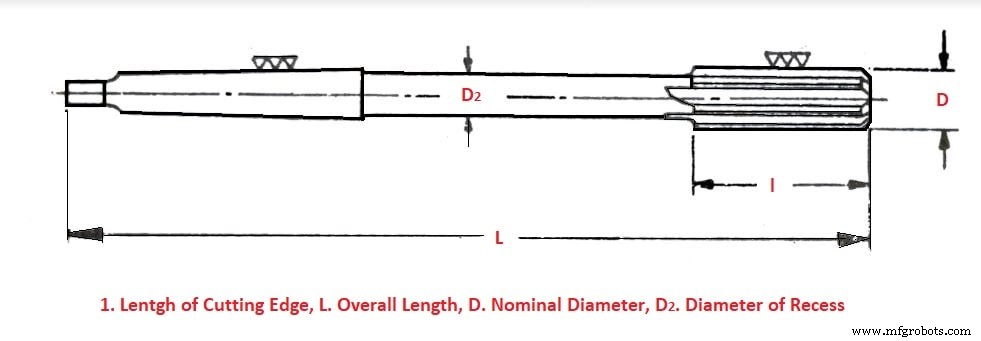
- 结构:短切削刃+长倒角+长颈部减径+直/锥柄,直槽/不等分直槽(抑制振动)。
- 分类:直槽(通用) / 铰铣刀/Rose Reamer(45°倒角切削、大余量预铰、精度低)。
- 规格:直柄Φ1.5-32mm,锥柄Φ5-32mm(MT1-3)。
- 应用:钻床/镗床/加工中心精铰通孔、阶梯孔、IT6-IT7级。
2. 桥梁/结构件机用铰刀 (Machine Bridge Reamer)
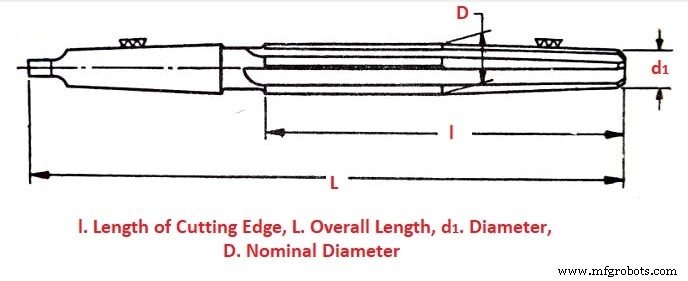
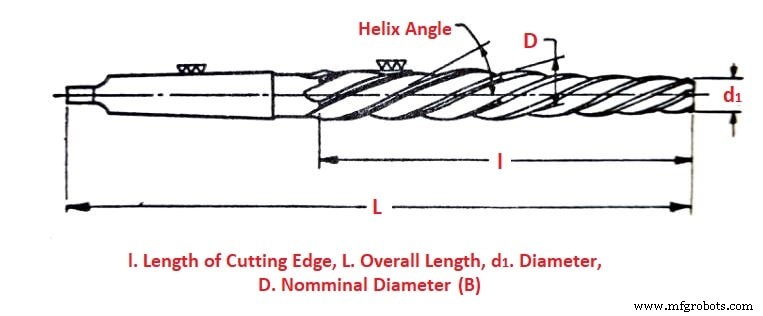
- 结构:长切削刃+超长倒角(导向)+莫氏锥柄,直槽/螺旋槽。
- 规格:Φ6.4-37mm。
- 应用:手电钻/风动工具驱动,船厂/钢结构/桥梁现场对孔扩铰,**便携/大孔径/粗加工余量大**场景。
3. 机用治具铰刀 (Machine Jig Reamer)
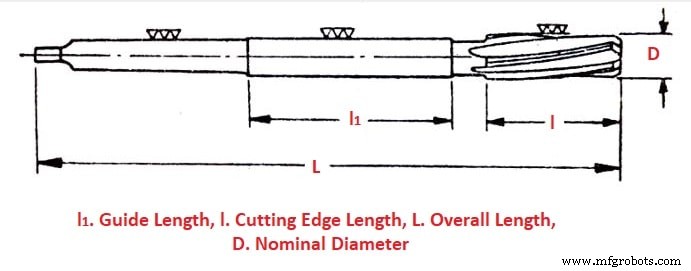
- 结构:短切削刃+倒角+**精密导向柱(直径h6/h7)**+莫氏锥柄,螺旋槽。
- 规格:Φ7-50mm。
- 应用:钻床/镗床配合治具套筒定位,**孔位置精度高(IT5-IT6)、批量精铰**,导向柱入套筒实现刀具自导向。
4. 手用直柄铰刀 (Hand Reamer)
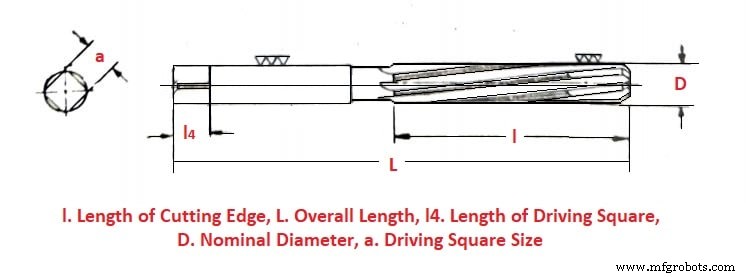
- 结构:直槽/螺旋槽、方尾(扳手驱动)、前端微锥度(易入孔)、切削刃长、余量极小(0.05-0.125mm)。
- 应用:手工/扳手驱动精铰基准孔、配合孔、维修装配现场,**极低切削速度(10-20m/min)、依赖操手感**。
5. 莫氏锥孔套筒铰刀 (Taper Socket Reamer for Morse Taper)
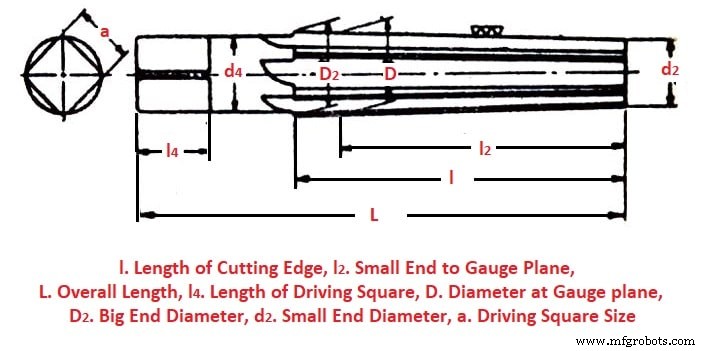
- 结构:锥度1:50/1:20切削刃匹配莫氏锥孔标准(1-6号),直/锥柄,直/螺旋槽。
- 成套供应:粗铰/预铰/精铰三支套装,渐进式修整锥孔几何精度。
- 应用:主轴锥孔/刀柄锥孔/尾座套筒锥孔修复/制造,**锥度精度/接触斑点面积>80%核心指标**。
6. 机用/手用锥销铰刀 (Taper Pin Reamer)
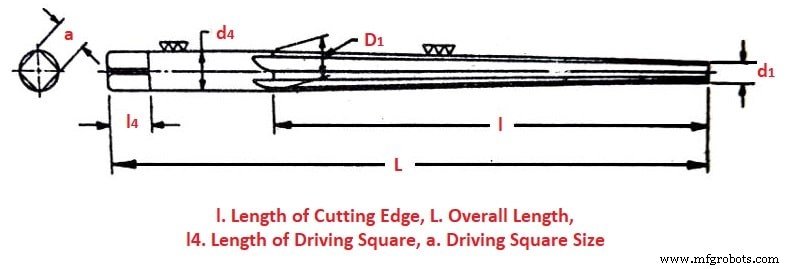
- 结构:锥度1:50切削刃匹配标准锥销(GB/T 117/118/119/120),直/锥柄,直/螺旋槽。
- 应用:锥销定位孔精铰,**锥度配合精度/接触长度/自锁性**核心要求。
7. 套装/机用铰刀 (Shell Reamer)
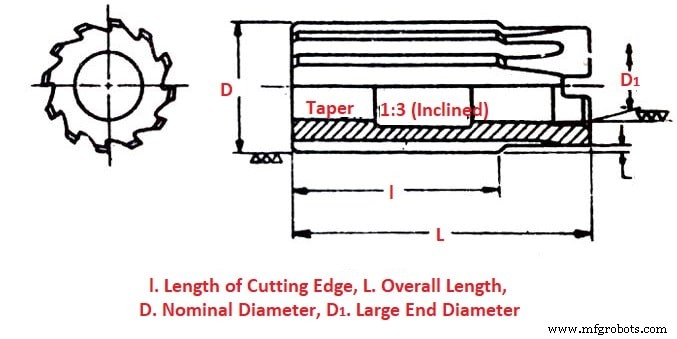
- 结构:中空轴孔套装芯轴,近平行切削刃+倒角,直/螺旋槽,玫瑰/直槽两类。
- 规格:Φ24-100mm,一芯轴换多刀体,**大孔径节省刀具成本70%+**。
- 应用:大孔径(>Φ30)精铰、机床主轴箱/缸体/阀体批量加工。
8. 可调/膨胀铰刀 (Expansion/Adjustable Reamer)
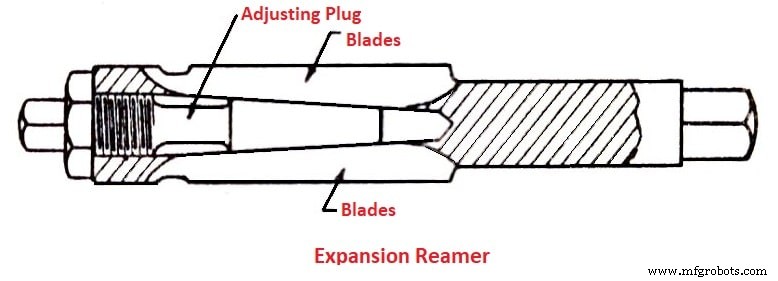
- 原理:松开锁紧螺母→推进锥塞→刀片径向微展开(0.01-0.05mm)→锁紧。
- 价值:补偿磨损延寿命、适应孔径公差带漂移、小批量多规格通用。**精度稳定性略低于整体铰刀,不适合高精度/高速加工**。
9. 铰铣刀/玫瑰铰刀 (Rose Reamer) - 专项补充
仅端部倒角切削(45°),导向带全长导向,**大余量(0.5-1mm)预铰/校正孔位/去毛刺**,精度IT9-IT10,后序必接精铰刀。
铰刀精度等级与公差带匹配标准(GB/T 11312 / ISO 1070 / DIN 212)
| 精度等级 | 孔公差带 | 铰刀直径公差 | 典型应用 |
|---|---|---|---|
| A / H7 | H7 / JS7 | +0.005~+0.015 / 0~+0.010 | 基准孔/配合孔/轴承座/液压阀体 |
| B / H6 | H6 / JS6 | +0.003~+0.010 / 0~+0.008 | 高精密配合/主轴锥孔/精密齿轮孔 |
| C / H8 | H8 / JS8 | +0.010~+0.025 / 0~+0.015 | 一般间隙配合/结构件螺栓孔 |
| D / H9 | H9 / JS9 | +0.020~+0.040 / 0~+0.025 | 自由配合/管路通孔/非精密结构件 |
| 非标/定制 | P7/R7/S7/K7等过盈配合 | 按下偏差设计 | 热装/压装/键槽基准孔/特种配合 |
切削参数推荐窗口(高速钢/硬质合金)
| 工件材料 | 切削速度 Vc (m/min) | 进给/齿 fz (mm/z) | 切削余量 (mm/侧) | 冷却液 |
|---|---|---|---|---|
| 低碳钢/铸铁 | HSS: 8-15 / HM: 40-80 | 0.05-0.15 | 0.1-0.2 | 乳化液/切削油 |
| 中碳钢/合金钢 | HSS: 6-12 / HM: 30-60 | 0.04-0.12 | 0.1-0.2 | 极压切削油 |
| 不锈钢/高温合金 | HSS: 3-8 / HM: 15-30 | 0.03-0.08 | 0.05-0.15 | 高浓度切削油/最小量润滑 |
| 铝/铜合金 | HSS: 15-30 / HM: 80-200 | 0.08-0.20 | 0.1-0.3 | 酒精/煤油/专用铝切削液 |
| 淬火钢(HRC45-55) | — / HM(CBN): 20-60 | 0.02-0.06 | 0.02-0.05 | 干式/气雾/MQL |
工程选型决策树
- 孔径<Φ30mm、批量中大、精度IT6-IT7、机床刚性好 → 整体硬质合金机用直槽/螺旋槽铰刀(直柄h6+热缩/液压夹头)。
- 孔径Φ30-100mm、批量大、成本敏感 → 套装铰刀+通用芯轴(模块化库存)。
- 孔位置精度要求高(IT5-IT6)、配合治具套筒 → 机用治具铰刀(导向柱入套筒自导向)。
- 现场维修/装配/无动力机床/小批量 → 手用直柄铰刀(方尾扳手驱动)。
- 锥孔/锥销配合孔 → 对应莫氏/1:50锥度成套铰刀(粗/精分级)。
- 大余量预铰/孔位校正/去毛刺 → 铰铣刀(玫瑰铰刀)先行,后接精铰刀。
- 磨损补偿/小批量多规格/低成本 → 可调铰刀(接受精度下降风险)。
- 盲孔/脆性材料/短屑 → 直槽铰刀(排屑向前/压缩屑);通孔/粘性材料/长屑 → 右旋螺旋槽(排屑向上/出孔)。
结语
铰刀是精密孔最终成形刀具,其选型与应用直接决定孔几何精度、表面完整性、配合性能与装配良率。核心认知:**铰刀不钻心、余量极小、依赖底孔质量、导向柱是灵魂、圆柱导向带宽度/长度/圆柱度决定极限精度**。建立铰刀分级管理库(新刀/一级/二级/报废)、底孔尺寸/圆柱度/位置度SPC预控、切削参数标准化卡片、磨损监测换刀阈值四大体系,方能稳定输出高质量精密孔。欢迎留言分享您的铰刀疑难案例!
工业技术