


锻造工艺全解析:3大成形方式、11种基本操作、优劣势对比与工程选型指南
本文系统梳理锻造分类体系、11种基本锻造操作手法、热/冷/温锻工艺窗口、设备选型逻辑、常见缺陷成因与防控措施,配合工艺流程图解与选型矩阵,助锻造工程师、工艺技师、采购工程师建立标准化认知框架。文末提供PDF下载。
锻造核心定义与三大成形方式
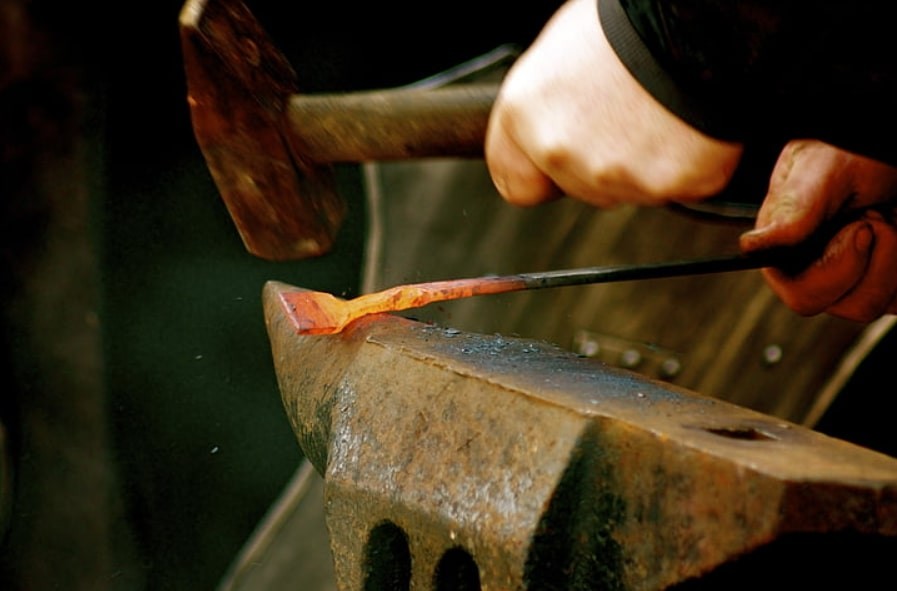
锻造:施加外力使金属坯料产生塑性变形,获得特定形状、尺寸、组织性能的工件(锻件)。核心逻辑:**加热→塑性变形→组织细化/流线分布优化→性能超越铸造/切削**。
三大方式:
- 自由锻/手工锻/模锻:通用工具(锤/砧/钳/平锤)或简单模具,灵活性高、精度低、单件小批、大型锻件(轴类/环件/饼件)。
- 模锻/模锻压力机/锤:精密模腔限制金属流动,高精度、高效率、复杂形状、中大批量、汽车/航空/工程机械关键件(连杆/曲轴/齿轮坯)。
- 模锻/模锻:上模高速冲击下模成型,高速应变率、流线分布优、复杂薄壁肋板件、汽车/手工具/五金批量件(扳手/螺栓/齿轮)。
冷/温/热锻工艺窗口对比
| 分类 | 温度范围 | 变形抗力 | 成形极限 | 表面/精度 | 典型应用 |
|---|---|---|---|---|---|
| 热锻 | 900-1250℃(钢) | 低 | 大变形、复杂形状 | 氧化皮/精度低(IT13-IT16) | 大型轴类/曲轴/齿轮坯/航发盘件 |
| 温锻 | 600-900℃ | 中 | 中等复杂度 | 少氧化/精度中(IT10-IT12) | 齿轮/法兰/轴承套圈/等速万向节 |
| 冷锻 | 室温 | 高 | 简单形状/挤压为主 | 无氧化/高精度(IT7-IT9)/加工硬化强化 | 螺栓/螺母/滚针/弹壳/恒速器星形套 |
11种基本锻造操作手法详解
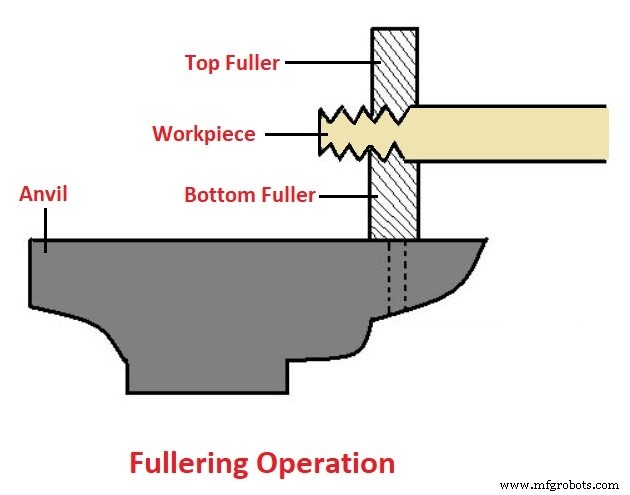
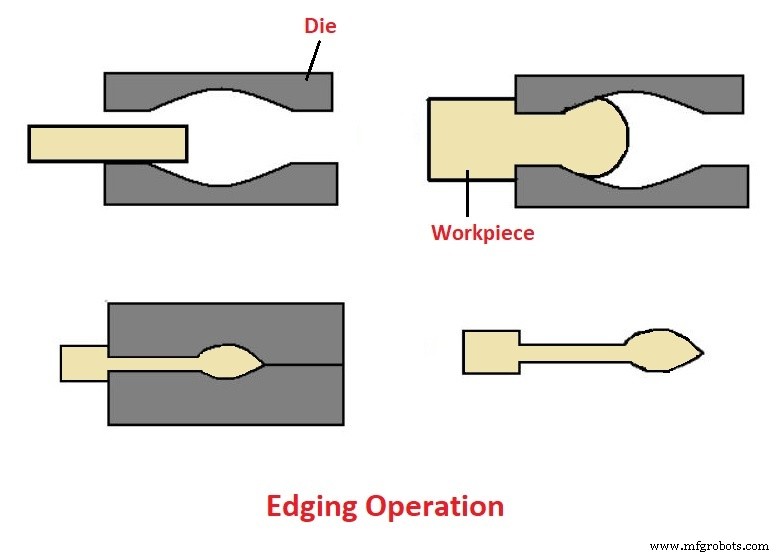
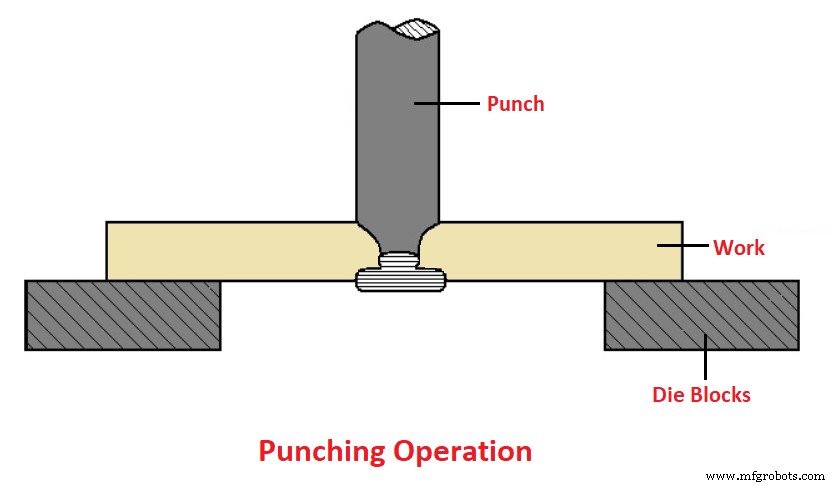
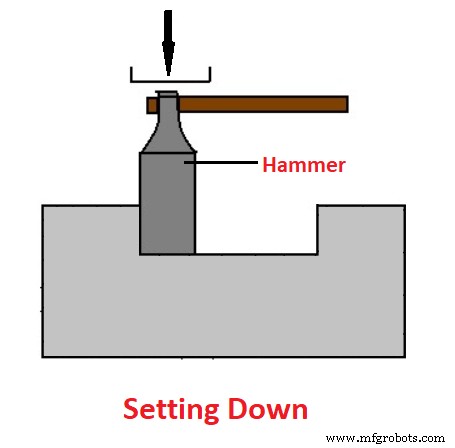
- 切断/下料:冷/热态分割坯料,>20mm必须热切,冷切用薄刃角凿,热切用钝刃角凿。
- 镦粗/镦锻:轴向压缩增加截面减小高度(螺栓头/齿轮凸缘/轴肩),锻造比(原高/终高)控制1.5-3.0防止折皱。
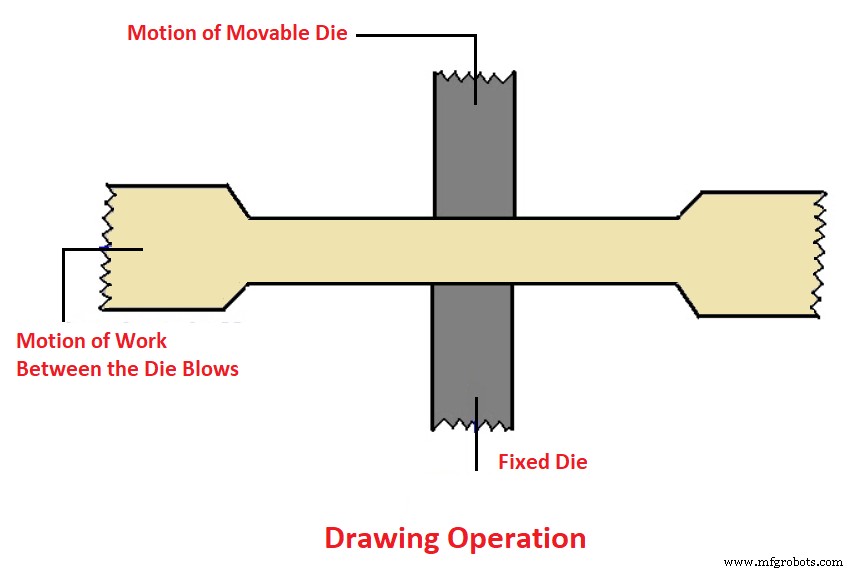
- 拔长/拉长:轴向拉伸减小截面增加长度(轴类/连杆),锤击偏心/砧嘴/辅以镦粗工具。
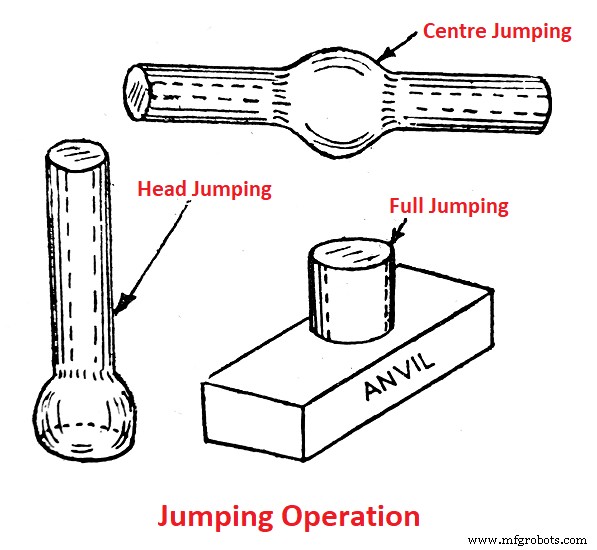
- 镦粗/跳火:局部加热端部/中部/整体镦粗缩短。端部镦粗(铆钉头/螺栓头)、中部镦粗(把手/阀杆)、全镦粗(缩短棒料)。
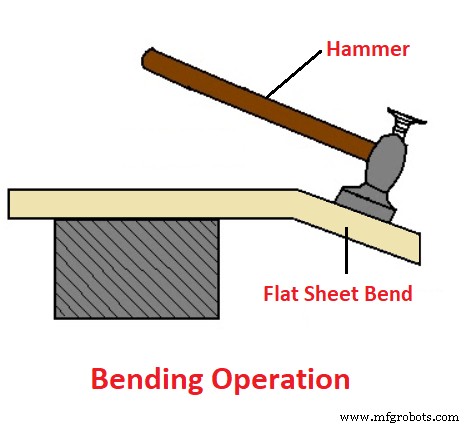
- 弯曲:将坯料弯成立体形状(环形件/吊钩/工具手柄),内侧压缩外侧拉伸,防止开裂/截面扭曲。
- 镦粗/挤压/镦锻:上下镦模配合挤压金属流动形成凹凸特征(齿轮齿/花键/十字接头),模锻核心操作。
- 剪切/修边:模具剪切多余金属(飞边/浇冒口/修整轮廓),锋利模刃+足够间隙防毛刺。
- 冲孔/扩孔:冲头在砧孔/垫块上冲孔(热态),漂杆扩孔修整,**金属纤维连续分布→强度>钻孔**。
- 修整/定型:终锻后修整端面/棱角/合模面飞边,修整锤/定型模,**消除应力集中源、改善疲劳寿命**。
- 锻焊:加热至焊接温度→镦粗压力/锤击实现金属原子扩散结合,界面制备(斜口/台阶)关键。
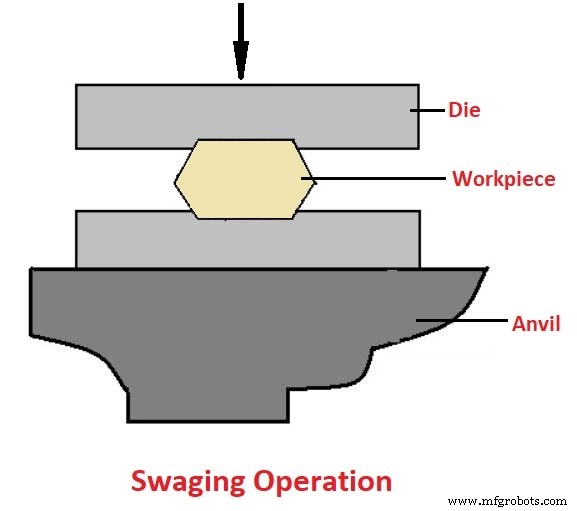
- 旋锻/旋压成形:上下模配合旋转挤压成圆/六角/花键截面(轴类/管件/螺纹),高精度/高材料利用率/表面加工硬化。
锻造工艺优势与局限性客观评价
✅ 核心优势
- 组织性能优越:金属流线沿轮廓分布,无铸造缩孔/气孔/偏析,疲劳强度比铸件提升50-100%、比切削件提升20-30%。
- 塑性/韧性佳:热锻动态再结晶细化晶粒,冷锻加工硬化强化,冲击韧性显著优于铸件。
- 材料利用率高:近净形/净形锻造材料利用率>80%,切削余量极小。
- 生产节拍快:模锻/模锻单件周期秒级,自动化产线节拍<30s/件。
- 可制造复杂三维形状:模腔设计自由度高,一体化成形减少焊接/装配工序。
❌ 固有局限
- 氧化脱碳:高温加热形成氧化皮(损耗1-3%)、表面脱碳层(需机加清理/保护气氛加热)。
- 脆性材料不可锻:铸铁/高碳钢/脆性有色合金/陶瓷无塑性变形能力。
- 尺寸精度受限:热锻公差IT13-IT16,精密特征仍需精加工;模具热膨胀/磨损/弹性变形累积误差。
- 模具成本高、周期长:模锻模具寿命3-5万次,开模周期4-12周、成本数万-百万元,中小批量经济性差。
- 设备投资大:大型液压机/锤设备投资千万-亿级,厂房/地基/公用设施要求高。
锻造缺陷成因与防控矩阵
| 缺陷类型 | 典型成因 | 防控措施 |
|---|---|---|
| 折叠/夹渣 | 金属流动回折/氧化皮卷入/模具圆角小 | 优化模具圆角/预锻型设计/润滑改善/清理氧化皮 |
| 裂纹/裂缝 | 过烧/过热/降温过快/应力集中/原料缺陷 | 严控加热规范/中间退火/圆角过渡/原料探伤 |
| 未充/欠充 | 坯料不足/温度低/模具阻力大/润滑差 | 精确下料计算/升温/修模具分型面/石墨/水基润滑 |
| 错位/偏心 | 导向柱磨损/装夹松动/坯料定位不准 | 导向系统维护/光电定位/机械定位销 |
| 流线断裂/逆流线 | 模具设计不合理/金属流动路径错误 | 金属流动仿真(DEFORM/FORGE)/预锻型优化/分流槽设计 |
工程选型决策矩阵
| 工件特征 | 年需求量 | 推荐工艺 | 关键考量 |
|---|---|---|---|
| 大型轴类/环件/简单形状 | <500 | 自由锻(锤/液压机) | 模具成本近零、灵活、交期短 |
| 中小型复杂受力件(连杆/曲轴/齿轮) | 500-50000 | 模锻(热/温) | 模具投资分摊、流线设计、精加工余量 |
| 小型复杂薄壁批量件(扳手/螺栓/齿轮) | >10000 | 模锻(热) | 高速自动化产线、模具寿命管理、去飞边自动化 |
| 高精度/薄壁/高强/无氧化/小件 | >50000 | 冷锻/温锻(挤压/镦粗/复合) | 模具寿命/润滑/退火软化/表面处理/自动化集成 |
| 超大型/特种合金/单件试制 | 1-10 | 自由锻+数控机加/增材制造混合 | 工艺仿真验证/分步锻造/过程监测 |
结语
锻造是金属塑性成形皇冠上的明珠,通过温度-应变-应变率-应力状态四维调控,实现组织性能与形状精度的最优平衡。现代锻造趋势:**精锻/近净形→温锻/冷锻替代热锻→数字化孪生工艺设计→服役性能预测/全生命周期追溯**。工程决策核心:**按失效模式倒推组织指标→选工艺窗口→定设备模具→算全生命周期成本**。欢迎留言探讨具体锻件工艺路线设计案例!
工业技术