


麻花钻全解析:7大类型、18项命名法术语、几何角度设计与选型避坑指南
本文系统梳理麻花钻分类标准、18项核心命名法术语定义、几何角度对切削性能影响机制、材质涂层选型逻辑及典型失效模式对策,配合标准图解与选型表,是机械加工工程师、刀具采购、数控编程人员的案头必备。文末提供PDF下载。
麻花钻基础认知
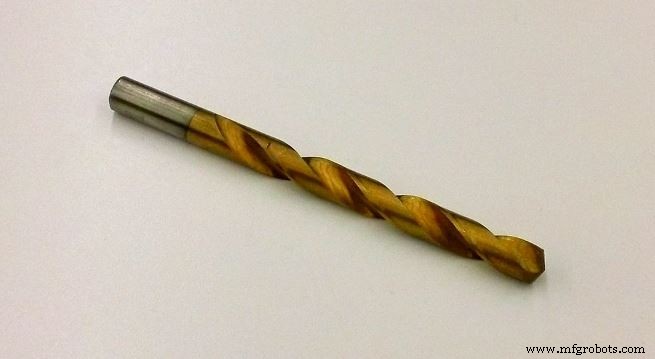
定义:端面切削刀具,两螺旋槽排屑/导向/冷却,切削刃含主切削刃(唇)、横刃(凿刃)、导向棱。
标准体系:GB/T 3436(直柄麻花钻)、GB/T 3435(锥柄麻花钻)、ISO 2306/ DIN 338/ ANSI B94.11M。按柄部/槽长/总长分7大系列。
7大标准系列麻花钻类型与适用场景
1. 短系列/作业者直柄麻花钻 (Jobber/Stub Series)
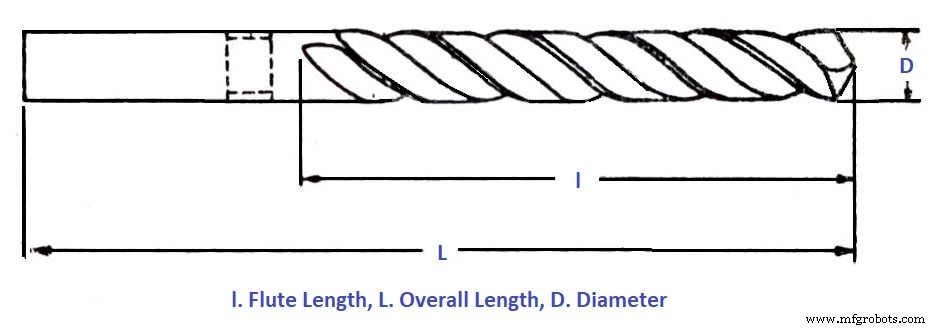
特征:直柄径≈钻尖径,直径Φ0.2-16mm,梯度0.02-0.25mm。
定位:通用基准钻,手电钻/台钻/数控钻床/加工中心通用,刚性最好、偏摆最小、寿命最长。
2. 次短系列直柄麻花钻 (Sub-series/Short Flute)
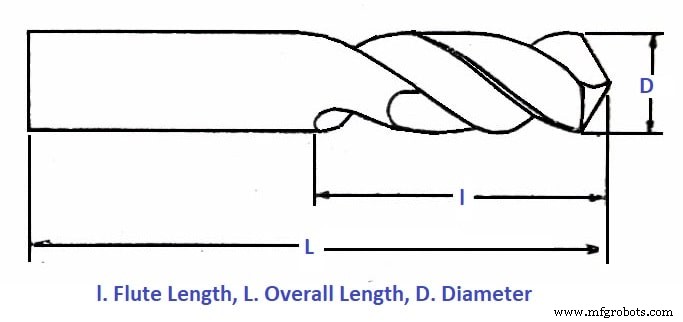
特征:缩短槽长/总长,直径Φ0.5-40mm,大直径刚性增强。
定位:浅孔/薄板/刚性受限工况、大直径钻头减小悬伸。
3. 长系列直柄麻花钻 (Long Series)
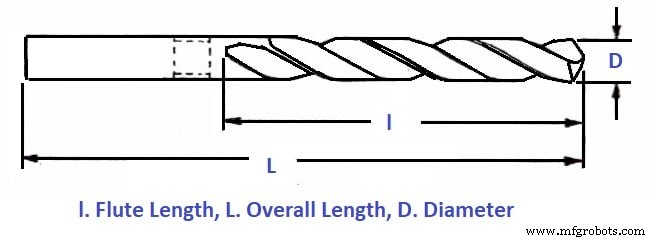
特征:总长等同同直径锥柄钻,直径Φ1.5-26mm。
定位:深孔/伸入深腔、非导向套支撑场合,**易振动偏心,需分级钻进/中心钻预定心**。
4. 莫氏锥柄麻花钻 (Morse Taper Shank)
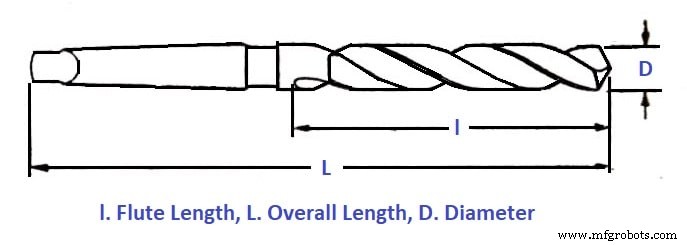
特征:莫氏锥度(1-6号)自定心驱动,直径Φ3-100mm,分级梯度随锥度号递增。
定位:大直径/重切削/车床/镗床/摇臂钻床主轴直装,**锥面摩擦驱动扭矩大、径向跳动小**。
5. 锥柄芯钻/三四刃钻 (Core Drill)
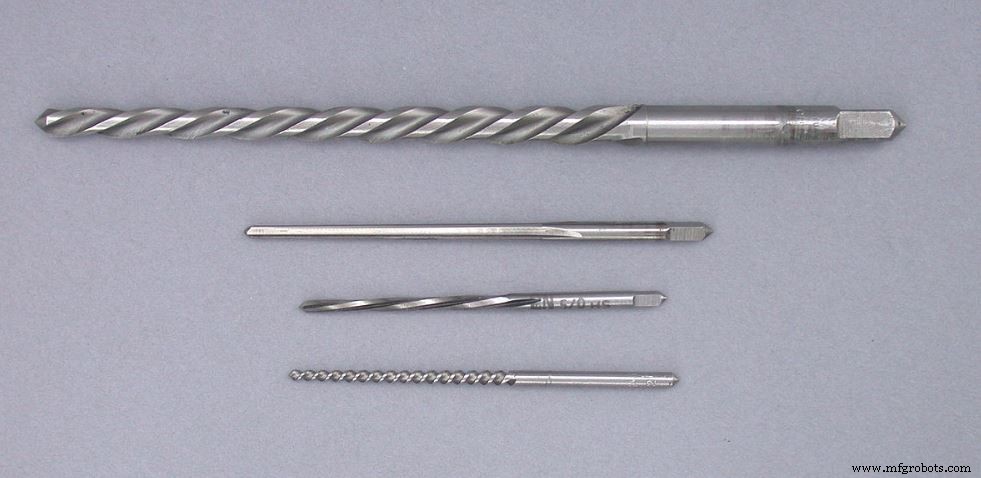
特征:3-4刃、无横刃、**不能自行钻心**,倒角刃扩孔/精整。
定位:铸造/锻造/冲压预留孔精扩、代替精镗、孔位精度IT7-IT9、表面粗糙度Ra1.6-3.2μm。
6. 内冷钻/油孔钻 (Oil Hole Drill)
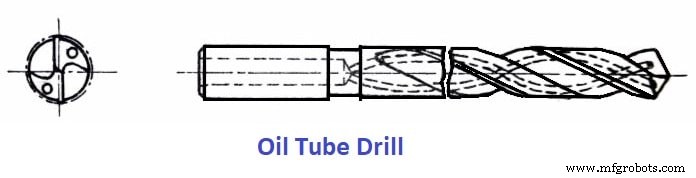
特征:螺旋内冷孔直通切削刃,高压切削液(3-10MPa)直喷刀尖。
定位:深孔(L/D>5)、难切削材(钛合金/高温合金/硬钢)、断屑排屑关键工序,**需机床具备内冷主轴/旋转接头**。
7. 中心钻 (Center Drill)
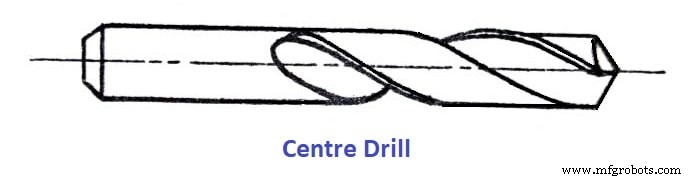
特征:直柄、双刃、60°/90°锥角、细长柄+短刃部。
定位:车削/磨削工件顶尖孔定位、钻深孔前预钻中心孔防偏摆、**A/B/R型按工件硬度/顶尖角选型**。
18项麻花钻命名法术语权威定义
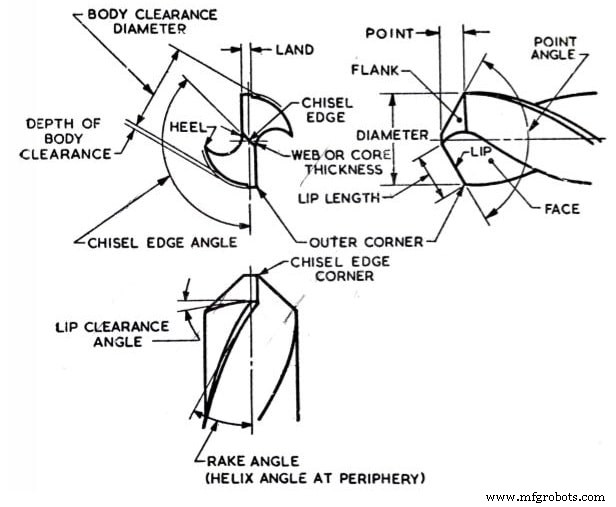
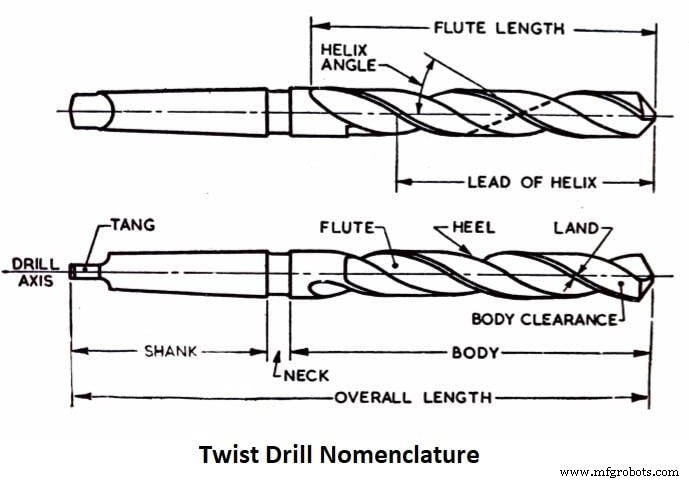
| 术语 | 定义与功能 | 设计/检测要点 |
|---|---|---|
| 轴线 | 钻头纵向几何中心线 | 跳动基准、同轴度检测基准 |
| 钻身 | 钻尖至颈部/柄部起始的工作部分 | 直径公差h8、背锥量0.04-0.1mm/100mm |
| 身后隙/背锥 | 钻身直径向柄部递减,减摩擦 | 防卡死、降低扭矩、影响孔径一致性 |
| 横刃/凿刃 | 两侧翼面交线,轴向进给主切削刃 | 不切削挤压→轴向力50%+;修磨横刃(S型/X型/双斜面)可降推力30-50% |
| 横刃角 | 横刃与主切削刃夹角,标准118°/135°/140° | 角度大→横刃短→轴力↓、定心↑、刃尖强度↓ |
| 主切削刃/唇 | 侧面与前刃面交线,实际切削刃 | 长度相等、倾角相等(标准59°)、后角相等→孔径精度/圆柱度 |
| 前刃面/面 | 切屑流出面,螺旋槽壁 | 前角沿半径变化(中心-切削刃尖),排屑槽截面决定排屑能力 |
| 后刃面/侧面 | 主切削刃后方面,避免摩擦 | 后角标准8-12°(外周)、中心处负后角 |
| 螺旋槽/排屑槽 | 形成切削刃、排屑、导冷却液 | 槽型(标准/宽/深/抛光)、螺旋角18-38°(标准30°)、抛光降粘附 |
| 后刃/后棱 | 槽壁与身后隙面交线 | 导向支撑、圆柱度保持 |
| 导向棱/棱带 | 槽间圆柱面,全径仅导向棱接触孔壁 | 宽度0.05-0.2mm(随直径)、导向/校正/润滑膜保持 |
| 颈部 | 钻身与柄部过渡缩径区,刻标识 | 标识:直径/制造商/材质/标准号 |
| 外角 | 主切削刃尖与导向棱交点 | 外角磨损→孔径扩大、表面粗糙度恶化 |
| 钻尖 | 含主切削刃/横刃/前刃面/后刃面的锥面区 | 标准118°/135°(自定心)/140°(高硬)/分层钻尖 |
| 右手钻 | 从钻尖看逆时针旋转切削(标准) | 机床主轴正转(M03) |
| 柄部 | 夹持驱动部分,直柄/莫氏锥柄/扁尾/螺纹 | 直柄h6/h7配合弹簧夹头/侧固式;锥柄摩擦驱动+扁尾防滑 |
| 扁尾/切向键 | 锥柄末端扁平,配合钻套/套筒扁尾槽传扭矩 | 防止大扭矩打滑、便于楔铁拆卸 |
| 芯厚/腹板 | 两槽底连线区域,钻尖至柄贯穿 | 芯厚↑→刚性↑排屑↓;标准芯厚0.18-0.3D,深孔钻加大 |
几何角度优化设计指南
| 材料/工况 | 顶角 | 螺旋角 | 横刃修磨 | 前角/后角 | 涂层推荐 |
|---|---|---|---|---|---|
| 低碳钢/铸铁/通用 | 118° | 30° | 标准/轻修 | 标准 | TiN/TiAlN |
| 不锈钢/高锰钢/粘性材料 | 135° | 35-38° | S型/X型 | 大前角/大后角 | TiAlN/AlCrN/DLC |
| 高硬度钢(HRC45-60) | 140-150° | 15-20° | 双斜面/负倒角 | 小前角/标准后角 | AlTiN/nanoA/TiSiN |
| 铝/铜/软有色金属 | 118-130° | 38-45° | 标准 | 大前角/抛光槽 | DLC/未涂层抛光 |
| 深孔L/D>5 | 135-140° | 30-35° | S型/X型 | 标准 | TiAlN+内冷 |
| 薄板/管材/交叉孔 | 135-140° | 30° | X型/四刃 | 标准 | TiN/TiAlN |
常见失效模式与对策
- 外角磨损快:降低切速/升级涂层/内冷/检查同轴度。
- 横刃崩刃/断裂:修磨横刃/降低进给/检查工件硬点/升级基体(钴钻/硬质合金)。
- 孔径扩大/多边形:两主切削刃不等长/不等角/横刃偏心→精密修磨/检查夹持跳动。
- 排屑困难/缠屑:大螺旋角/抛光槽/断屑槽设计/内冷高压/分级钻进(G83)。
- 钻头折断:进给过大/钻身细长扭力超限/预钻深度不足/切屑堵塞→降进给/分级/选粗柄/内冷。
结语
麻花钻是孔加工最通用、最高频、成本最敏感的刀具。掌握几何参数-切削机理-材料匹配-失效物理四维关联,建立刀具全生命周期管理(采购入检→预设偏摆→工艺参数库→过程监控→磨损分级报废→再磨复用)体系,单孔成本可降30-50%。欢迎留言交流特定材料/深孔/微孔钻削实战案例!
工业技术