


电火花加工(EDM)全解析:原理、构造、优势与应用
The Mechanical Post带你了解:什么是电火花加工?构造、工作原理、应用、优劣势。文末可下载PDF或打印。
什么是电火花加工?
电火花加工(EDM)是非传统加工工艺:利用电火花蚀除工件微量材料实现加工。适用车/铣等传统工艺无法加工的超高硬度材料,又称火花蚀刻或火花加工。
电火花加工原理
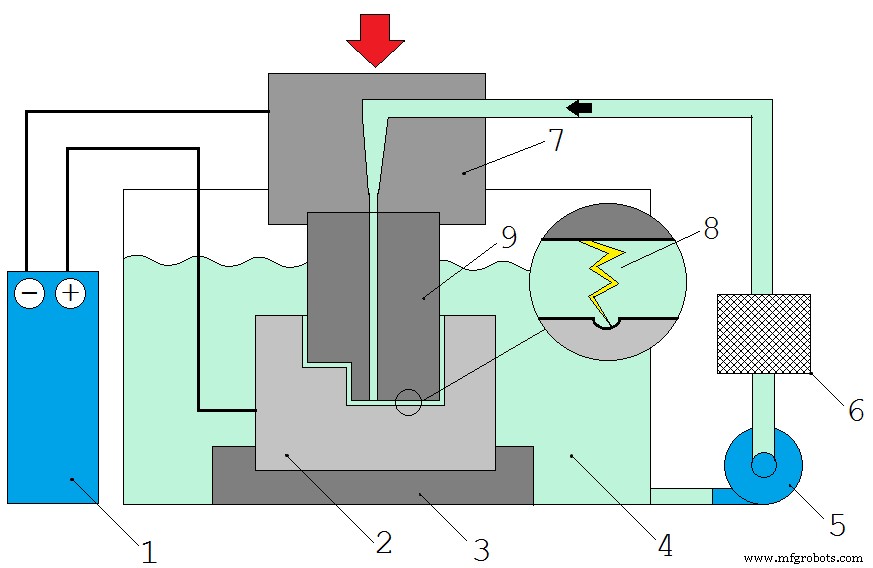
工件因刀具与工件间火花放电而蚀除。两电极:阳极(+)、阴极(-)靠近至0.05-0.005mm产生强烈火花,施加20,000-100,000V高压,产生大量热量。同材质电极下阳极蚀损更快,故工件接阳极。刀具按目标型腔成型,两极浸入介质液中工作。
电火花加工机构造
 |
| Frank50 s, CC BY-SA 4.0, via Wikimedia Commons |
- 脉冲直流电源
- 工件
- 夹具
- 介质液
- 泵
- 滤清器
- 刀具夹持器
- 火花间隙
- 刀具
脉冲直流电源
将交流电转换为能产生火花的高压直流脉冲电源。
工件
加工对象,接脉冲电源正极。
夹具
固定工件,可为磁性工作台、卡盘、虎钳。
介质液
击穿电压前绝缘、击穿后导电。带走熔融金属、清洁火花间隙、冷却刀具与加工面。常用:蒸馏水、石蜡油、硅油等。
循环泵
循环介质液。
滤清器
滤除循环液中金属微粒/异物。
刀具夹持器
固定刀具,内置伺服电机机构控制进给并维持恒定火花间隙。
刀具
按目标印痕成型,接负极作阴极。导电性好、高熔点材质。
 |
| NezzerX at English Wikipedia, Public domain, via Wikimedia Commons |
电火花加工工作过程
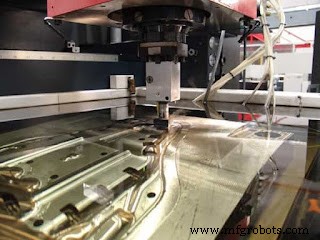
- 刀具与工件浸入介质液,保持微小火花间隙
- 通电产生成千上万火花,单次持续极短
- 火花致周边介质电离导电
- 强烈热效应熔融工件材料
- 熔融物随介质流带走,冷却刀具工件
- 介质液过滤后循环
- 伺服电机进给维持恒定火花间隙
- 循环往复完成加工
延伸阅读
- 挤出工艺详解
- 轧制工艺:原理、类型、优势、应用
- GMAW/MIG焊接详解
电火花加工优势
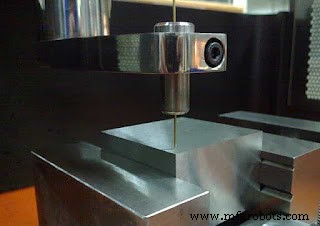
- 可加工任意材料
- 常规工艺难成型的复杂形状可实现
- 超高精度/严格公差可控
- 优良表面光洁度
- 无刀具-工件接触,无机械应力
 |
| Qw5646, CC BY-SA 3.0, via Wikimedia Commons |
电火花加工局限
- 高功耗
- 材料去除率低
- 无法加工尖锐内角
- 仅限导电材料
- 存在过切现象
- 产生锥度孔
电火花加工应用
- 微小孔加工
- 旋转主轴配合加工螺纹
- 齿轮制造
- 航空航天精密加工
- 挤压模、冲压模等工装制造
推荐观看EDM动画演示视频(非赞助)。
电火花加工概览完毕。欢迎评论建议,订阅不错过更新。下期再见,持续学习,关注The Mechanical Post!
工业技术
- 电火花加工 (EDM) 原理、工艺、设备、优缺点全解析
- 电火花加工 (EDM) 深度技术指南:成形机理、脉冲电路、表面完整性与电极设计
- 电子束焊接 (EBW) 技术全解析:原理、设备构造、应用与优劣势
- 电火花加工(EDM)终极指南:精密金属制造技术详解
- 水射流加工全解析:原理、装备、应用与优劣势
- 超声波加工:原理、优势与应用详解
- 水射流加工(WJM/AWJM)原理、装备、优劣势与应用全景指南
- 电化学加工(ECM)原理、装备、工艺参数与应用权威指南
- 超声波加工(USM)核心装备、原理、优劣势与应用全解析
- 超声波加工原理、优势与应用全解析
- 超声波加工:原理、工艺流程与核心优势全解析
- 超声波加工(USM)详解:原理、构造、应用与优劣势(含PDF)