


挤压工艺详解:工艺流程、优势与局限性技术综述
来自《机械邮报》的问候!今天我们将探讨什么是挤压,其工艺流程、优势与局限性。首先从挤压的定义入手。
挤压定义
挤压是一种制造工艺:将装在容器内的金属坯料,在巨大压力下强制通过具有特定形状和尺寸的小孔(模孔)流出。
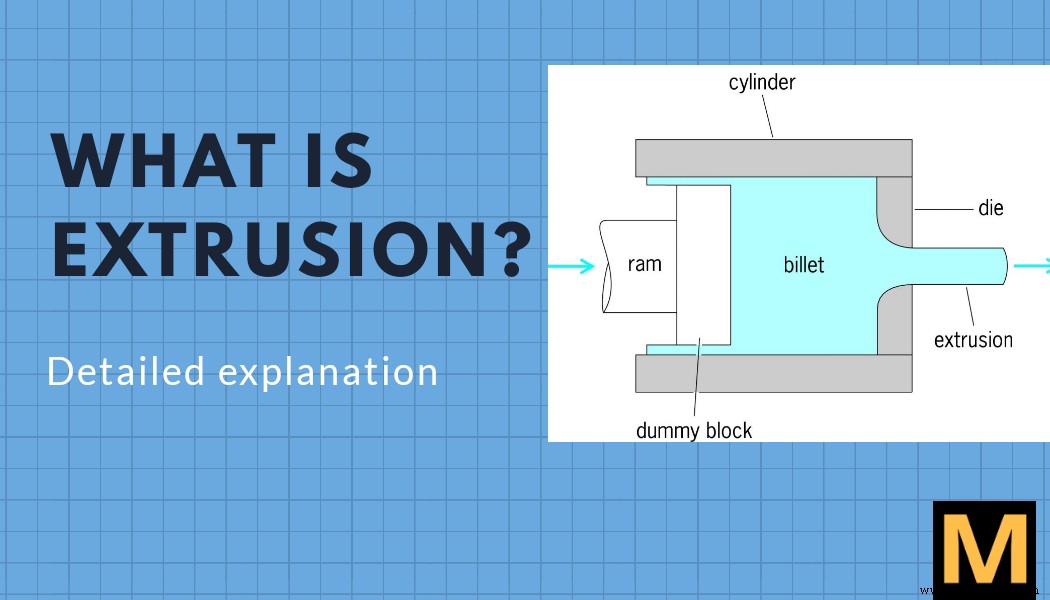
挤压相关核心术语
坯料
坯料是待挤压材料的均匀块状原料(例如铝挤压型材)。块尺寸取决于挤压设备规格,随后被挤压成所需产品。
模具
挤压模具为厚钢圆盘,带有一个或多个模孔以形成所需截面。模具采用 H13 模具钢经热处理制成,以承受高温高压下热坯料通过模孔时的极端工况。
挤压杆
挤压杆是重型活塞/柱塞,用于施加巨大推力将坯料推过模孔。类似医生注射器的推杆,施力使流体流出。
挤压工艺流程
挤压始于坯料加热。坯料通常加热至材料易于塑性变形的温度。随后将坯料装入容器。当挤压杆迫使金属通过模孔流出时,金属发生塑性变形,经历缩径和伸长。产品截面形状取决于模孔形状。此过程可视为闭式模锻的变体:锻造中主体金属成型为产品,飞边切除废弃;挤压中流出模孔的金属(飞边)成为产品,模内残留的废料(余料)不使用。
挤压广泛用于有色金属及其合金(铝合金、铜、黄铜、青铜等)实心及空心型材制造,随着熔融玻璃润滑剂的发展,钢铁及铁基合金也能成功挤压。挤压原料为铸造或轧制坯料。产品范围极广:直径 3–25 mm 棒材,直径 20–400 mm、壁厚 ≥1 mm 管材,以及其他机械加工难以获得的复杂截面。除金属外,塑料挤压也广泛应用。
挤压分类
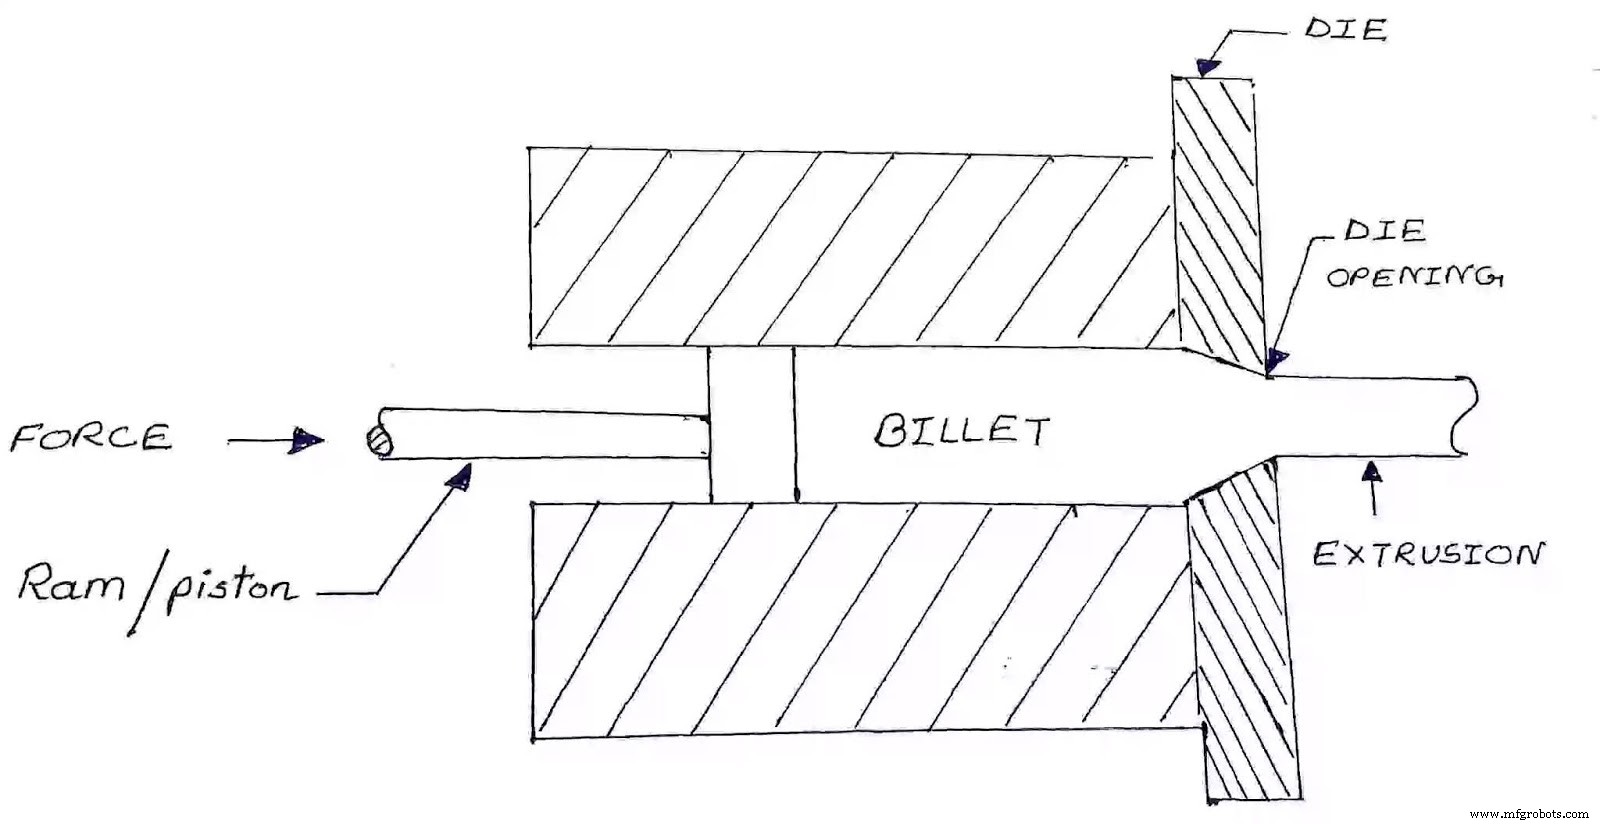
正向挤压
加热坯料置于容器内,挤压杆向模具方向推进。金属发生塑性变形,沿容器壁滑动并被迫通过模孔流出。挤压结束时容器内残留一小段金属(余料/尾料)无法挤出。为获得空心截面,常使用空心坯料配合芯轴;也可用实心坯料经芯轴穿孔或预钻轴向孔后再挤压。芯轴可固定于挤压杆上,随挤压杆移动,金属通过环形间隙流出成管。
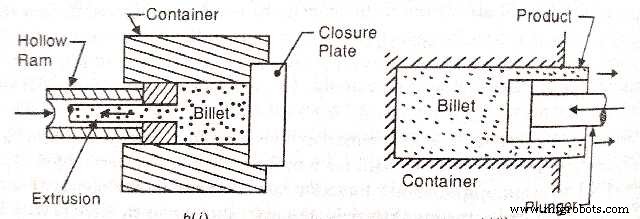
反向挤压
反向挤压中,金属流动方向与挤压杆运动方向相反。使用空心挤压杆(如上图),空心杆端部装有成型模具,容器另一端封闭。挤压杆移动时,模具对坯料施压,变形金属逆挤压杆方向通过模孔流出,产品从空心杆中挤出。
热挤压
热挤压指坯料挤压前加热至再结晶温度以上。这不仅防止加工硬化,还降低变形抗力,便于金属通过模孔。热挤压多在卧式液压机上进行,吨位 230–11,000 公吨(250–12,130 短吨),压力 30–700 MPa(4,400–101,500 psi),需润滑:低温用油或石墨,高温用玻璃粉。
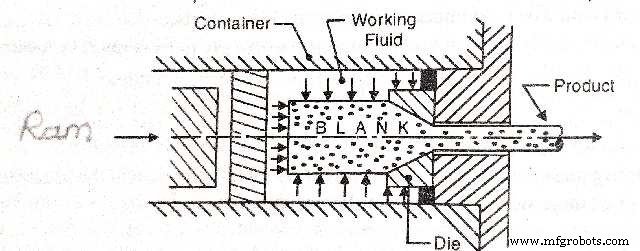
冷挤压
冷挤压在室温下进行。优势:无氧化、冷作硬化提高强度、尺寸精度高、表面光洁度好、挤压速度快。常见冷挤压材料:铅、锡、铝、铜、锆、钛、钼、铍、钒、铌及钢。典型产品:软管、灭火器筒体、减震筒、齿轮毛坯。此工艺类似热挤压,但加工材料具备无需加热的塑性,通常延展性高。冷挤压也用于改善金属物理性能和生产成品零件。
挤压优势
- 产品截面形状范围极宽,可挤压轧制无法实现的回缩截面等复杂形状。
- 更换模具快捷,换型无时间损失。
- 挤压件尺寸精度通常优于轧制件。
- 单道次成型,易于实现自动化。
- 挤压件比铸件更轻、更致密、强度更高。
- 挤压件精度高于铸件,后续精整工序少。
挤压局限性
- 工艺废料率高于轧制(轧制仅 1–3%)。
- 模具成本高,采用昂贵合金钢制造。
- 生产率远低于轧制,尤其是连轧。
- 总体成本通常高于其他工艺。
- 模具寿命较短,因高接触应力和滑动速率导致磨损快。
- 仅能生产恒定截面形状。
如果您喜欢这篇文章,请在评论区留言,并通过下方社交链接分享给亲友。也请告诉我您想阅读的下一个主题 🙂
别忘了点击订阅按钮,不错过我们的任何更新!
工业技术