


GTAW/TIG 焊接详解:工艺原理、优势与应用
TIG 焊或 GTAW 分别代表“钨极惰性气体保护焊”和“钨极气体保护电弧焊”。
什么是焊接?
焊接是一种制造工艺,通过施加热量使金属和热塑性塑料熔合,冷却后形成连接。焊接要么熔化基体金属直接熔合,要么使用填充材料填补间隙连接。这就是焊接的简要定义。
什么是电弧?
TIG 或 GTAW 属于“电弧焊”范畴。电弧焊是利用电弧产生的热量连接金属部件的最广泛方法。
GTAW/TIG 焊接工艺
TIG 焊中,电弧在工件与钨电极之间维持,并由氦气、氩气等惰性气体保护。惰性气体在 TIG 焊中的作用:
- 产生更稳定、优质的电弧;
- 焊后不产生焊渣;
- 可获得高质量焊缝;
- 惰性气体在工件与大气间形成屏障,防止工件与大气气体反应。
钨电极
TIG 焊顾名思义使用钨电极产生电弧。钨熔点高达 3422°C,可产生约 10,000 K 的电弧。钨电极中添加 1–2% 氧化钍或氧化锆,可提升载流能力、电子发射能力、电弧稳定性和熔点。常用电极直径 0.8–5 mm。
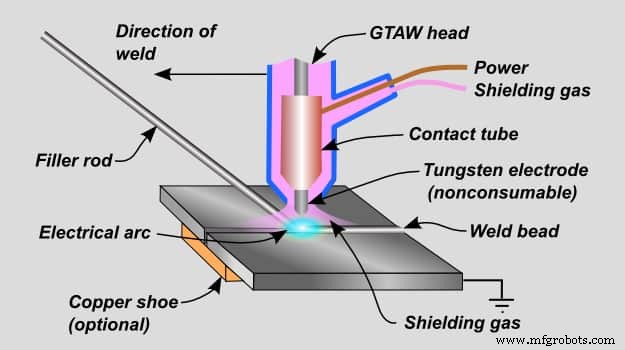
TIG 焊接过程
如图所示,焊枪(焊炬/焊把)由轻量手柄组成,可夹持钨电极。保护气体经焊枪流过电极,从枪端喷嘴进入电弧区。气流带走热量,允许使用更大电流。焊枪配水套冷却。焊接时可加填充金属,也可不加。通电后,电流经电极通过惰性气体介质流向工件,产生高温电弧。电弧熔化填充金属(或基体金属),冷却后熔合。若不加填充丝,则根据工件材质调节电流大小,直接熔化基体金属实现连接。TIG 焊支持手工和自动操作,适合薄板焊接(厚度 ≤ 6 mm)。
TIG 焊可焊金属
- 铝及其合金
- 钢
- 不锈钢
- 铸铁
- 硅青铜
- 钛
- 镍
- 铜
- 碳钢
- 镁等
注意: 焊接表面有氧化膜的金属(如铝、镁)时,使用高频交流电防止氧化;其他金属一般用直流电。
TIG 焊应用领域
TIG 焊因诸多优势应用极广:
- 工件局部集中加热;
- 惰性保护气体有效保护熔池;
- 可不使用填充材料;
- 填充材料仅需成分合格,无需精细处理;
- 无焊渣飞溅,免去焊后处理;
- 可焊接难以到达的部位。
常用于对焊接质量要求极高的领域:
- 海洋工程
- 热电联产电厂
- 石油化工
- 食品工业
- 化工行业
- 核工业
对焊缝质量要求的提升,使 TIG 焊在小口径管道焊接及厚板多层焊接根部道(非合金钢和合金钢)中广泛采用。
如果您喜欢这篇文章,请在评论区留言,并通过下方社交链接分享给亲友。
工业技术