


铸造工艺详解:金属铸造工艺全面指南
铸造是一种沿用至今的古老制造工艺。时至今日,“铸造”仍是众多制造商生产各类零件的首选方法。今天我们从定义“铸造”开始。
铸造的一般流程
- 将金属加热至液态;
- 将液态金属浇注入模具,赋予其所需形状和尺寸;
- 让熔融金属在模具中冷却凝固;
- 凝固后取出铸件,清理并根据需要进行后续机加工。
从模具中取出的凝固零件称为铸件。生产铸件的工厂或车间称为铸造厂。工业上主要分两类铸造厂:
- 职业铸造厂:独立的制造中心,按合同/订单生产铸件。
- 自备铸造厂:大型企业专属拥有,属于公司制造流程的一个部门,按母公司需求生产铸件。
铸造工艺流程
铸造工艺流程图
- 制作模型。模型材料可为木材、金属或塑料。
- 利用模型制备型砂和必要的砂芯。
- 合箱,砂芯正确放置于型腔内。
- 熔化待铸造的金属或合金。
- 将熔融金属浇注入型腔。
- 冷却凝固,落砂取出铸件(称“出箱”)。
- 清理和精整铸件。
- 检验测试铸件。
- 修复缺陷(如可能)。
- 热处理消除应力。
- 再次检验。
- 铸件交付使用。
铸造工艺始于模型制作。下面详细介绍铸造模型。
模型制作
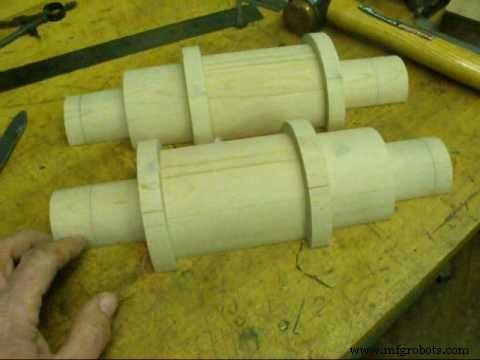
铸造工艺始于模型制作。模型用于制造铸型,熔融金属浇注其中。模型是待铸产品的复制品,尺寸略大,包含各种余量。主要余量包括:
- 收缩余量:金属凝固收缩,模型须放大补偿。
- 加工余量:后续机加工会去除金属,模型设计需预留加工量以保证最终尺寸。
- 其他余量(如抽斜、震动余量等)。
模型材料选择
- 小批量生产:白松、桃花心木、枫木、桦木、樱桃木等。木模重量轻、成本低、易加工,适合少量铸件。塑料模型可作替代。
- 大批量生产:黄铜、铝、白铁、铸铁等金属。金属模型耐用、寿命长、耐磨损、不易变形、耐粗暴搬运、表面光洁度高、耐腐蚀(除铁基金属)。
模型类型
- 整体模型
- 分型模型(二件模型)
- 浇注系统模型
- 上下砂箱模型
- 扫模
- 骨架模型
造型
模型制作完成后,用其制造砂型。砂型造型是应用最广的方法。砂型属“一次性”或“消耗性”模具,出箱时砂型完全破坏。型砂混入粘结剂、添加剂和水以提高造型性能。造型时将型砂填实于模型周围。上半部称为上砂箱,下半部称为下砂箱。型砂硬化后取出模型,形成浇注熔融金属的型腔。砂型类型包括:
- 湿型砂型
- 干型砂型
- 粘土砂型
- CO₂ 硬化砂型等
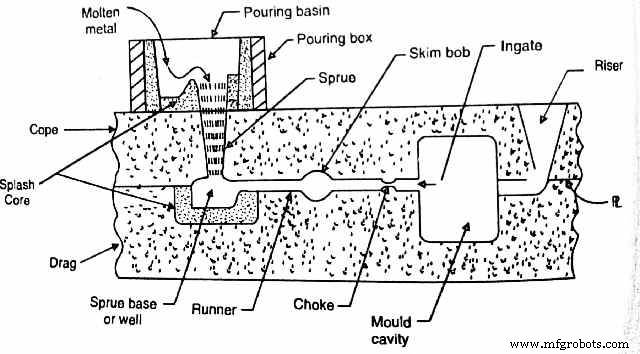
砂型关键组成要素
- 砂芯:通常由砂、木或金属制成,用于形成铸件内部孔腔。浇注前置于型腔内。
- 浇注盆:位于浇口杯顶部(上砂箱),接收铲包浇注的熔融金属流。
- 浇道/直浇道:连接浇注盆与横浇道、内浇道的垂直通道,略呈锥度向下,以适应熔融金属下行速度增加而截面积减小,防止湍流吸入空气。
- 浇道底座/缓冲池:直浇道底端的储槽,防止熔融金属冲蚀横浇道,并降低流速。
- 横浇道:水平通道,截留渣滓,连接浇道底座与内浇道,引导熔融金属进入型腔。
- 内浇道:熔融金属直接进入型腔的通道。
- 冒口/补缩冒口:补缩系统的一部分,作为熔融金属储库,在铸件凝固时补缩,防止缩孔缩松。
如果您喜欢这篇文章,请在评论区留言,并通过下方社交链接分享给亲友。
工业技术