


Protocase CNC 车削指南:快速定制零件与原型
我们的使命是帮您采购专业级原型和中低批量定制零件,赶上关键截止日期、推进项目。通过提供定制制造一站式服务(含 CNC 铣削和 CNC 车削)实现。Protocase 最快 2-3 天交付定制 CNC 零件和机箱,无最小起订量。
本博客提供 Protocase CNC 车削基础指南。
CNC 车削及其用途
CNC 车削是金属制造工艺:工件固定在旋转主轴上,与静止刀具接触去除材料直到达到目标形状。
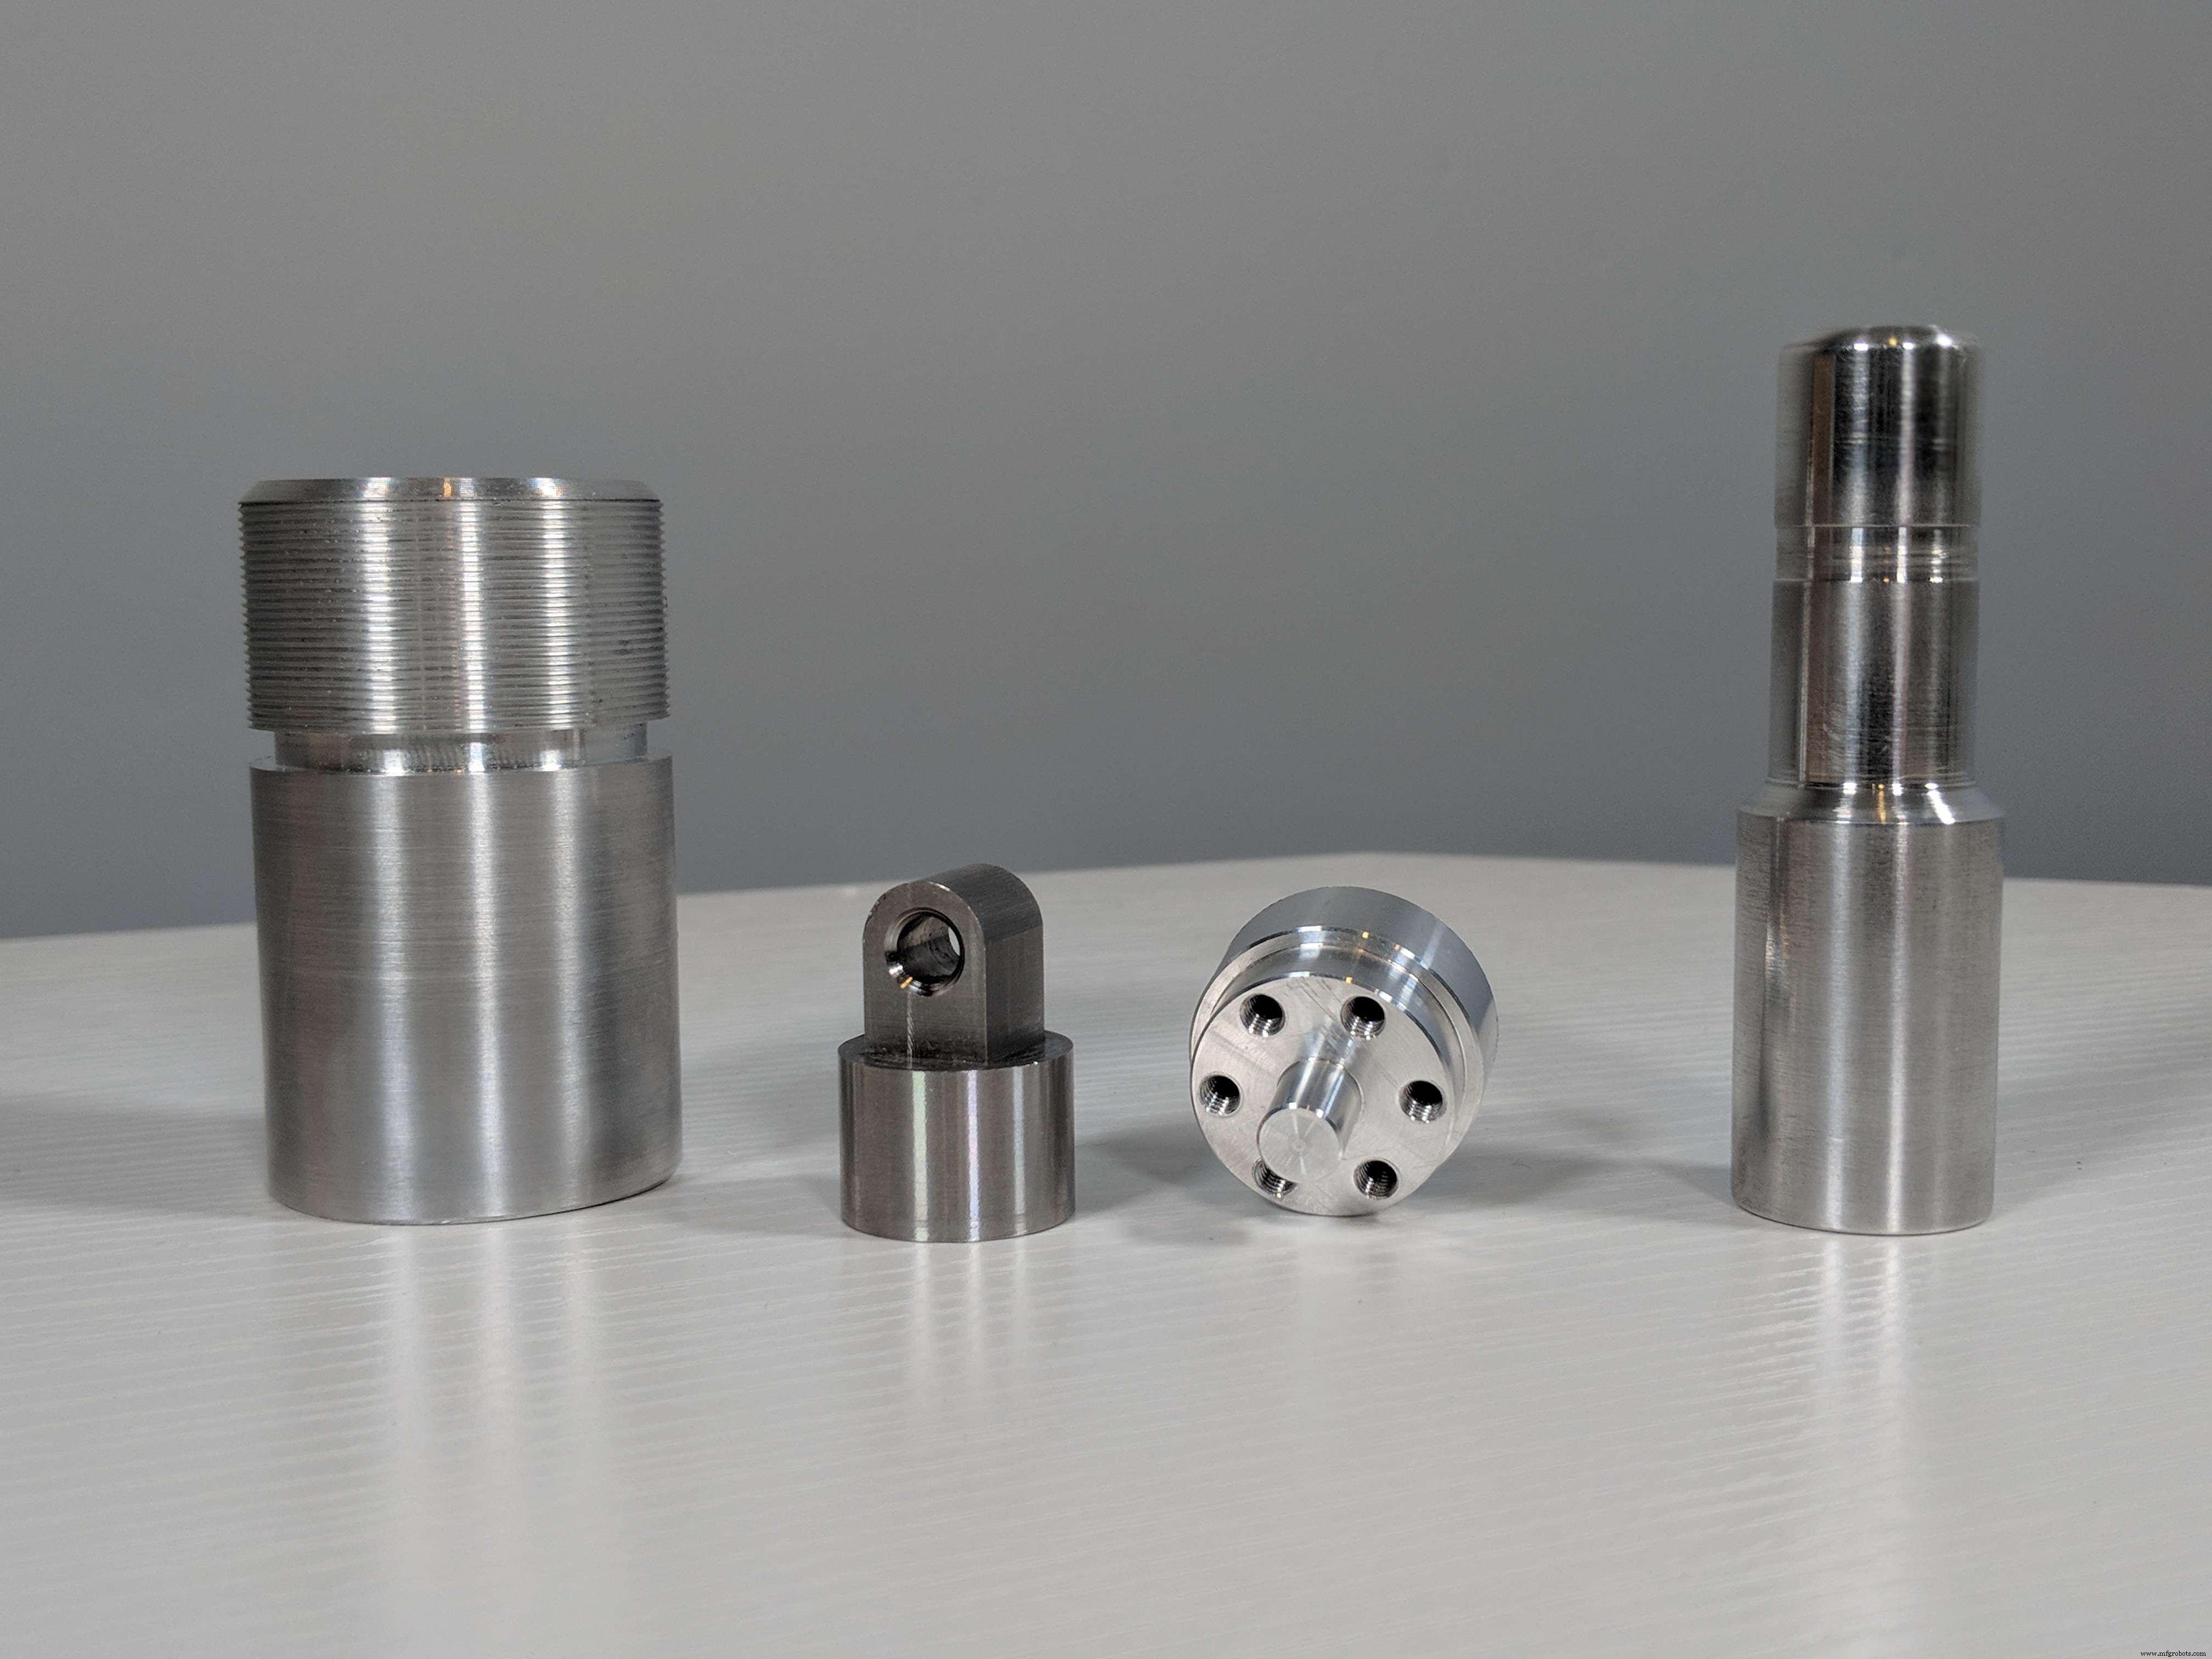
CNC 车削核心优势:能形成 CNC 铣削难以实现的复杂几何形状。对圆柱零件或"波浪"特征尤甚,在 CNC 铣床极难成型。不意味 CNC 车削只能做圆件——车床配合多种几何形状均可实现,包括方形和六角形。
CNC 车削材料
Protocase 储备多种长度直径的铝、冷轧钢、不锈钢棒料。
若项目特定需要,可采购其他棒料,需额外交期和成本。
CNC 车削加工包络
加工包络决定 CNC 车床可容纳零件最大尺寸。
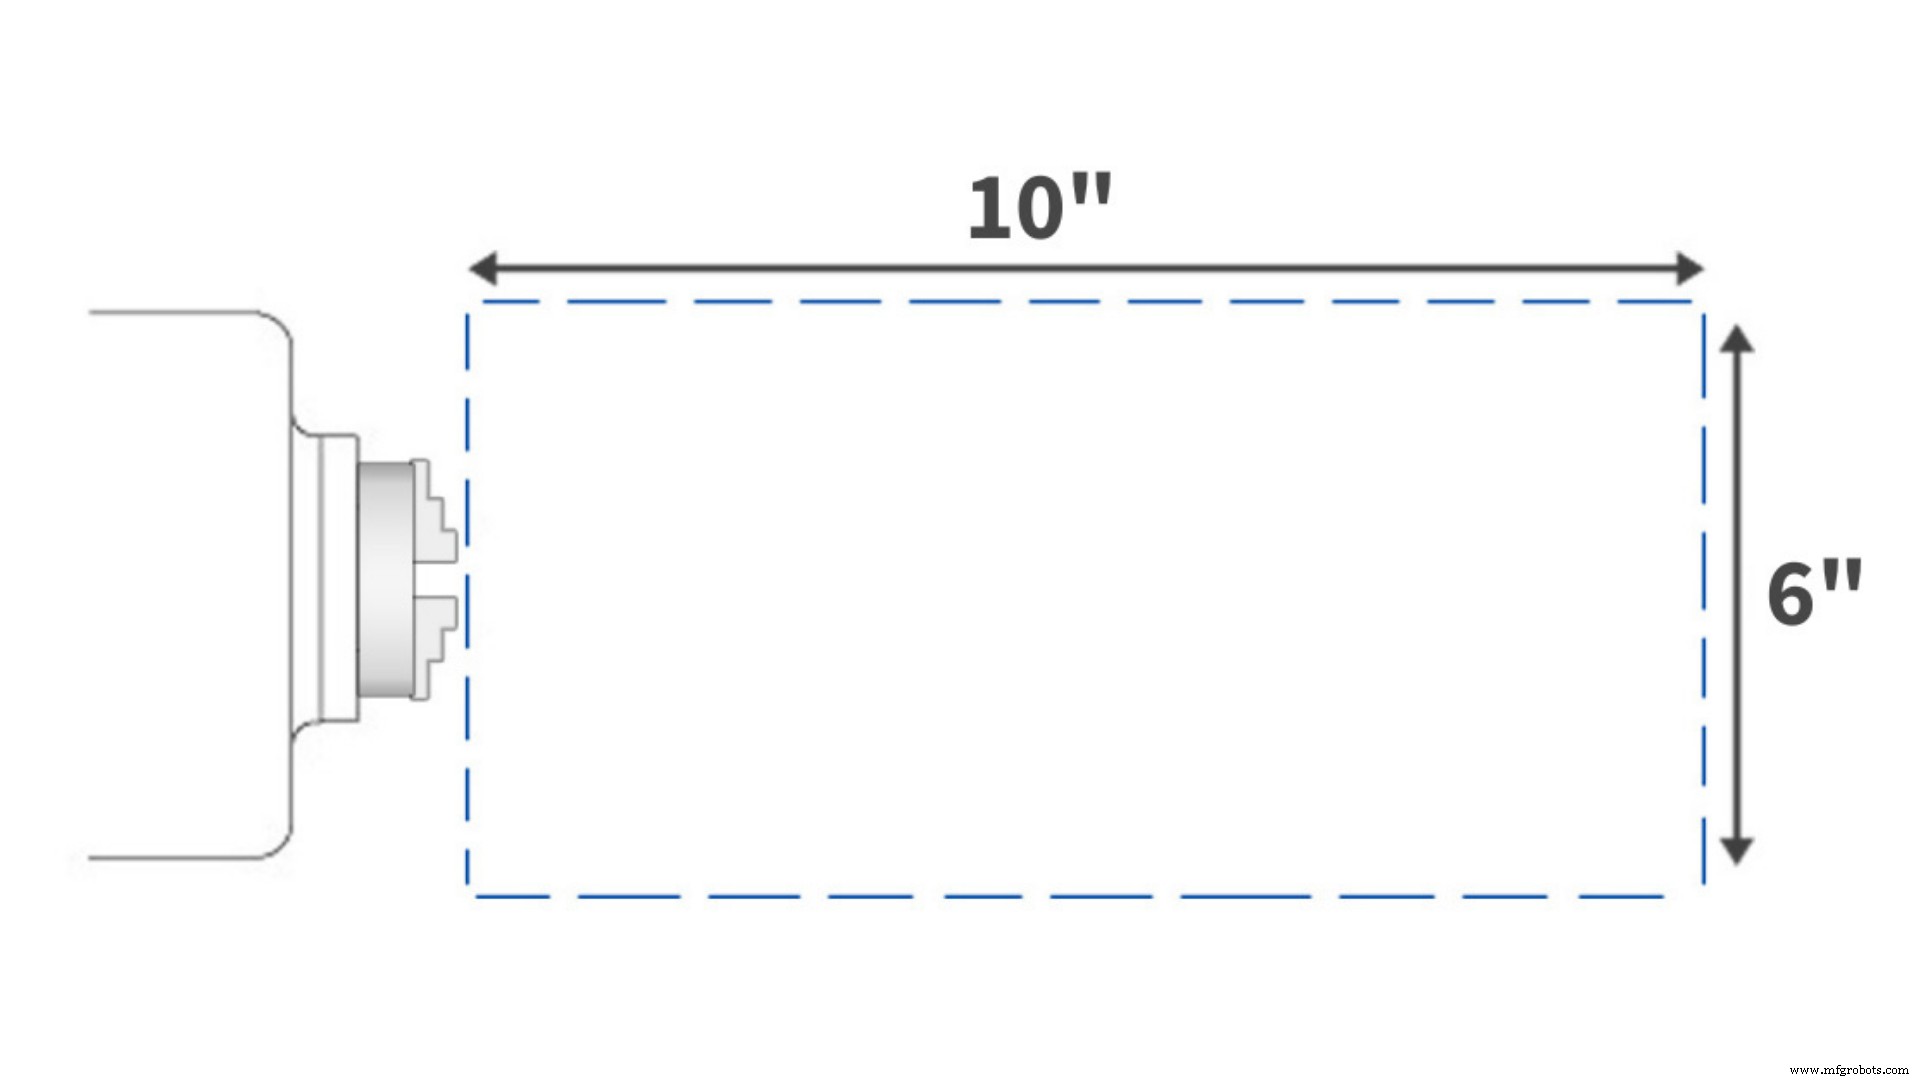
Protocase 使用8 英寸直径卡盘,2 英寸主轴孔径。对应最大零件尺寸:直径 6 英寸、长度 10 英寸。

CNC 车削长径比
设计 CNC 车削零件时,长径比是关键设计因素。经验法则:长径比不超 5。超出将施加过大力导致零件无法支撑而失效。
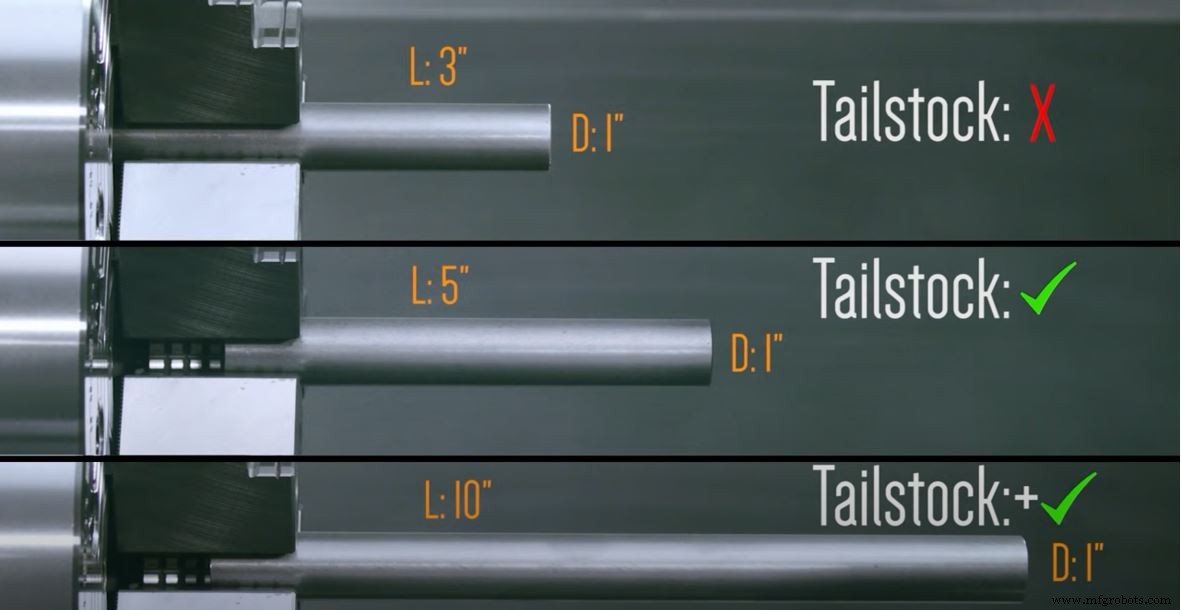
小直径下需更小长径比,因长度对细长零件挠度影响更大。细长零件承受压力增大,失效风险随之增加。
CNC 车削圆角半径
Protocase 车削零件内圆角半径最小可达 0.008 英寸。但坚持 0.032 英寸或更大圆角可降低成本。
锐利圆角因增加刀具数和工时推高成本。有特定圆角需求请告知 Protocase 客户经理,我们尽力满足。
CNC 车削公差
Protocase CNC 车削零件默认公差 ±0.005 英寸。视零件几何和刀具,有时可达更严公差。
若零件需比标准 ±0.005 英寸更严公差,报价阶段告知。我们团队将评估需求并建议方案。
CNC 车削刀具
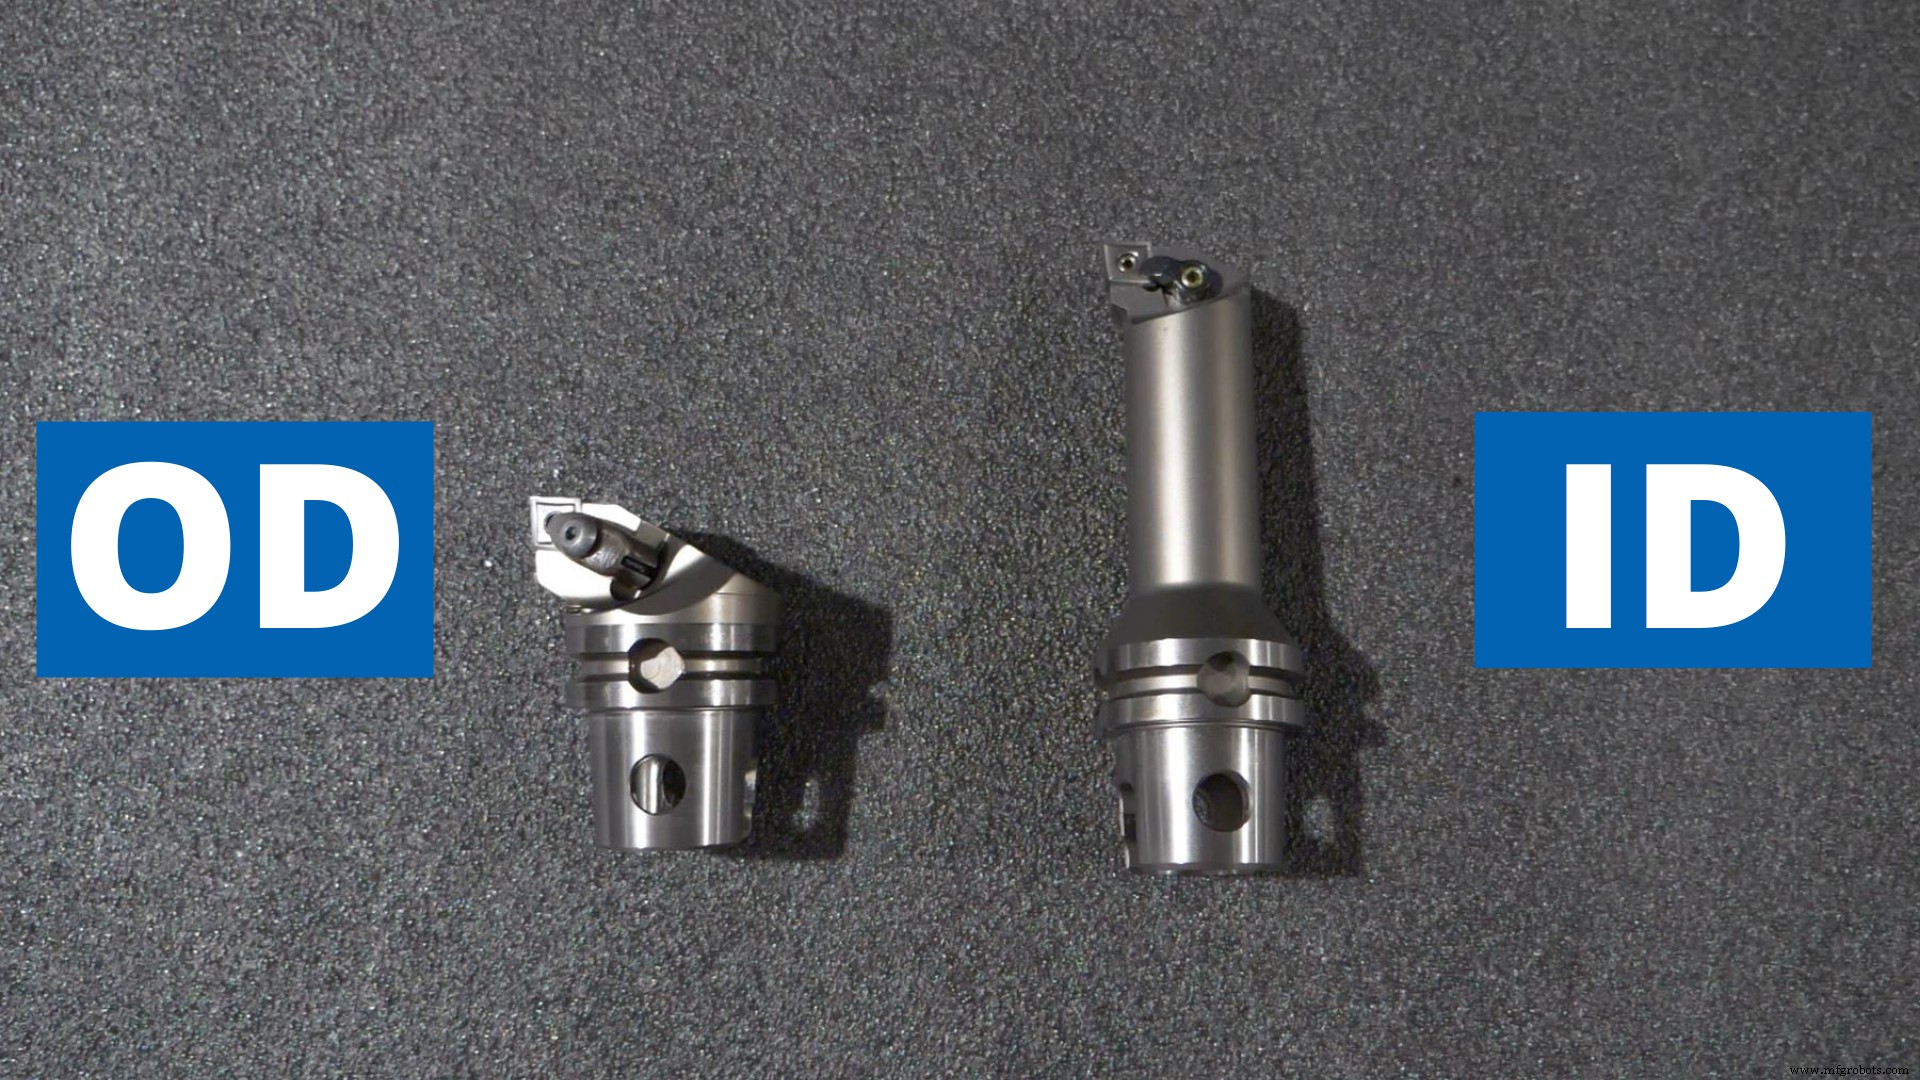
CNC 车床可用丝锥、铰刀等多种刀具。CNC 车床主刀具与 CNC 铣床不同。铣床高速旋转刀具接触零件去除材料;车床旋转零件,静止刀具成型。
因此 CNC 车床主要用静止刀具和刀片在零件内外创建特征。有外径 (OD) 刀具(车刀);内径 (ID) 刀具(镗刀)。
CNC 车削零件表面处理
Protocase 提供多种表面处理选项满足特定需求和美学要求:
裸金属表面处理:
无处理指零件"原样"出机床。可见刀具痕迹和划痕。无额外成本,功能性非展示零件性价比最高。
若车削未接触零件外表面,无处理件可视为"原材料表面"。可能保留材料供应商贴纸、印章或其他材质标识。
振动抛光通过在磨料介质中滚动零件实现。产生平滑表面,极佳掩盖 CNC 车削零件刀具痕迹。
介质喷砂是 Protocase 提供的另一裸金属处理。压缩空气喷射细小玻璃珠稳定流。形成平面、非定向表面,美观极佳。
粉末涂层:
粉末涂层是金属喷涂标准选项。我们团队喷涂干燥流动粉末于金属零件表面,赋予耐用、高质量、多色可选的表面。访问粉末涂层页面查看完整颜色纹理选项。
结语
整体呈圆柱几何形状的零件,CNC 车削是创建它们的合理手段。本指南涵盖 CNC 车削所有基础信息,含 Protocase CNC 车削零件制造指南。
最终,Protocase 致力于按您所需精确数量、超快交期制造定制零件——无论钣金、CNC 车削、CNC 铣削、3D 打印——推进您的项目。
有设计构想?联系我们对接 Protocase 客户经理,或用 Request-A-Quote 表单提交设计询价。
工业技术
- CNC 原型制作指南:精度、速度与高性价比生产
- CNC 车削全流程解析:从二维轮廓到三维回转体的数字化成型
- CNC车削详解:高品质零件的精密制造工艺
- CNC 车削中心全解析:现代车床技术终极指南
- CNC切割速查:演进史、十二大类别与智能制造未来
- CNC铣削实操精要:专业操作员快速参考指南
- CNC机床详解:基础入门快速指南
- Fagor 8050TC CNC车床系统:直观免培训,车削/端面/螺纹一键编程
- 先进CNC车削中心:高速去料与精密加工并重
- QL300H/M双主轴CNC车削中心:全自动工件搬运
- Absolute Machine Tools Ecoca SJ-20:高精度CNC车削中心,强力切削与灵活操作
- CNC车削中心 vs CNC车床:从原型制造到量产交付的能力鸿沟