


车削与铣削:精密加工核心区别解析
许多客户问:“帮我理解什么是车削、什么是铣削,对我来说都是加工。” CNC车削和铣削是精密加工两大类,究竟有何区别?
简短回答:
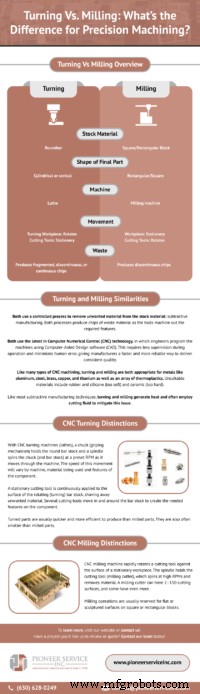
- 车削 旋转工件对抗切削刀具。主要用圆棒料加工零部件。
- 铣削 旋转切削刀具对抗静止工件。主要用方形/矩形棒料生产零部件。
>> 精密加工服务疑问,请联系我们!
车削与铣削的相似点
均采用受控工艺从毛坯去除多余材料:减材制造。 两过程均产生切屑。但毛坯材料、加工方法和刀具不同。
均采用最新计算机数控(CNC)技术,工程师用CAD软件编程。减少操作监督、最小化人为误差,实现更快、更可靠的稳定质量交付。
同许多CNC加工一样,车削和铣削均适用铝、钢、黄铜、铜、钛等金属及多种热塑性塑料。 不适用材料包括橡胶、硅胶(太软)和陶瓷(太硬)。
像大多数减材制造技术,车削和铣削均产热,常用切削液缓解。
CNC车削特点
CNC车床中,卡盘(夹持机构)夹持圆棒料,主轴以预设转速旋转卡盘(及棒料)送入机床。进给速度随机床、材料、零件特征变化。
固定切削刀具持续作用于旋转棒料表面,切削多余材料。多把刀具进出棒料形成零件所需特征。
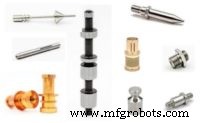
CNC车床类型多样,刀具选项、主轴选项、外径限制各异。通常生产圆柱形状,部分六角棒料也可车削。
部分车削中心单主轴,仅单侧加工;部分具主/副主轴。此配置下,零件可在主轴部分加工,转移至副轴加工另一端特征,实现“完整下机”,无需额外设备加工所有特征。
部分CNC走心机采用“动力刀具”,可停止旋转添加钻孔、槽、小铣削特征。此技术拓宽形状、尺寸、材料范围。
车削件通常比铣削件生产更快、效率更高,尺寸也常更小。
CNC铣削特点
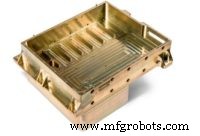
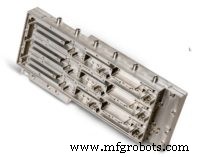
CNC铣床高速旋转切削刀具作用于静止工件表面。主轴夹持铣刀,高转速旋转切削。铣刀可有2-150个切削刃,甚至更多。
铣削通常用于方形/矩形块的平面或雕刻表面。
车削 vs 铣削 对比概览
| 车削 | 铣削 | |
| 方式 | 工件按预设转速旋转 | 切削刀具按预设转速旋转 |
| 成形 | 圆柱/圆锥 | 平面/雕刻 |
| 设备 | 车床 | 铣床 |
| 刀具 | 单刃车刀 (SPTT) | 多刃铣刀 |
| 接触 | 切削刀具运行中持续接触工件 | 切削刀具运行中间歇切削 |
| 运动 (进给) | 切削刀具移动 | 工件移动 |
| 废料 | 产生碎屑、不连续或连续切屑 | 产生不连续切屑 |
关于车削件上铣削特征的补充:
车削设备生产的零件常可加工小型铣削特征(如平面、槽)。取决于零件尺寸、整体复杂度、材料类型。图中零件即例证:CNC车削中心用圆棒料生产,大部分特征车削而成,平面切口部分铣削。
综合判断
最终选择铣削还是车削取决于零件设计和特征。大型、方形/平面、多特征零件多铣削;圆柱形、多特征零件多车削。
Pioneer Service提供CNC走心和车削中心合同精密加工服务。零件直径范围 0.145"(5 mm)至 3.25"(82.55 mm)。走心机最大 1.5"(38mm),车削中心可达 3.25"(82.55mm)。
访问产品图库查看Pioneer Service在CNC走心和车削设备上生产的各类零部件。
我们可在走心和车削中心对车削件进行铣削特征加工。但无内部能力生产纯铣削零件。
有项目需评审或报价?联系我们团队!
工业技术