


医疗行业高精密加工解决方案:Bumotec FTLs191-RP车铣复合机
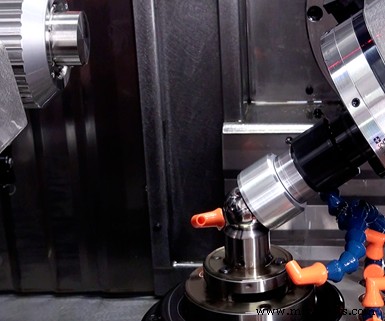
满足医疗零件严苛表面质量要求极具挑战,非一般机床能胜任。
随着人口老龄化推动医疗技术加速发展,医疗制造商面临跟上复杂零件高效生产需求的压力。他们虽倾向新机型,但不应忽视经过时间验证的成熟设备所能带来的惊人成果。
为医疗零件而生的机床
Bumotec隶属Starrag集团(瑞士总部,员工1800人,法德英设有生产基地),是集团八大核心公司之一,专注医疗和微机械零件。最初服务钟表业,后拓展至类似领域。无论多品种小批量还是批量生产,零件典型特征为高价值、小尺寸、复杂形状。
Bumotec旗舰机型FTLs191-RP高精密车铣复合机(简称s191),15年前面世,专攻含磨削表面或四位小数公差的复杂高价值零件。常用钛合金、Waspaloy、陶瓷、石英、Inconel、不锈钢等难加工材料。标配推料器,美市常配棒料送料器和排屑器,也可用托盘装载器。
亮点是回夺单元——全功能副主轴兼翻转工位,支持工件水平/垂直双姿态加工。
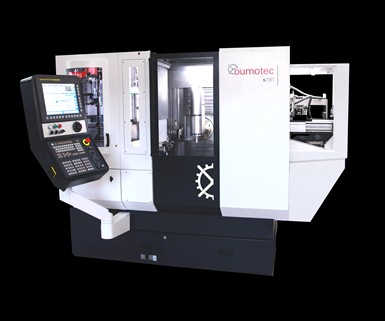
FTLs191-RP车铣复合机单次装夹从棒料到成品箱,高精密产出医疗微机械零件。
虽为七轴(五轴联动),但唯一搭载Fanuc 31i-B5数控系统,因其国际通用性和多轴精密控制能力。主轴C轴25马力,B轴15马力,回夺轴12马力(两处用滚珠丝杠满足OSHA安全,仅用于定位非加工轴)。回夺主轴与C轴同轴,力量近似,接收工件后可重定向垂直加工。
另配对置主轴侧的双钳口虎钳,若对置主轴不用于车削,虎钳可从切断处接管工件,重定向夹持铣削。
主流配置为筒夹式棒料铣削方案,也可适配毛坯。棒料直径32-65mm。Bumotec与Hainbuch等合作快换方案,免制装夹具,快速换型适配高混低量原型环境。
筒夹系统柔性与“从棒料到成品箱”能力契合客户需求,许多客户具ISO医疗认证和/或FDA认证,要求建立可跨机床迁移重复的稳健工艺,这依赖单一平台上从装夹到换型的一致精度。
刀库集成测量功能:Renishaw OMP400光学测头测工件,TS27R接触式刀具预调仪检测刀具长径磨损。机床紧凑却刚性达10000磅。标配主轴30000转,可选40000转,线性驱动1.2G加速度。三层转盘式刀库每层30把,共90把刀具。
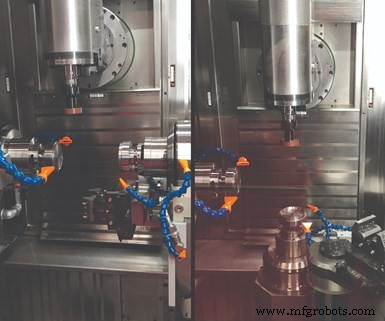
回夺单元——全功能副主轴兼翻转工位,支持水平/垂直双姿态加工。
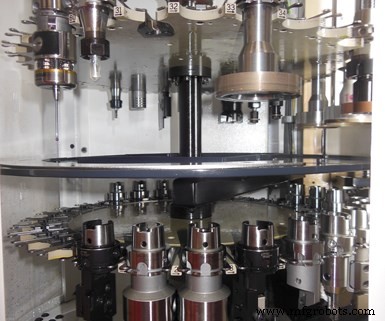
三层转盘刀库,每层30把刀具。
如何加工股骨头
s191虽适用多行业复杂零件,但股骨头加工最能展现其全能。髋关节置换手术(缓解关节炎痛或治疗股骨骨折)中,股骨头——股骨近端球头——替换为假体。Bumotec专攻此类工艺适配,在医疗供应商中占据细分市场。
据称其开发的交钥匙工艺区别于传统:利用回夺单元在工作区操控工件,从棒料到成品一次性完成车、铣、磨、超精加工。股骨头规格三种,均用钴铬棒料。不同规格用不同直径棒料和筒夹,程序刀具不变;砂轮可调28-35mm。
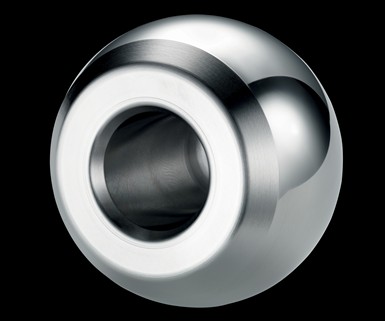
钴铬股骨头需经车、铣、磨、超精加工。
工序一:主轴加工内孔、端面、外圆初期。副主轴用Ottet筒夹(专为薄壁件设计,可内/外径夹持)接管工件。切断时筒夹内径胀紧夹持。球面切削始于水平姿态(利于排屑),后旋转垂直。依次应用三种粒度砂轮,随后抛光超精加工完成。
表面粗糙度4微米,单件耗时约12分钟。机床自主生产价值凸显:程序固化,上料后极少监管。只要材料充足、刀库刀具更新维护,可无限期持续生产。刀库位于加工区外,随时可换刀。
无人化生产释放操作员:可同时看管3-4台机床或从事其他工作。交钥匙机床提供稳健可复制工艺,落地即产,标准化工艺易于异地复制。
托盘化装载
展厅s191配托盘装载系统而非送料器生产股骨头。单次装载10托盘,每盘20-30件(视规格)。B轴既加工又搬运:HSK40刀柄执行车铣加工;完成后换装Schunk双爪夹持器,托盘进工区,B轴抓取球头放回托盘。核心是让人脱离机床,工艺自行其是。
工业设备