


解锁卓越增材制造:Fusion 360 生成式设计新特性 Additive 2.0 深度解析
阅读德语版:Deutsch (German)

Fusion 360 2020 年 12 月更新交出节日隐藏大礼:全新增材制造生成式设计算法。内部代号 Additive 2.0,属实验性生成式求解器与功能预览。新算法大幅提升成果形状质量与可打印性,超越以往生成式设计输出。团队迫不及待“拆箱”分享全部细节。
启用 Additive 2.0 算法
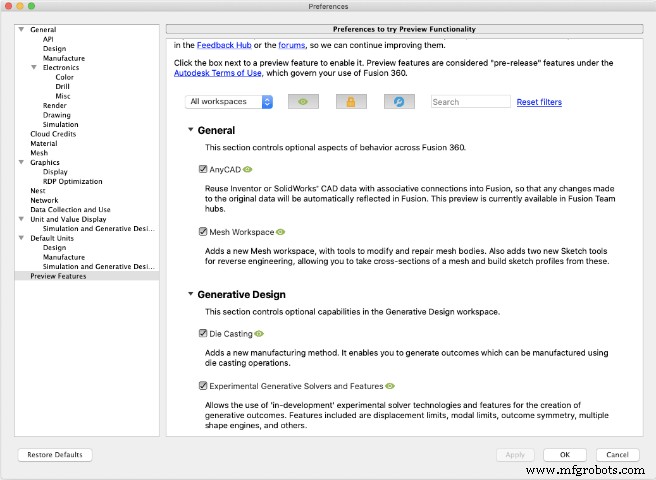
首步:用户偏好设置中开启“实验性生成式求解器与功能预览”。
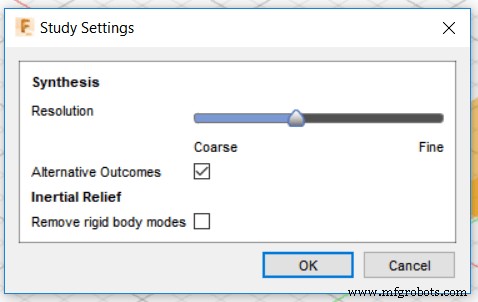
预览开启后,研究设置中勾选“替代成果”。常规配置研究:制造约束对话框启用增材制造约束、选定打印方向,剩下交给求解器。
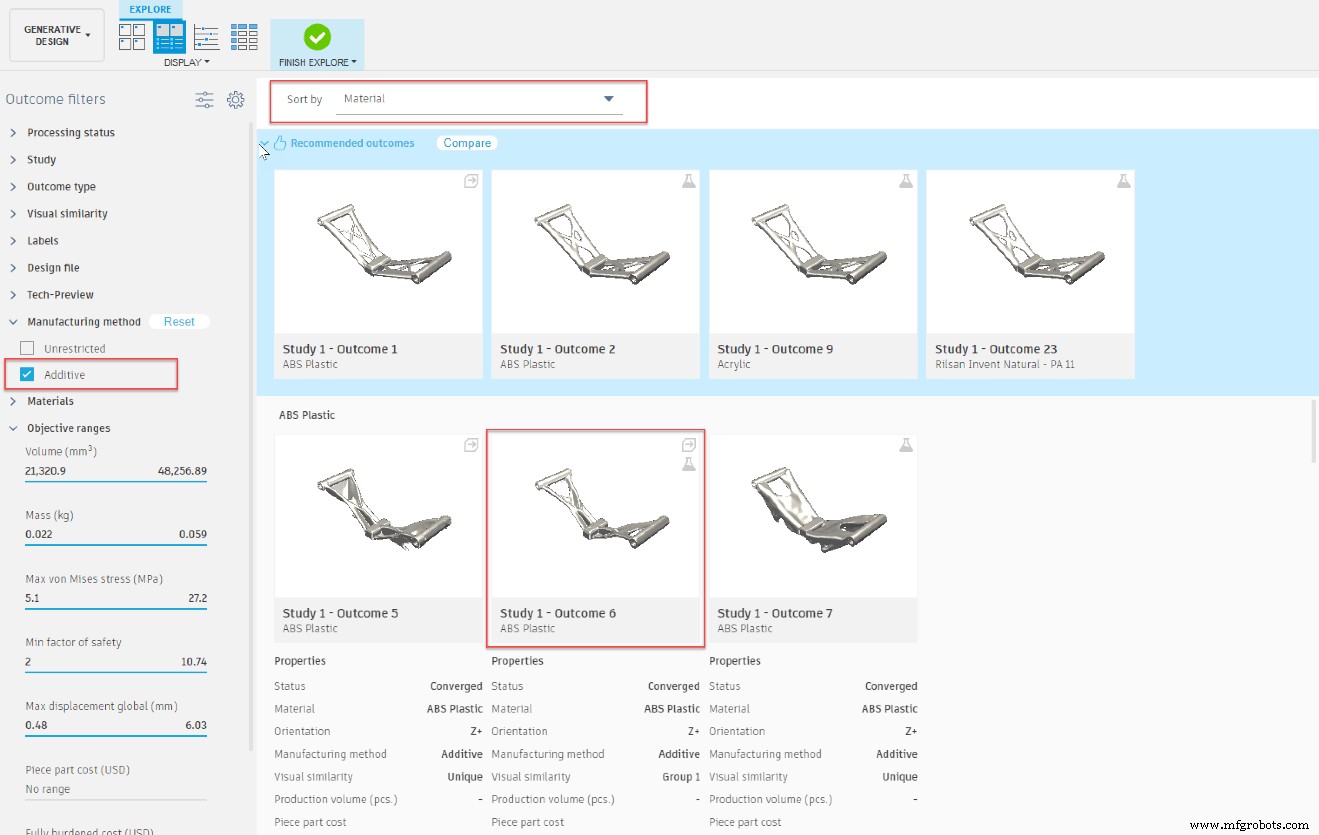
进入“探索”面板,每组增材成果(一组=给定材料+方向),Additive 2.0 生成第二个成果。速览技巧:切换属性视图、筛选增材制造法、排序下拉选“材料”最直观。
Additive 2.0 优在何处?
初代增材生成在形状质量上饱受诟病(用户反馈强烈,我们听见了)。常见阶梯效应显著、为满足悬垂角与全自支撑牺牲形态。新算法在满足最小壁厚、平衡质量、最小化支撑材料上表现更优,**不再以牺牲形状质量换全自支撑**。
实例对比:
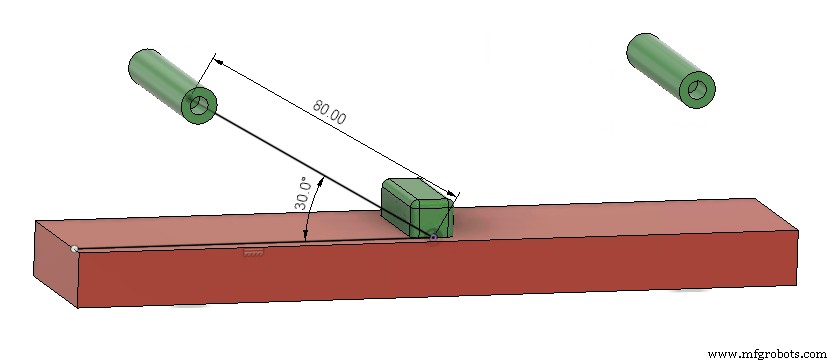
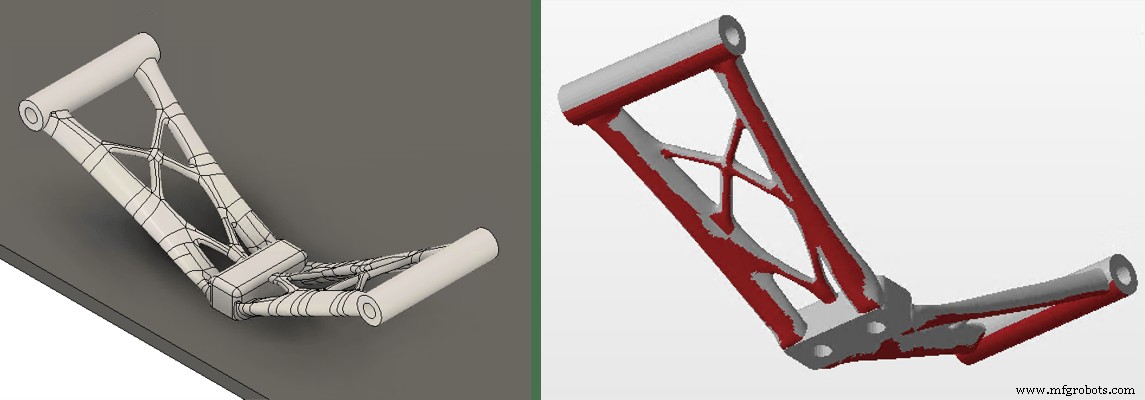
基础生成式设定(载荷/约束隐藏),按图 1 方向制造,红色障碍物替代构建板。
无约束成果(图 2)难制造:大面积需支撑(红区),中心薄弱格栅易断。虽可增材但远未优化。
对比 Additive 1.0 与 2.0(图 3),均设悬垂角 45°、最小厚度 3mm。
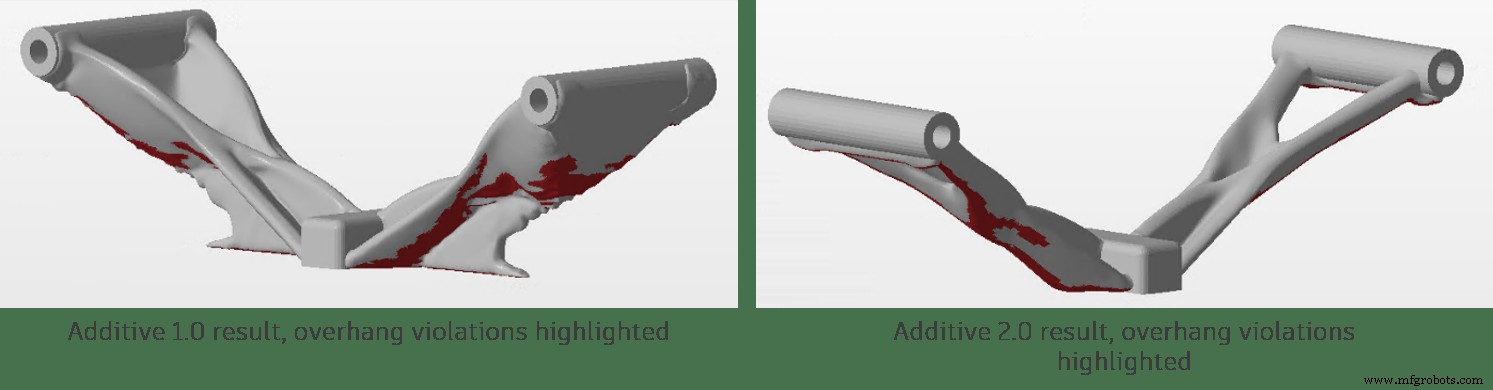
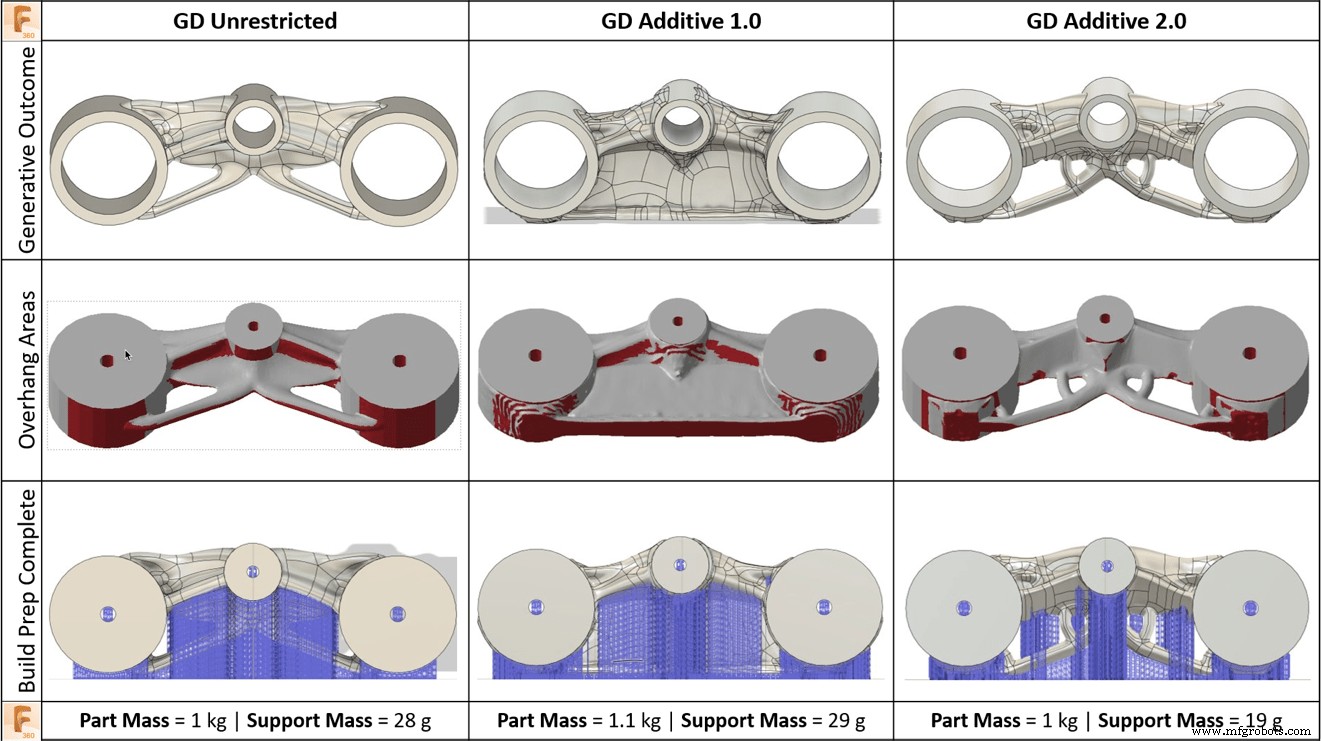
两者均减支撑未消除。Additive 1.0 从构建板堆料支撑全结构,质量比无约束增 50%,阶梯效应明显。Additive 2.0 大幅减支撑,几何变化柔和,质量仅增 11%。两者均满 3mm 最小特征,但 2.0 保留更接近无约束结构,将过细格栅融合为更厚有机结构,大幅消除原版表面粗糙问题。
理论上 Additive 2.0 减支撑面积、消除薄梁、极小质量增量。实际可打印性如何?走打印准备流程验证。
验证打印流程
FFF 案例
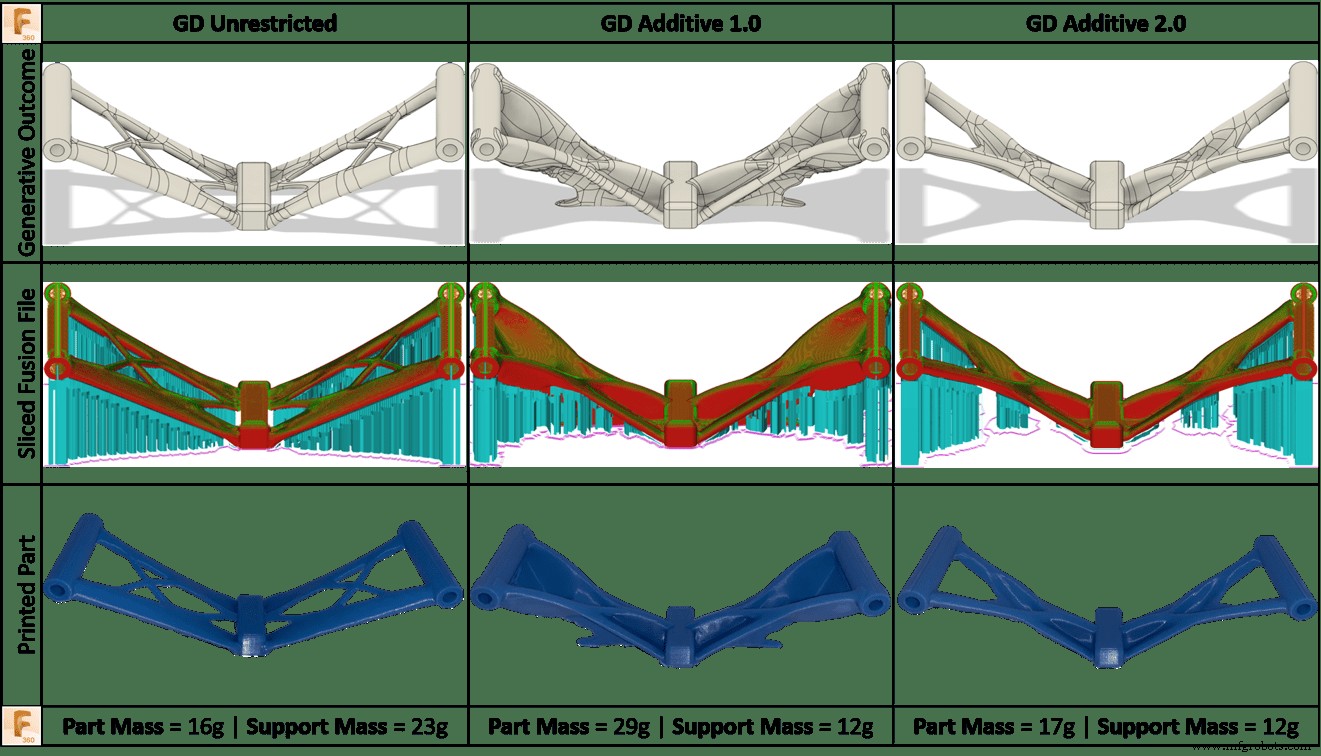
图 4 对比 Additive 1.0、2.0 与无约束成果。均经 Fusion 360 增材工作区通用 FFF 流程:切片、后处理、桌面 FFF 机打印,同设置、同机、同 PLA 耗材。图 3 显著:Additive 2.0 质量降 41.3%,支撑材料较无约束减 47.8%。
SLA 案例
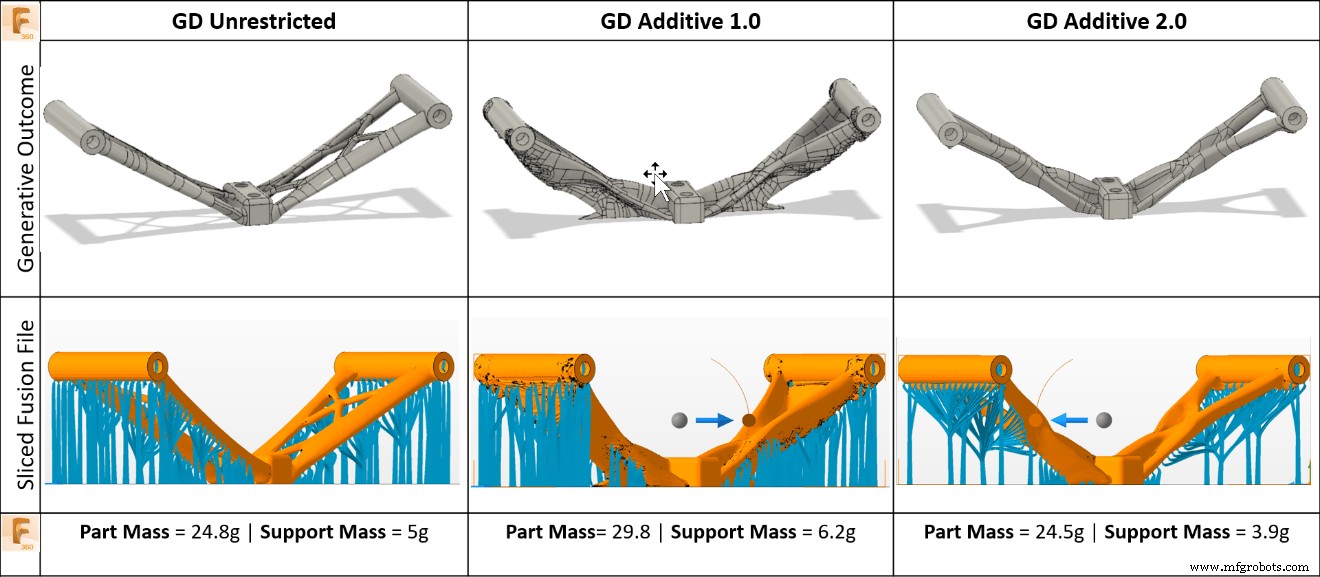
图 5 对比 SLA 流程下三成果,经 Netfabb 处理。同趋势:2.0 质量与支撑双降。
SLM 案例
实战级案例:生成式教材“摩托车三夹板”案例——连接前叉与转向杆的结构件。选铝合金 SLM 增材制造。
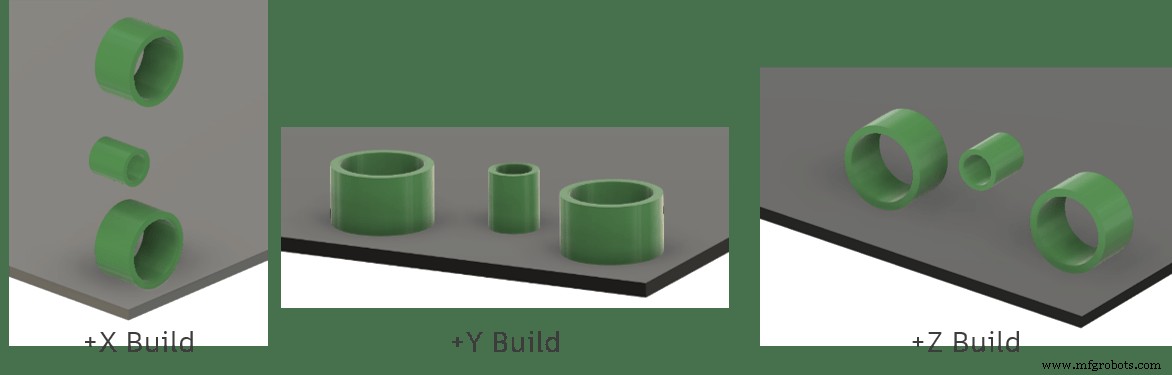
研究前选构建方向:构建高度是成本主因,避开 +X。经验:大孔需打印填料后后加工达公差。+Y 顶面截面积剧变致快速冷却大面积、易掉构建。敲定 +Z 方向。
最小特征 0.25 in (6.35mm) 保证梁抗支撑拆除力。悬垂角 45° 符合 SLM 参数。Additive 2.0 成果见下图。
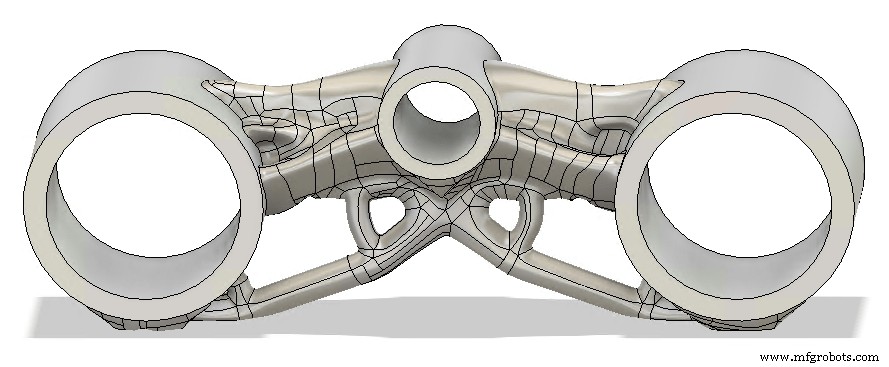
通常此处微调有机形状验证性能,今日跳过直入制造工作区备打印。
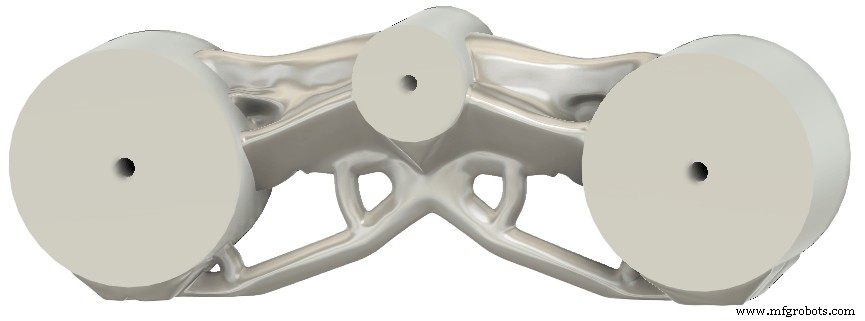
用 Renishaw AM250,需增材构建 Fusion 扩展。先在制造工作区建制造模型,拉伸缩小大孔径。
新建设置,选 Renishaw 机型与修改几何。Move 命令微调,工件定位构建平台。
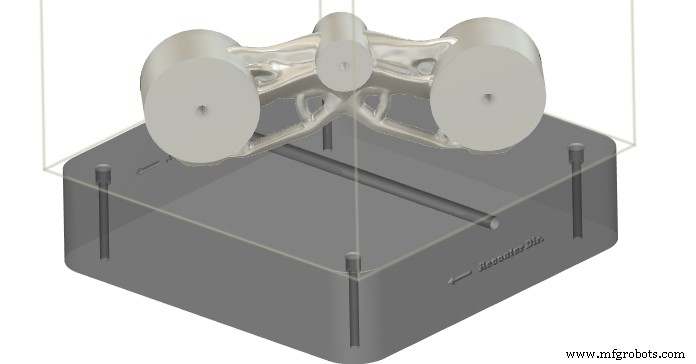
用体积支撑命令生成支撑材料。
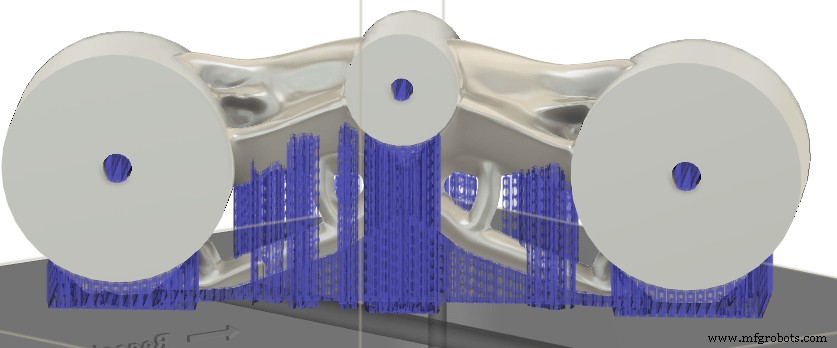
即可仿真打印、生成 G 码、发送机床。
图 7 对比三方案:Additive 1.0 更重、支撑量同无约束、表面质量差。Additive 2.0 提升形状质量、减支撑、质量拉回接近无约束水平。
亲手试用 Additive 2.0
图片虽生动,我们仍提供演示模型供把玩。模型即开即用,直接生成研究。
Additive 2.0 V 型拉伸棒设置
Additive 2.0 摩托车三夹板设置
对新增材约束有疑问/建议,邮件 generativedesignhelp@autodesk.com。感谢开发验证精英团队,及 Ben Weiss、Adam Day、Matt Oosthuizen、Divy Kishor Tiwary 协作撰文。祝假期愉快、新年快乐!
工业技术