


面向增材制造优化夹具工装设计:实战指南
尽管增材制造快速发展,许多企业尚未完全采用它进行工装设计。传统工装仍受限于三轴CNC和手工加工——这是大多数生产车间最常见的设备。
为保持竞争力,制造商往往制造笨重昂贵的工装。目标是缩短机床时间,专注于生产客户产品。因此工装生产被视为非增值活动,尽管它对最终产出至关重要。
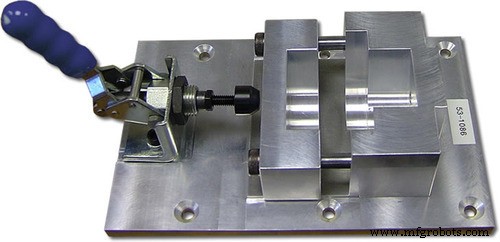
我们最常听到的挑战是机床时间——常以周计算——和熟练操作工短缺。即使有机床可用,编写程序或手工加工工装也需要高技能机床工,推高人工成本。
虽然我们擅长复杂有机几何零件,但标准的"底板加方块"工装依然普遍。这种现状导致交期长、占用大量存储空间,且考虑人工和机床时间后,单件成本高昂。
增材制造的"快速修正"
对此,许多制造商转向增材制造作为解决内部时间和资源约束的快速对策。直接打印工装可消除排队延迟,缩短交期,实现全天候无人值守生产。
这也降低工装成本,摆脱人工依赖,并比实心金属替代品更具人体工学优势。我们对FDM用户的调查显示有许多此类设计。
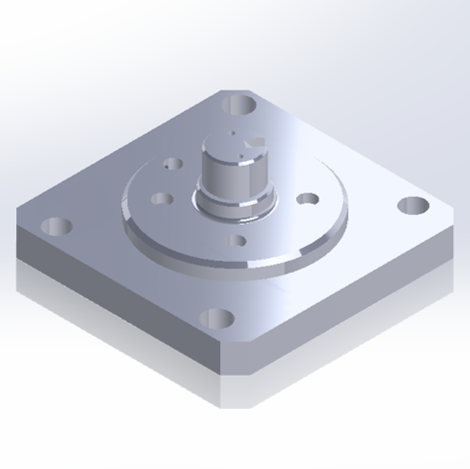
某客户每年生产12套铝制工装。传统方式下,每套成本超3000美元,采购需4-6周。外包在繁忙车间很常见。
相比之下,实心ABS 3D打印工装成本仅190美元,约19小时即可完成——不足一天。
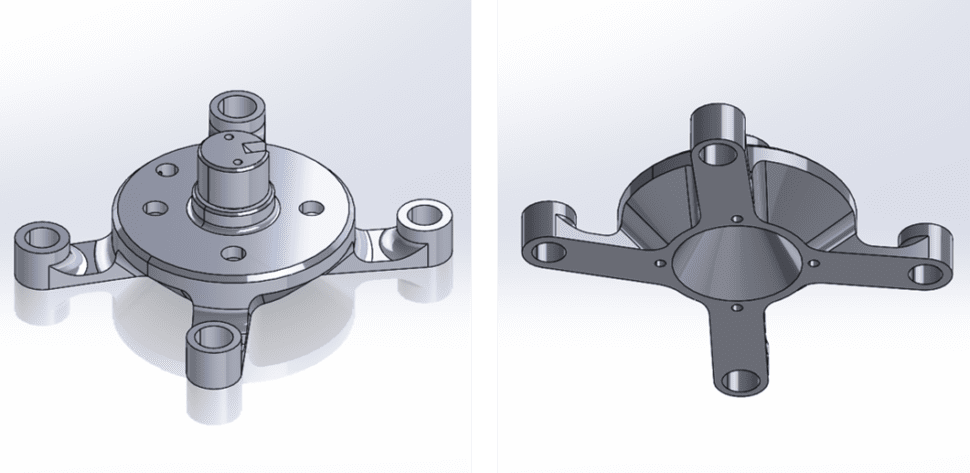
应用面向增材设计原则,成本可进一步降至76美元,打印时间11小时——较传统设计降本60%、节时42%。
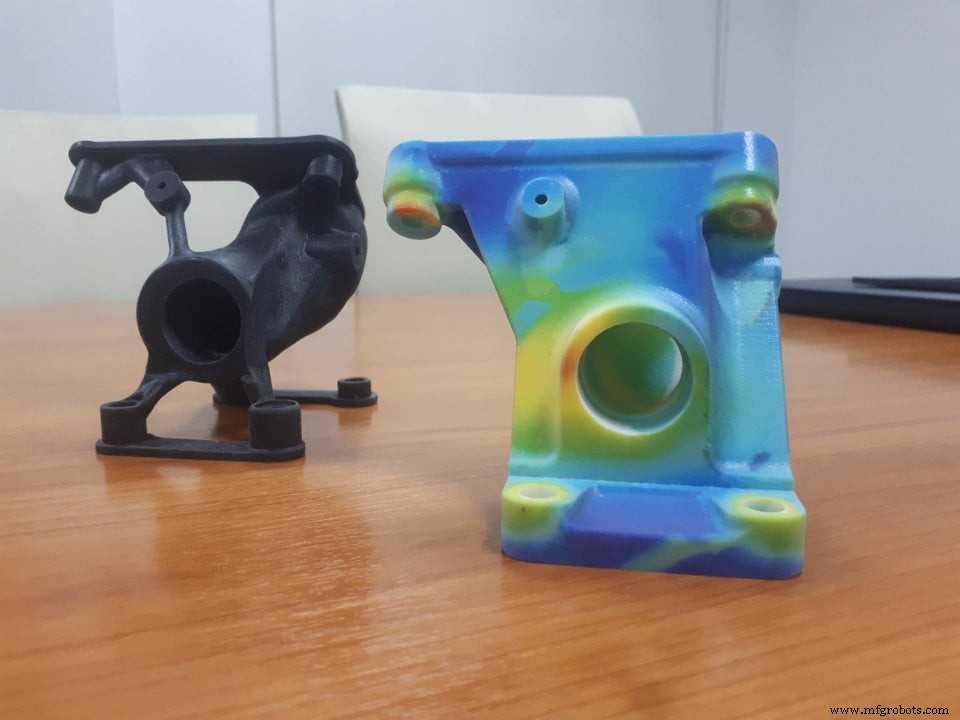
面向增材制造设计的常见误区
在列举最佳实践前,需澄清"面向增材设计"的含义。这是个宽泛概念,必须根据具体打印机和材料量身定制。每种3D打印技术——FDM、SLA、PolyJet、粘结剂喷射、DMLS等——都有独特约束和最佳实践。
一些设计师误以为增材制造能解决所有问题。虽通用性强,但非万能药。例如,廉价标准件——螺栓、螺丝——采购往往比打印更划算。
常见错误
两个高频陷阱是FDM零件的空心化和壳化。设计师常建大型内部腔体以省材料,而非最小化填充。
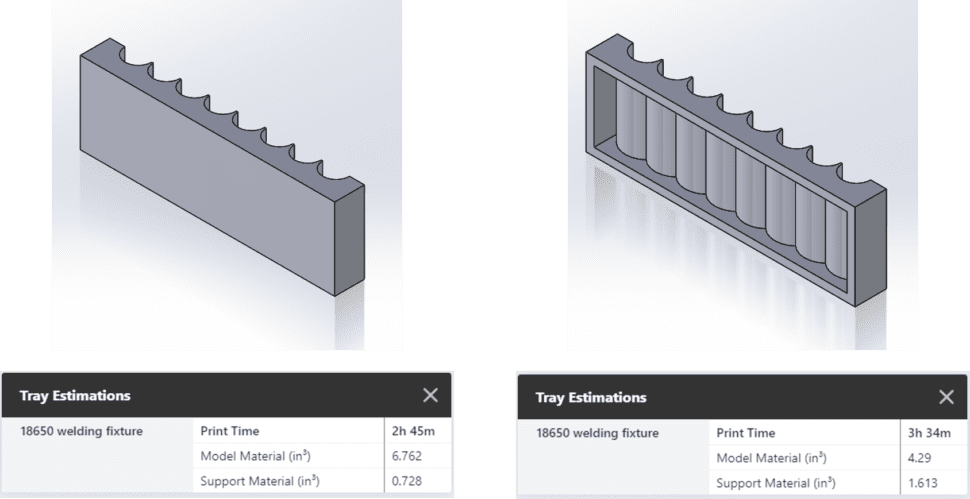
空心化虽略减材料,却可能大幅增加打印时间,并可能困住无法移除的支撑材料。
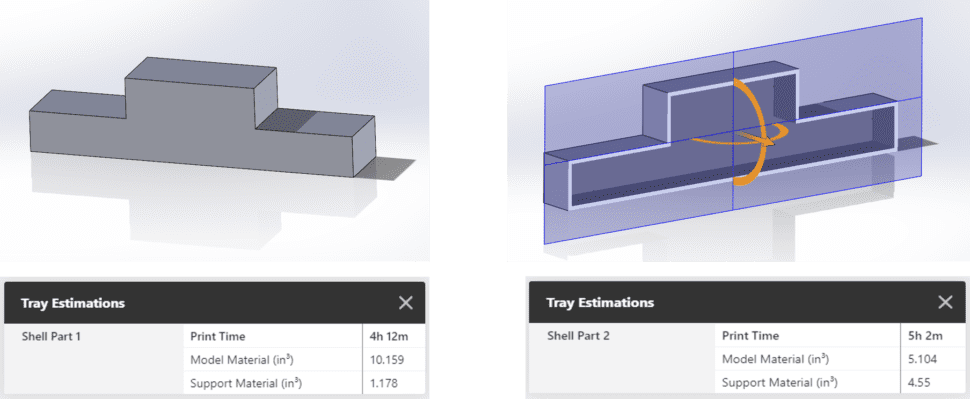
FDM面向增材设计的6条黄金法则
以下六条简单规则能大幅削减FDM零件的打印时间、材料用量和成本。
1. 自支撑角度
45度法则:距垂直方向小于45°的悬垂无需支撑。这一简单调整能减少支撑材料并加快打印。临界角随材料不同,通常在40°-60°之间。
2. 从笨重特征中减材
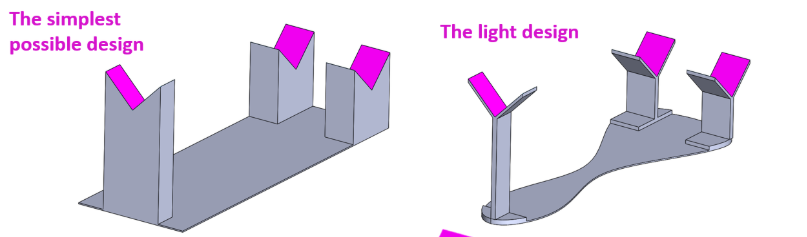
壳化可减重,但须策略性实施。聚焦配合面——先设计接触点,再优化周边几何以保强度同时去除多余体量。
3. 按面选择性强化
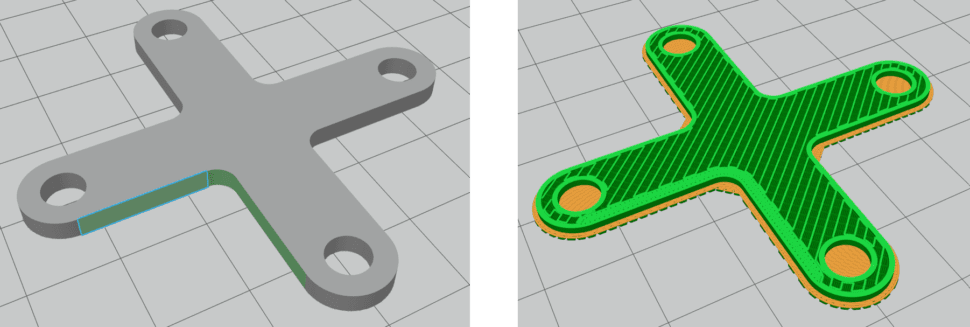
GrabCAD Print等工具可为特定面或实体指定填充密度和壁厚。这让你仅强化关键区域,其余保持轻量。
4. 按实体选择性强化
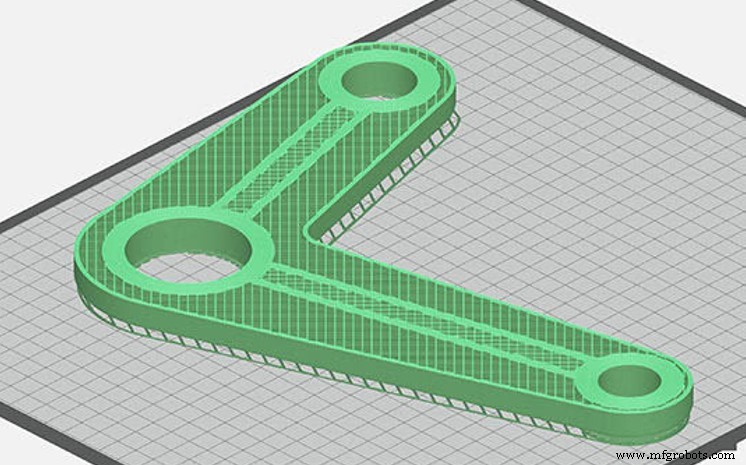
同样,可为不同CAD实体设置不同填充等级。添加薄肋或内部结构提供力学支撑而不增体量。
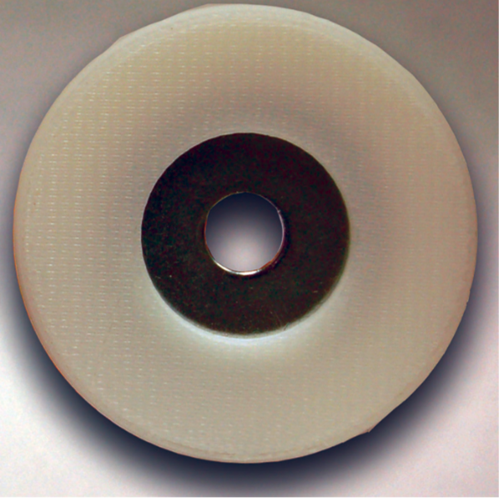
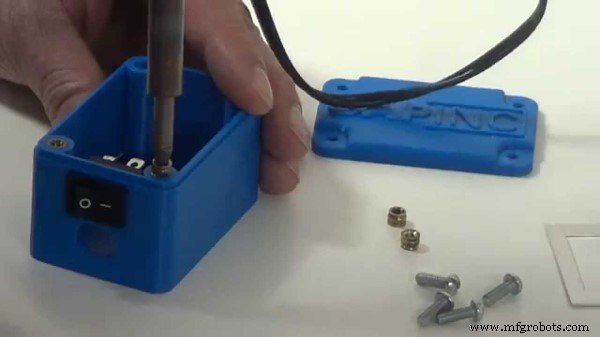
5. 金属嵌件
打印件将承受磨损时,嵌入金属螺母、垫圈或热熔螺纹嵌件。设计腔体,暂停打印放入嵌件,再继续。孔周留少量余量确保咬合牢固。
热熔嵌件时,孔周留薄壁,打印后用烙铁固定嵌件。
6. 组件整合
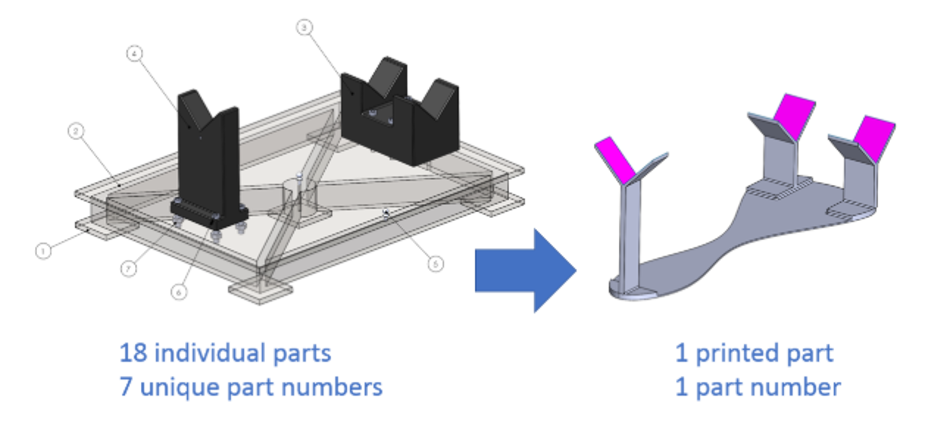
单次打印一体化工装免去多部件装配,减少人工和潜在错位。结合3D打印件与金属紧固件或液压元件的混合工具,进一步提升性能同时减重。
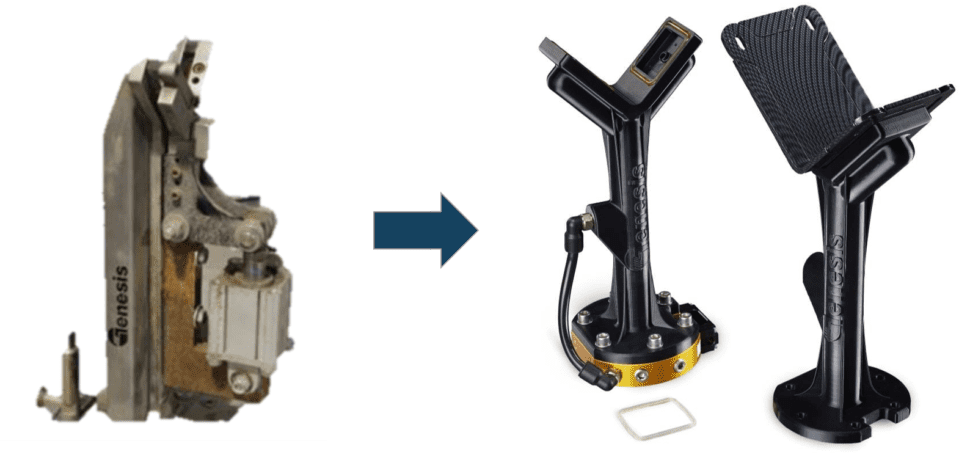
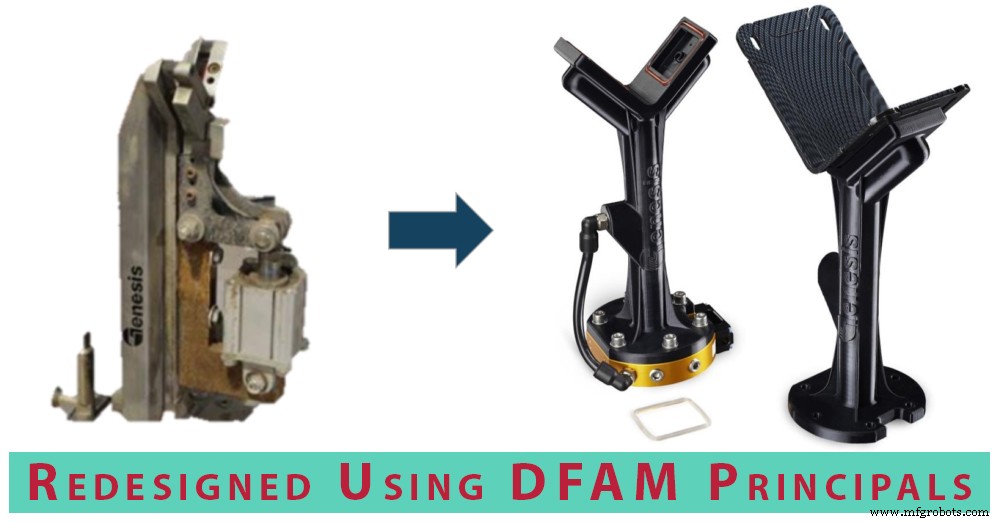
案例:Genesis Systems用轻量3D打印件替代重型末端工具,从而选用更小更便宜的机器人。Ford将笨重铝制车窗安装工装重设为7.5磅3D打印件,集成气路和紧固件同时保结构完整性。
面向增材设计总结
总之:
- 传统制造主导工装设计,但增材制造能大幅缩短交期、降成本、改善人体工学。
- 对增材设计的误解会导致低效;理解具体打印机和材料是关键。
- 避免空心化和壳化陷阱,它们增加支撑和打印时间。
- 应用上述六条法则,减少材料用量、打印时间,提升零件性能。
为3D打印优化您的设计
从概念到量产——CADimensions全程指导。
CADimensions服务
3D打印
- 面向制造设计(DFM)在硬件成功中的关键作用
- 塑造增材制造的四大新兴自动化趋势
- 混合增材与注塑成型:生产生命周期新范式
- 面向增材制造的设计(DfAM)为何关键:六大核心收益
- 2019年增材制造面临的四大关键问题
- Autodesk高管专访:生成式设计、Netfabb与Fusion 360如何连接增材制造全流程
- 增材制造助力 Van Damme 以极低成本定制棉花糖喷嘴
- 面向增材制造与快速原型的实用设计策略
- 推出 AM Fridays 与 Additive 播客:您的 3D 打印洞察新渠道
- 增材制造革新医疗与牙科领域:定制化精准制造的力量
- PCB制造设计优化(DFM):关键策略与最佳实践
- Essentium与Lehvoss联手开发工业级3D打印高性能材料