


加工基础:在 Fusion 360 中掌握转速与进给
我们创建“加工基础”系列,帮助您复习 CAM 知识,无论您在机床车间工作还是刚入门。伯明翰技术中心的内部机加工师主持每期节目,详细讲解工具/工艺。上期介绍了工件坐标系(WCS)。本期介绍转速与进给——它们是什么以及如何在 Fusion 360 中设置自定义值。
“转速与进给”指机床实践中的两个独立速度:切削速度和进给速度。因它们对切削过程的综合影响,常被视为一对。但每个也可单独考虑和分析。
首先定义转速与进给。然后探讨为何正确设置这些值至关重要,设置错误会有何后果。最后,看看如何设置自定义转速进给值及在哪里获取这些信息。
什么是转速?
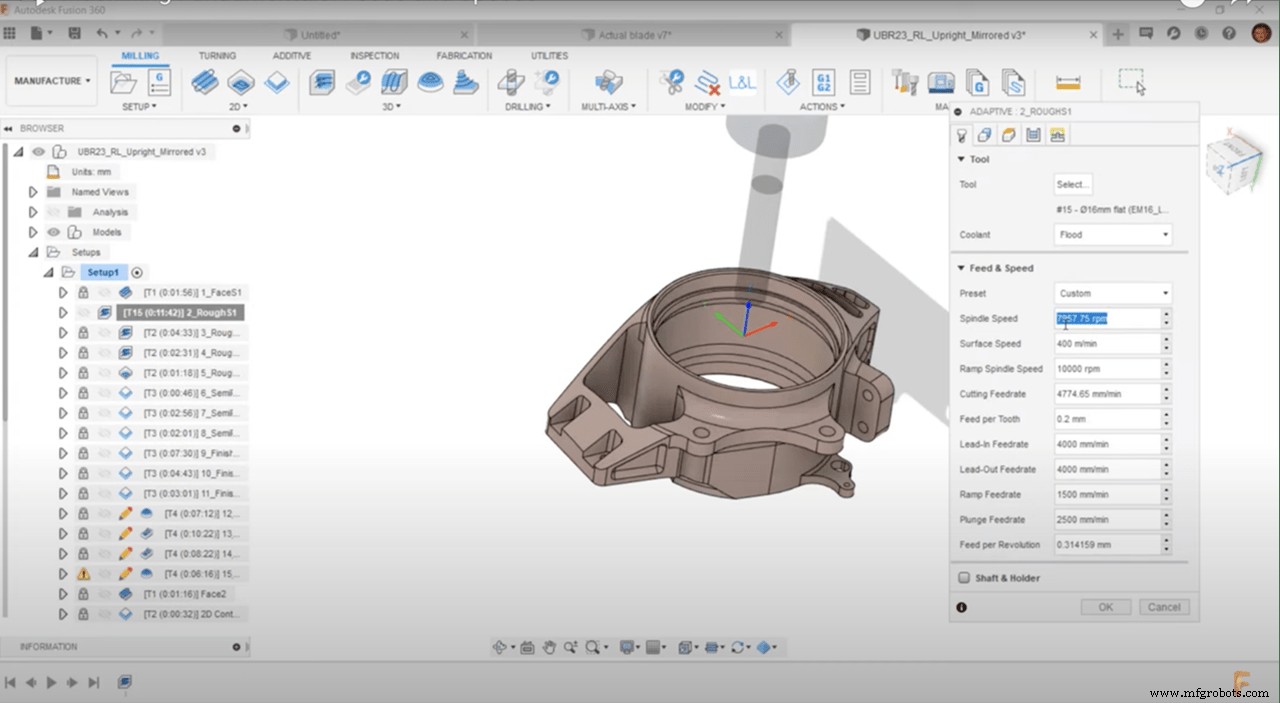
“速度”指表面速度,单位为米/分钟。表面速度再转换为每分钟转数(rpm),得到机床运行的 S 代码。这给出切削工具旋转的 rpm。如果铣刀每秒转一圈,工具运行在 60 rpm。“车削”相反,但概念相同——工件旋转,切削工具静止。
Autodesk Fusion 360 软件包含主轴和斜坡主轴的主要转速。两者常有两个不同转速。切削不同侧面意味着斜坡和正常切削操作的最佳主轴转速不同。例如,我们可能想要更快的主轴转速用于斜坡。但这不适合切削主轴,可能导致刀具过快磨损或产生不理想表面光洁度。
什么是进给?
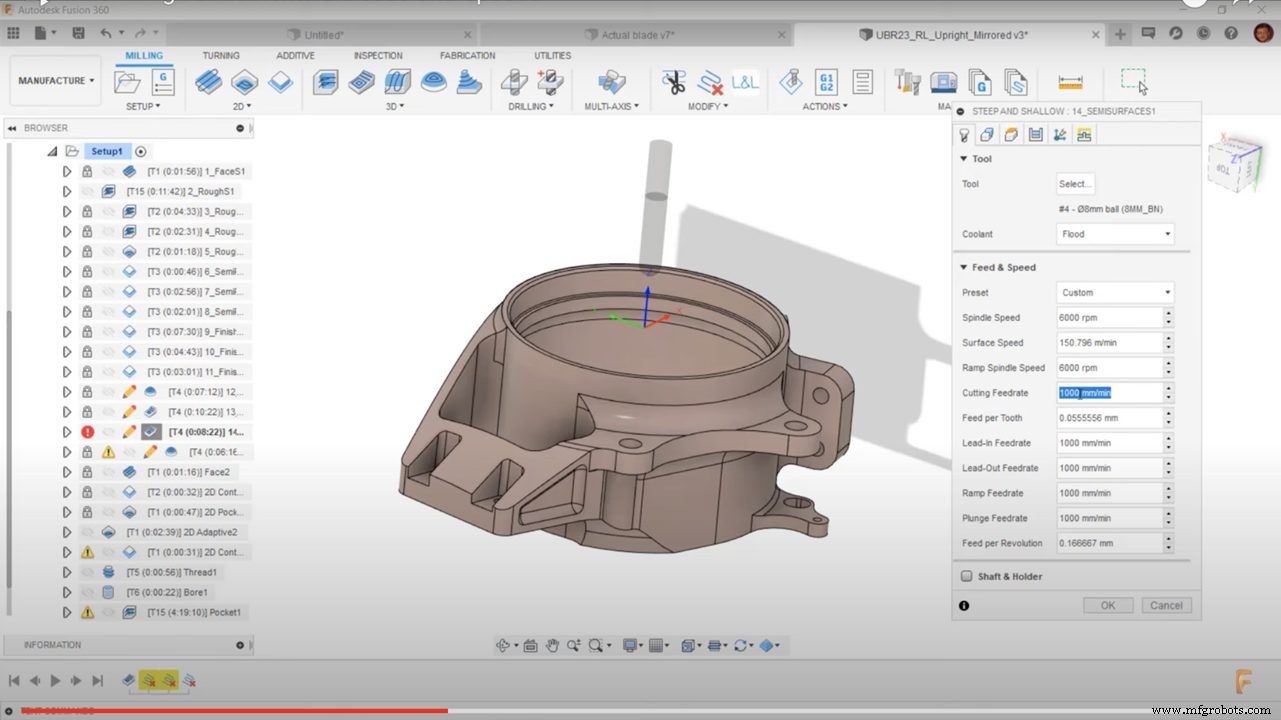
先看切削进给率。切削进给率在刀具沿蓝色刀具路径移动时生效。这些是切削移动。进刀和退刀进给率是绿色刀具路径。这些进给率可能不同于切削进给率。例如,加工硬质材料时,我们担心进刀时崩刃或断刀。必须通过进刀移动放慢刀具以应对。
我们还有斜坡进给率,即红色刀具路径。就像进刀和退刀进给率,我们可能为此移动放慢刀具,因为它更激进并可能造成损坏。不同进给率选项的存在是为了让您使刀具路径尽可能高效。我们设置的斜坡进给率可能慢于切削进给率。如果将它们编程为相同值,可能会损失宝贵循环时间。
现在看钻轴进给率。此进给率决定刀具在空中垂直移动的速度。但在钻削情况下,该值决定钻削进给率。
最后是材料去除率。人们常低估切削刀具潜力,因为他们手头没有制造商手册深入探索。深入研究手册;您可能在以低于潜力 30% 的状态运行切削刀具。您不想损失宝贵的循环时间和金钱——始终重要看看能将切削刀具推多远。
为何转速与进给很重要?
这些值重要有几个原因。首先,它们极大影响刀具寿命。不良转速进给的影响在较软材料(如铝或树脂)上不明显,因为容错空间较大。但针对钛或 Inconel 等材料,容错空间小。如果进给和转速值略有偏差,刀具可能更快损坏。
另一个重要原因是它们影响表面光洁度。如果转速进给未正确对齐,不会得到理想结果。进给率过快或主轴转速过快,表面会出现颤刀痕迹。
设置转速与进给值
通过操作设置转速进给参数。可向每个刀具路径输入单独值。更高效的方式是使用“刀具库”内的“切削数据”选项卡。您可存储预设以自动输入进给和转速。
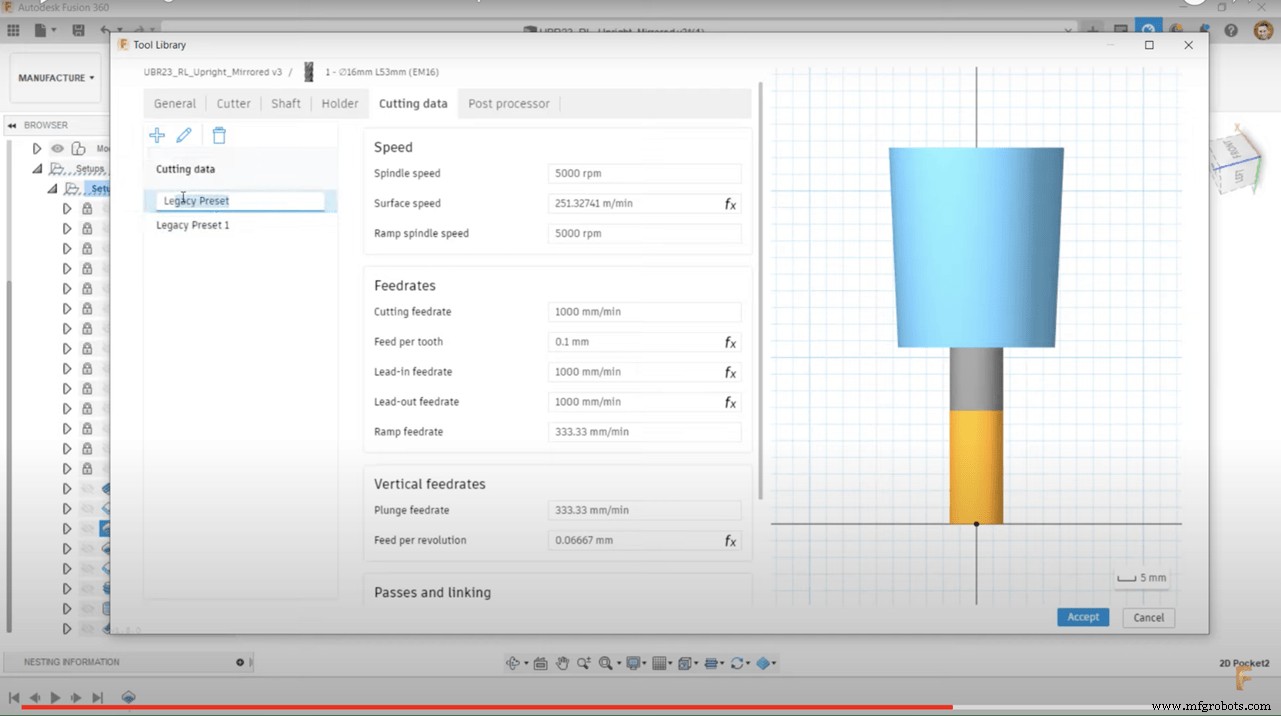
例如,如果我在几种不同材料上使用此刀具,并用于粗加工和精加工等不同操作,可在 Fusion 360 中创建预设存储每种场景的进给转速值。选择参数时,从下拉列表选择所需预设即可。
对于铣削,首先识别您的刀具。有了刀具品牌型号,可找到制造商提供的表面速度。表面速度取决于刀具材料、被切削材料和使用该刀具执行的操作。找到制造商推荐表面速度后,将其输入 Autodesk Fusion 360,即可得到 rpm。
重要的是记住涉及变量的技巧。您用冷却液吗?刀具伸出多长?工装夹持是否刚性?设置进给转速时考虑所有这些因素。您的进给率将由推荐的每齿进给量、刀具切削刃数和 rpm 决定。同样,刀具制造商应提供此信息。
将刀具数据和适当 rpm 输入 Autodesk Fusion 360 后,再输入每齿进给量。这将给出切削进给率值,即机床使用的 F 代码。
立即开始使用 Autodesk Fusion 360,体验真正集成的 CAD/CAM 体验。
工业技术
- 数控进给与转速详解:Feed Rate、Slew Rate、Plunge Rate、Spindle RPM四参数关系
- 机械加工与磨削:核心区别详解
- 激光束加工技术全解析:原理、设备、工艺与应用
- 离子束加工(IBM):原理、工艺精度与工业应用
- 化学加工:无应力精密金属去除技术
- 超声波加工详解:原理、类型、应用与优缺点
- 铝加工全解析:刀具选择、切削参数、常见操作与表面处理
- 机械加工核心工艺与刀具全攻略:车铣钻磨成型一体通
- 提升CNC切削效率:合成切削液实现高速高进给
- 现代机加工工艺与技术全解析:车铣钻镗锯刨拉
- 瑞士型 CNC 精密加工骨钉与锚钉:骨科与牙科植入体的微观工程
- 波特兰地区精密CNC加工与刀模服务首选:BDE Manufacturing Technologies